从车间抱轴事故聊工艺仿真虚拟样机:老师傅的实操心得
上周早班刚换完工服,调度就拽着我往返修区跑。
上个月发出去的450吨挤压机主轴,退回来了。
客户说试车刚半小时就抱轴,轴颈拉得满是深槽,连磨都磨不回来。
来回运费几十万,返修还要耽误三个月工期,整个车间的人都耷拉着脑袋不说话。
我攥着那个拉花的轴,心都在滴血。放在二十年前,这种事我们只能认栽。
那时候做新产品,全靠下料做实物样机,跑合半个月出问题,改完参数再重新做,光扔的材料费都够买一套小户型首付了。
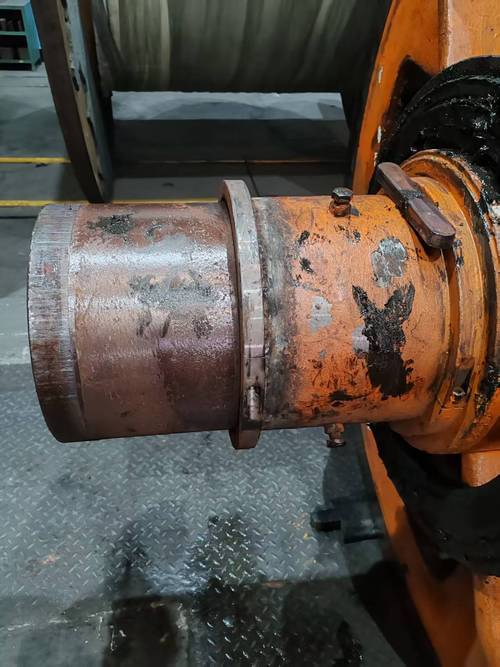 机械加工车间抱轴故障磨损主轴实物图
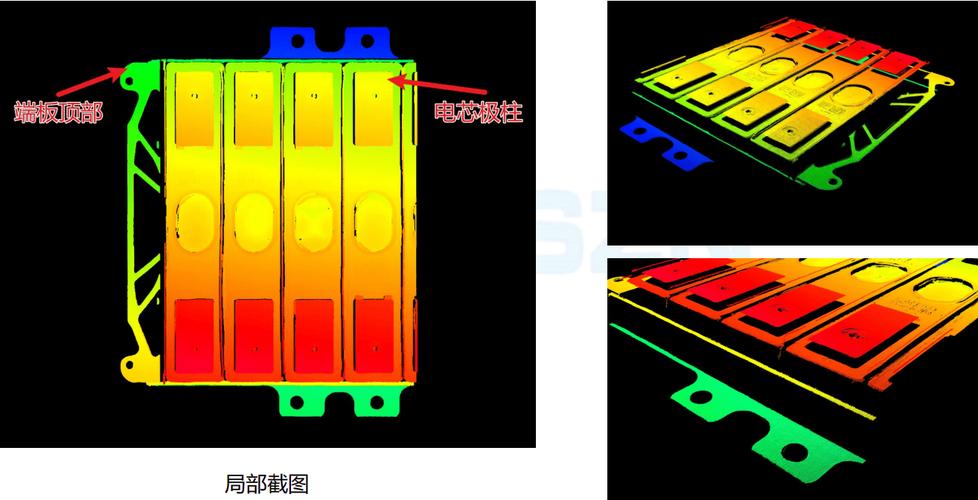 工艺仿真虚拟样机电池壳焊接热变形云图
当年踩过的坑,放现在根本不会发生
现在有了工艺仿真虚拟样机,说白了就是在电脑里先把所有流程走一遍。 别听软件厂商吹得玄乎,核心就是把温度、应力、变形这些物理量,拆成一个个网格算。 现在主流两条路线,我摸了快十年,门清。 一种是全参数化有限元仿真,网格画得越细精度越高,做一个大型机架的全流程仿真,要跑足足72小时,精度能控制到千分之一毫米,但是软件license加硬件,一年下来几百万,一般只有千万级以上的项目才舍得用。 另一种是降阶快速仿真,把不重要的细节简化,同样的项目跑下来只要4小时,精度大概百分之一毫米,几十万的小项目用这个刚好,成本只有前者的十分之一都不到。 说实话,行业内有个不说的秘密。不管你用哪种路线,都会偷偷把安全系数预留1.2倍。 仿真出来刚好合格的产品,实际做出来十有八九出问题。留1.2倍的余量,成本涨不了多少,风险能降大半。 不过话说回来,很多小厂买不起贵的软件,都是拿降阶仿真的结果,包装成全参数仿真给客户,这就是行业心照不宣的妥协。 只要余量留够,其实也出不了大错,对吧?机械加工车间抱轴故障磨损主轴实物图
不同行业用,差别比你想的大
去年给航天院所做舱门蒙皮的拉伸成型,那玩意儿要求表面完全平整,翘曲不能超过0.5毫米。 之前我们按经验调参数,做了三块实物试样,每次都有两毫米的回弹,废了几十万的钛合金板。 后来上工艺仿真虚拟样机,在电脑里改了17次吃刀量和拉伸速度,最后把拉荒吃刀量减了0.3毫米,拉伸速度降了12毫米每分钟,一次下料就合格。 另一个案子,上个月给新能源车企做电池pack的铝合金壳体焊接,八系铝合金,焊缝一焊就裂,之前废了二十多块壳体,老板脸都绿了。 我们用虚拟样机模拟焊接热变形,原来问题出在焊接顺序,之前我们习惯从外往内焊,残余应力都堆在中心,改成对角跳焊之后,残余应力直接降了40%,后来做了十台,没有一台裂。工艺仿真虚拟样机电池壳焊接热变形云图

