车间老师傅聊振动故障诊断:书本没说的实操干货
上周三刚脱了工装要走,检修班老王堵在更衣室门口,烟递过来就叹气。
说上个月发往钢厂的那台350吨热轧轧机,退回来了。
客户说振动大得能震掉操作室茶缸子,不到俩月震坏三块轧辊,光索赔就二十多万。
我跟着去库房转了一圈,通电转了半分钟,脚底下麻得像踩了电网。
这破事儿,车间里每年都得碰上两三回。
说白了,都是振动惹的祸。
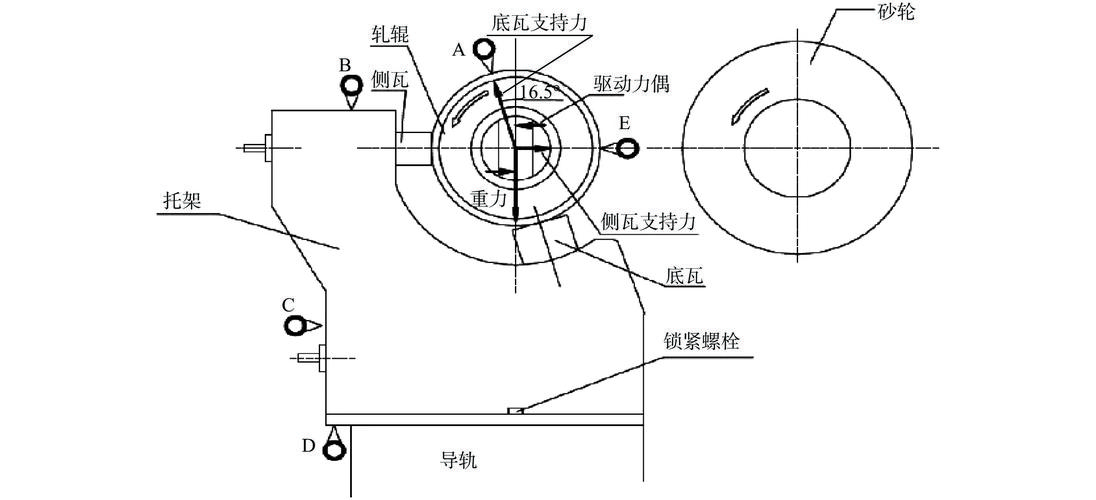 工业轧机振动故障诊断测点布置图
很多刚毕业的小孩问我,振动故障诊断到底是啥玄乎玩意儿?
说穿了就是给设备摸脉,你摸手腕能数脉搏,我们贴传感器能抓振动的频率,哪个零件出问题,频率就不对,一抓一个准。
旋转机械九成以上的故障,都出在10Hz~1000Hz这个频段,测的时候别瞎扩范围,没用,还容易掺噪声。
选压电式加速度传感器,灵敏度必须卡在100mV/g,太低了抓不住早期磨损的微小信号,太高了大振动一来直接饱和,数据全废。
真要找滚动轴承的早期故障,特征信号得放大3~5倍才能从背景噪声里抠出来,别嫌麻烦,等能听出异响的时候,差不多该报废了。
现在圈子里两条主流路线,一个在线监测,一个离线巡检。
在线24小时盯着,超标就报警,精度高还不用人跑,贵啊,一条百台设备的生产线,全上下来得上百万,小厂一年利润才多少?
离线就便宜,几千块买个便携检测仪,检修工每月绕厂子走一圈就行,成本低是低,可设备不会跟你约着坏,刚测完三天,主轴断了,你上哪说理去?
行业内通常不说但实际在做的妥协,我敢说百分之八十的中小厂都是这么干的:只给核心部位装在线,比如主电机轴、齿轮箱,几十上百个测点,只装十几个最关键的,剩下的普通轴承、电机座,每月离线测一次。
成本砍了三分之二,还能覆盖八成以上的风险,这不完美,但够实用。
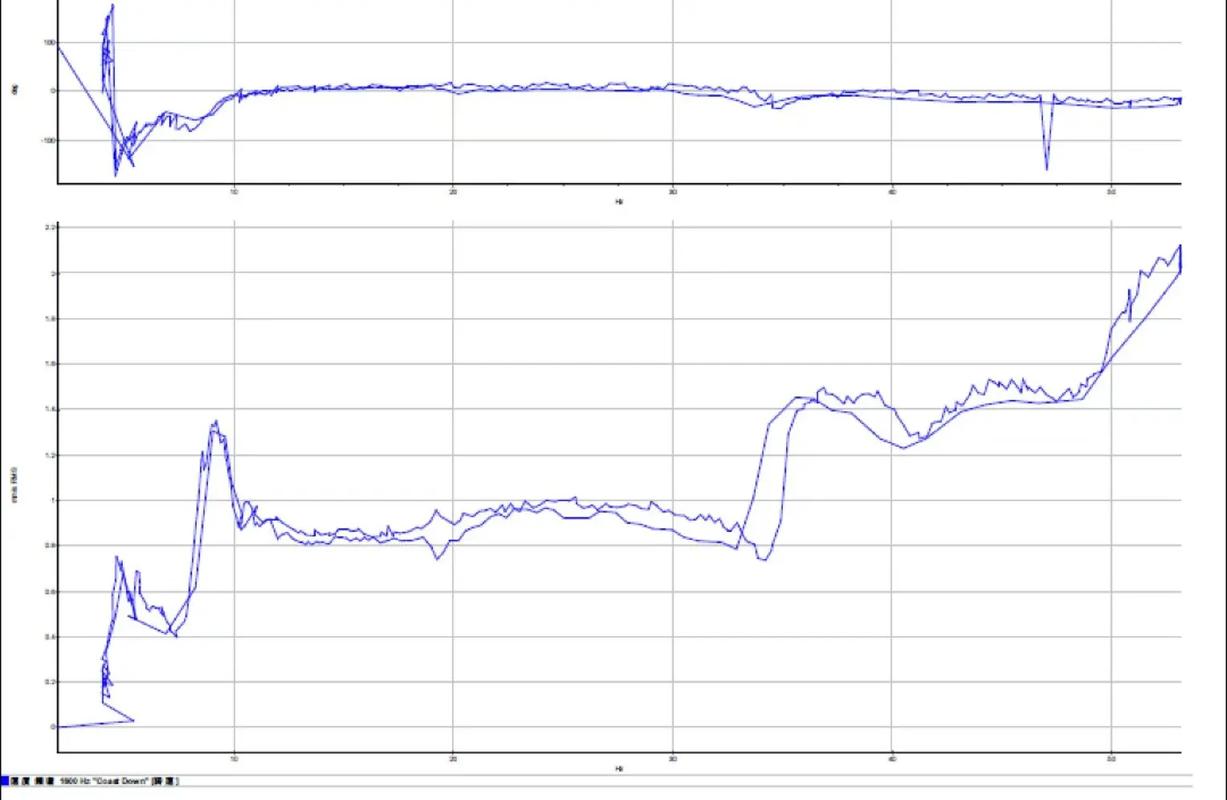 汽车冲压线振动故障诊断频谱分析图
 新趋势里藏着暗礁
这两年AI诊断火,进口替代也火,好多国内厂商做的系统,功能比进口的全,价格砍一半,用着也不差。
好多厂子上来就整全厂在线监测,连我都跟着学了好几天AI算法。
不过话说回来,行业里有个不愿公开说的难题,就是标准太滞后了。
现在好多高速加工主轴,转速都干到一万五千转以上了,咱们现行的旋转机械振动合格标准,还是二十多年前定的,最高只覆盖六千转。
你说转速超了一倍,怎么算合格?怎么算不合格?
去年有个客户买了台进口高速磨床,测振动完全符合现有国标,就是加工出来的刀具,表面粗糙度差0.2微米,达不到订单要求。
磨床厂家说我振动符合标准,客户说我做不出产品交不了货,两边扯了三个多月,谁都没法说谁错,这就是标准滞后挖的坑。
 干二十年攒下的一句实在话
我干了二十二年钳工,跟振动打了半辈子交道,见过太多小年轻上来就搬大仪器,开复杂频谱图,连设备地脚都没绕着走一圈。
说白了,理论学的再多,不如自己摸得多。
我这辈子最信的一句土经验就是:振动出问题,先摸地脚再看仪。
百分之四十的振动故障,不是轴承坏了也不是不对中,就是地脚松了、基础裂了、安装不平,你绕着走一圈,敲两下,摸一摸温度,直接就找着了,比啥AI算法都快。
干我们这行,哪有那么多完美的理论?都是跟这些铁疙瘩斗,斗出来的经验。
你们车间碰见过最邪门的振动故障是什么?咱们老伙计有空唠唠。
工业轧机振动故障诊断测点布置图
很多刚毕业的小孩问我,振动故障诊断到底是啥玄乎玩意儿?
说穿了就是给设备摸脉,你摸手腕能数脉搏,我们贴传感器能抓振动的频率,哪个零件出问题,频率就不对,一抓一个准。
旋转机械九成以上的故障,都出在10Hz~1000Hz这个频段,测的时候别瞎扩范围,没用,还容易掺噪声。
选压电式加速度传感器,灵敏度必须卡在100mV/g,太低了抓不住早期磨损的微小信号,太高了大振动一来直接饱和,数据全废。
真要找滚动轴承的早期故障,特征信号得放大3~5倍才能从背景噪声里抠出来,别嫌麻烦,等能听出异响的时候,差不多该报废了。
现在圈子里两条主流路线,一个在线监测,一个离线巡检。
在线24小时盯着,超标就报警,精度高还不用人跑,贵啊,一条百台设备的生产线,全上下来得上百万,小厂一年利润才多少?
离线就便宜,几千块买个便携检测仪,检修工每月绕厂子走一圈就行,成本低是低,可设备不会跟你约着坏,刚测完三天,主轴断了,你上哪说理去?
行业内通常不说但实际在做的妥协,我敢说百分之八十的中小厂都是这么干的:只给核心部位装在线,比如主电机轴、齿轮箱,几十上百个测点,只装十几个最关键的,剩下的普通轴承、电机座,每月离线测一次。
成本砍了三分之二,还能覆盖八成以上的风险,这不完美,但够实用。
不同行业的门道完全不一样
去年冬天内蒙风场找过来,说三号风机齿轮箱振动持续超标,换了两个进口轴承还是不好。 我带徒弟上去测了大半天,找出来问题是高速轴对中不对,差了0.15毫米,就这么点偏差,风一变载荷,直接震得整塔晃。 风电这行,振动诊断的要求跟轧机完全不一样。 你得扛得住零下四十度的低温,还得防雷电干扰,接线稍微不对,全是噪声,啥都测不出来。 最后把对中调好了,传感器换了耐低温的,故障立马消了,花了不到两千块,省了几十万的吊装费。 说实话,冲压线的要求又不一样。 上个月本地做汽车保险杠的汽配厂找我,1600吨的大冲床,震得隔壁探伤室的底片都重影,换了新滑块导轨还是没用。 我过去绕着冲床走了一圈,拿扳手敲了敲地脚,八个螺栓,三个松得一敲就响,两个紧得把混凝土基础拉裂了。 重新灌浆调螺栓,再测振动,直接降了七成。 冲压是瞬态冲击振动,采样频率得是普通旋转机械的两倍,你用常规参数测,根本抓不住冲压那一瞬间的冲击,上来就看频谱,肯定找不着问题。汽车冲压线振动故障诊断频谱分析图
新趋势里藏着暗礁
新趋势里藏着暗礁
这两年AI诊断火,进口替代也火,好多国内厂商做的系统,功能比进口的全,价格砍一半,用着也不差。
好多厂子上来就整全厂在线监测,连我都跟着学了好几天AI算法。
不过话说回来,行业里有个不愿公开说的难题,就是标准太滞后了。
现在好多高速加工主轴,转速都干到一万五千转以上了,咱们现行的旋转机械振动合格标准,还是二十多年前定的,最高只覆盖六千转。
你说转速超了一倍,怎么算合格?怎么算不合格?
去年有个客户买了台进口高速磨床,测振动完全符合现有国标,就是加工出来的刀具,表面粗糙度差0.2微米,达不到订单要求。
磨床厂家说我振动符合标准,客户说我做不出产品交不了货,两边扯了三个多月,谁都没法说谁错,这就是标准滞后挖的坑。
干二十年攒下的一句实在话
干二十年攒下的一句实在话
我干了二十二年钳工,跟振动打了半辈子交道,见过太多小年轻上来就搬大仪器,开复杂频谱图,连设备地脚都没绕着走一圈。
说白了,理论学的再多,不如自己摸得多。
我这辈子最信的一句土经验就是:振动出问题,先摸地脚再看仪。
百分之四十的振动故障,不是轴承坏了也不是不对中,就是地脚松了、基础裂了、安装不平,你绕着走一圈,敲两下,摸一摸温度,直接就找着了,比啥AI算法都快。
干我们这行,哪有那么多完美的理论?都是跟这些铁疙瘩斗,斗出来的经验。
你们车间碰见过最邪门的振动故障是什么?咱们老伙计有空唠唠。 
