深耕车间20年:真正的OEE数据闭环到底长什么样
上周三后半夜,我刚躺平,手机就炸了。
车间主任小李在电话里吼,连杆线崩了,117件精镗完的活儿,全部超差。
我套上工作服往厂跑,进门就看见一群人围着电子看板吵。
看板上OEE一直稳定在84%,所有人都觉得生产线没问题,谁知道主轴间隙偏了0.02mm,跑了四个班才发现。
数据早采了,就是没闭环,预警信号躺在服务器里睡大觉。
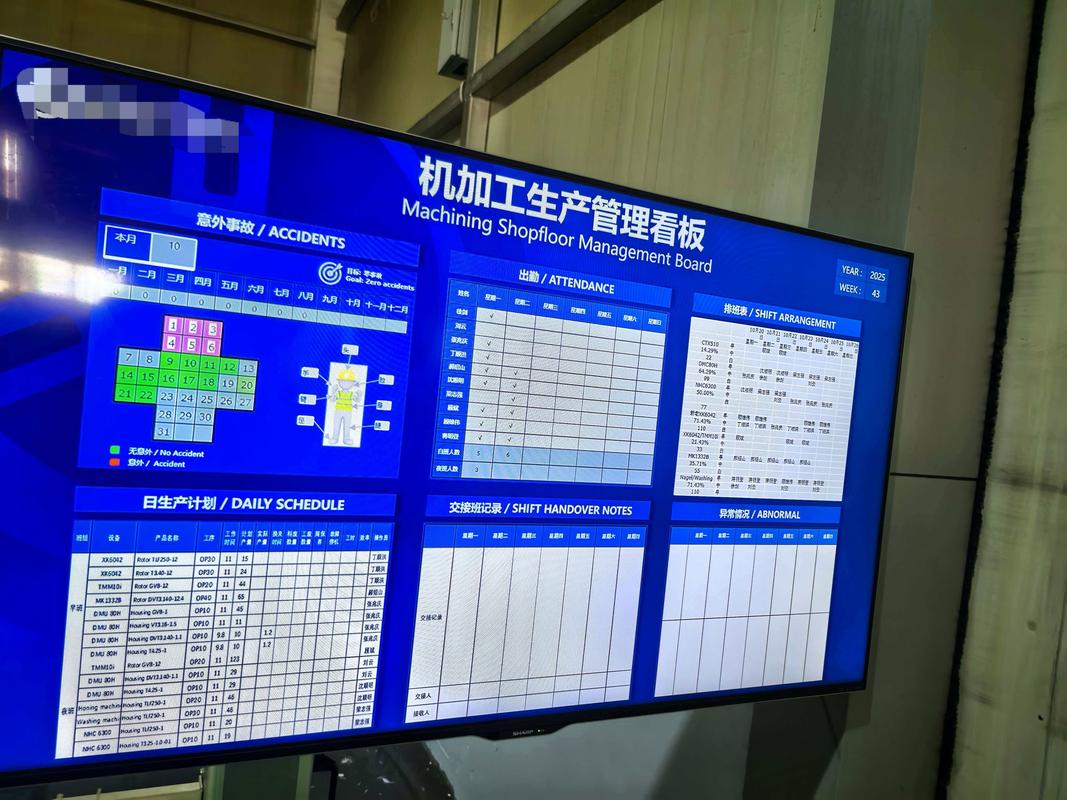 机械制造车间OEE数据采集看板实拍
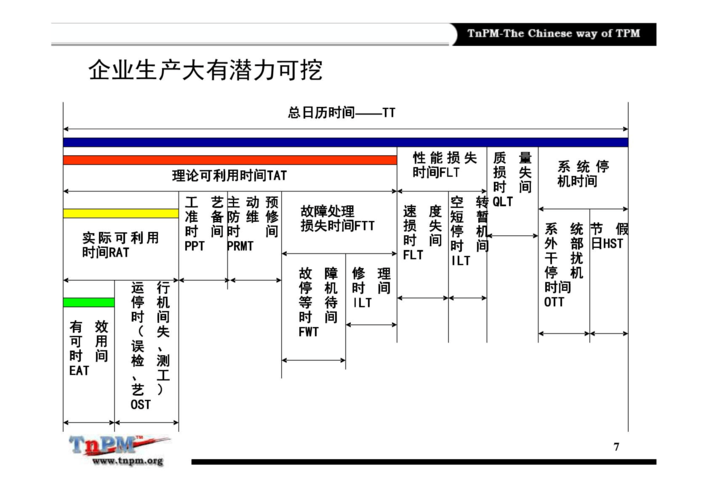 你看到的OEE,多半是半吊子工程
说实话,现在十个工厂九个上OEE,能做真闭环的,没几个。
OEE数据闭环说穿了就是:采集数据-分析损失-整改优化-再验证数据,绕设备转一圈,把问题落下去。
很多厂子人工班后填数据,准确率只有62%,就算上了自动采集,也只采个开关机信号,电流、扭矩、精度数据一概不碰。
现在行业里主流两种路线,我摸过不下三十家厂子,给你说点实在的优劣。
一种是边缘端算OEE再传云端,断网也不丢数据,车间网络抽风是常事,这点太香了。
但坏处也明显,你要改个计算逻辑,得一条线一条线更固件,折腾死个人。
另一种是云端统一计算,改参数后台点一下就全更了,省不少事。
可只要园区网络断15分钟,那一段的数据就找不回来,补都没法补。
行业内通常不说但实际在做的妥协?我敢说90%以上的国内中小加工厂都这么干。
宣称做了全闭环,其实质量率那块故意放水,返修合格的全算良品,还把开机待料的小停机算成计划停机,硬生生把OEE拉高5到8个点,老板看着高兴,客户参观撑门面,就是一线解决不了问题。
真真正正把OEE数据闭环做透的工厂,OEE稳定性能比半闭环提升12%以上,这都是实打实的产能,骗不了人。
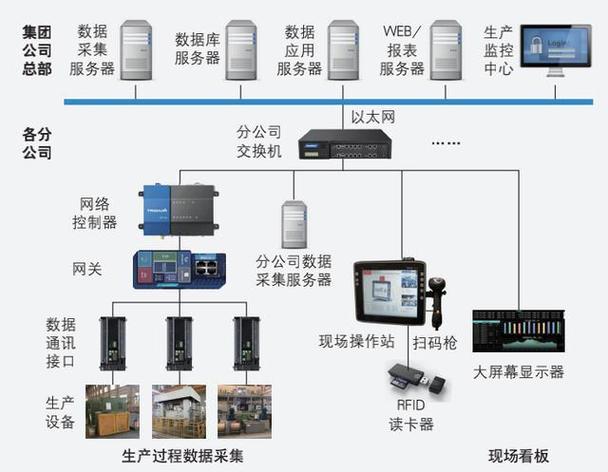 CNC加工车间OEE数据闭环采集节点示意图
说白了,冲压要盯换模,3C要盯不良,完全没法套同一个模板,照着别的厂子抄,最后肯定是个四不像。
不过话说回来,很多顾问就爱给你套模板,反正钱收了,活交了,出问题他早就走了。
机械制造车间OEE数据采集看板实拍
你看到的OEE,多半是半吊子工程
你看到的OEE,多半是半吊子工程
说实话,现在十个工厂九个上OEE,能做真闭环的,没几个。
OEE数据闭环说穿了就是:采集数据-分析损失-整改优化-再验证数据,绕设备转一圈,把问题落下去。
很多厂子人工班后填数据,准确率只有62%,就算上了自动采集,也只采个开关机信号,电流、扭矩、精度数据一概不碰。
现在行业里主流两种路线,我摸过不下三十家厂子,给你说点实在的优劣。
一种是边缘端算OEE再传云端,断网也不丢数据,车间网络抽风是常事,这点太香了。
但坏处也明显,你要改个计算逻辑,得一条线一条线更固件,折腾死个人。
另一种是云端统一计算,改参数后台点一下就全更了,省不少事。
可只要园区网络断15分钟,那一段的数据就找不回来,补都没法补。
行业内通常不说但实际在做的妥协?我敢说90%以上的国内中小加工厂都这么干。
宣称做了全闭环,其实质量率那块故意放水,返修合格的全算良品,还把开机待料的小停机算成计划停机,硬生生把OEE拉高5到8个点,老板看着高兴,客户参观撑门面,就是一线解决不了问题。
真真正正把OEE数据闭环做透的工厂,OEE稳定性能比半闭环提升12%以上,这都是实打实的产能,骗不了人。
不同场子,玩法根本不能套模板
前年帮长三角一家做车门冲压的厂子调过,典型的离散制造,换模停机占总停机时间快40%。 原来他们OEE按整班算,换模慢是谁的责任根本查不出来,做了OEE闭环之后,每换一次模就自动采集计算一次,把每次换模的时间损失拆解到拆模、清台、对刀每个环节。 不到三个月,平均换模时间从28分钟压到19分钟,每月多出300多件成品,实打实赚了几十万。 再说东莞那家做手机玻璃的3C加工厂,不一样的路数。 他们CNC加工最大的损失是崩边不良,原来质量数据都是质检完下班才录,OEE里的质量损失滞后七八个小时,等发现问题已经出了上百件废件。 做了OEE闭环之后,把主轴振动、进给吃刀量实时绑进OEE计算,只要振动超过阈值,立刻算成小停机停线,OEE数据实时更新,师傅当场就能调参数,把不良率从1.2%降到了0.3%。CNC加工车间OEE数据闭环采集节点示意图
说白了,冲压要盯换模,3C要盯不良,完全没法套同一个模板,照着别的厂子抄,最后肯定是个四不像。
不过话说回来,很多顾问就爱给你套模板,反正钱收了,活交了,出问题他早就走了。

