老工程师聊振动故障诊断:书本没教的一线实操干货
三个月前的后半夜,手机突然炸响。
山东那家做风电主轴的老板,声音都抖了。
新出的十根主轴,全部椭圆度超差0.03mm,客户要整批退,赔小一百万。
我套上衣服就往车间赶,进门手往主轴箱上一搭,得,手麻得半分钟没缓过来。
就是振动没找对地方。
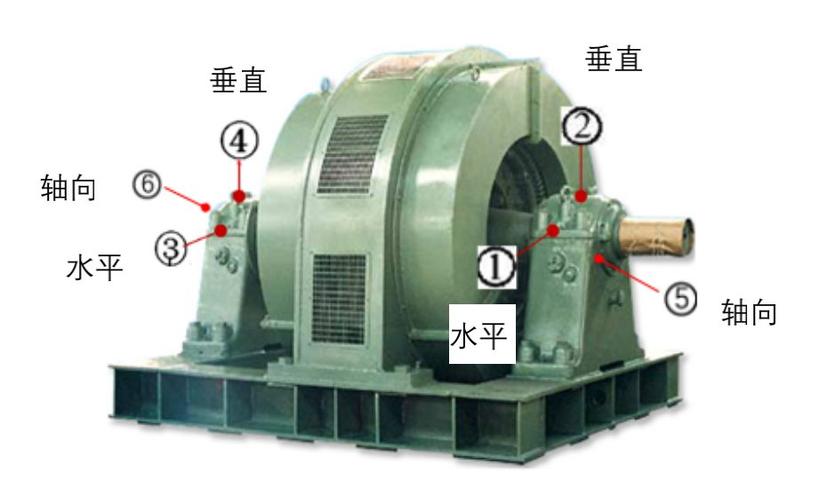 机械车间旋转主轴振动故障测点布置图
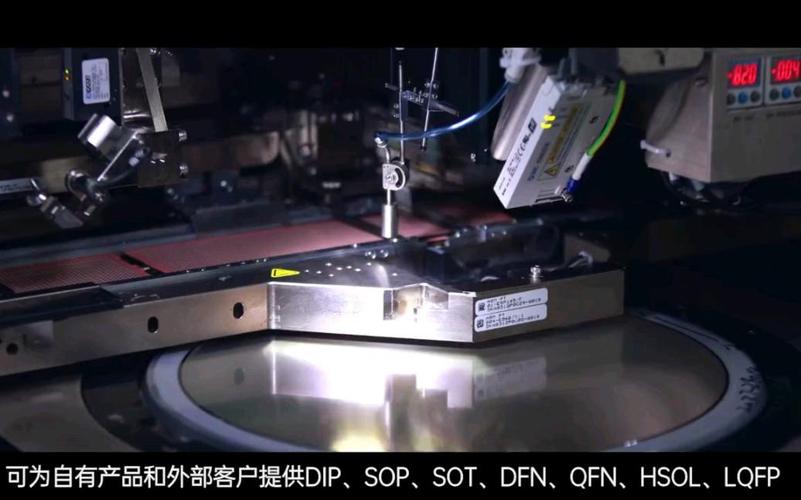 半导体封测厂划片主轴振动检测现场图
 新风口底下的暗坑
现在都搞在线振动监测,进口替代喊得响。
原来大家伙都用进口的大牌探头,现在国内不少厂子做的传感器,精度也能达标,价格直接砍一半,卖得确实好。
不过话说回来,行业里有个不愿公开的难题,知道的人不多。
现在的振动故障诊断标准,还是九十年代定的老标准,那时候都是做大型低速设备,允许值放得很宽。
现在什么精密主轴、小型高速电机,按老标准测出来合格,实际做出来产品就是废的,你找谁说理去?
还有那些吹得神乎其神的AI预测故障,说白了就是拿好设备的数据训练,真坏了的样本没几个,十次报警九次误报,操作工天天喊狼来了,真出问题了反而没人信。
这不,标准跟不上技术,扯了整个行业的后腿。
我干了二十年机修,最信奉一句土话:“振动不瞎跳,都是有来由”。
别上来就抱着电脑看数据,先伸手摸一摸,感受一下麻不麻,晃不晃,比什么都强。
很多时候故障就在眼皮子底下,就是没人愿意弯下腰去看。
你们在现场碰到过最离谱的振动故障是什么?说来听起来。
摸出来的故障,算出来的病根
我见过好多刚毕业的小孩,来了就盯着屏幕看频谱,手都不碰一下设备,这不纯扯吗? 很多人觉得振动故障诊断是什么高大上的东西,其实说白了,就是测设备晃得有多厉害,找晃的根源在哪。 实话讲,这里面的门槛,全在对数字的敏感度上。 普通异步电机的振动允许值是 1.1mm/s,超过这个数,轴承寿命直接砍半。 精密外圆磨的主轴,要求更高,必须控制在0.2mm/s以内,差一丝,磨出来的轴就有波纹。 风电机组的主轴承更凶,超过5mm/s,你就得赶紧停机,再转下去就要抱轴。 现在市面上主流的两路走法,一路是接触式压电传感器,一路是非接触式激光测振。 接触式的好处就是便宜,一个探头两三百块,拧上去粘住就能用。 缺点也明显,高温环境下胶水化,高速转的时候自己都会晃,测出来的数据掺水,用在现场测点,一年下来能掉三分之一。 非接触的就不一样,不用碰设备,精度比接触式高十倍,高温高速都不怕。 就是贵,一个探头两万多,还要调安装位置,现场空间不够根本摆不开。 说实话,行业内通常不说但实际在做的妥协是什么? 关键的一两个测点用进口非接触校个准,剩下百分之八十的常规测点,全用国产接触式凑数。 反正坏了换也不心疼,真出问题了也能及时发现,不算大事。机械车间旋转主轴振动故障测点布置图
不同场子,不同的治法
去年跟内蒙风场打交道,一台两兆瓦的机组,传动链振动值一直飘,换了两个齿轮箱都没用,甲方都要找供应商打官司了。 我们带设备上去测了一圈,发现不是齿轮箱的问题,是基础灌浆的时候,地脚座下面留了三毫米的空隙。 风机转起来带动整个底座晃,振动自然不对。 最后找工人把地脚螺栓重新拧了一遍,灌浆补了缝,振动直接掉了三个格,啥事没有。 风电做振动诊断,要求其实就一个:耐造。 风场在戈壁草原,冬天零下四十度,夏天沙尘满天飞,传感器要是达不到IP67,不出三个月就进沙坏了,总不能每周爬几十米塔筒换传感器吧? 去年苏州一家封测厂找过来,划片晶圆总是崩边,良率掉了十二个点,找了好多人都没查出问题。 我们用非接触测了划片主轴,发现动平衡偏差才0.01g·mm,就这么点偏差,振动就超了,切出来的晶圆边就不齐。 重新做了动平衡,良率立马回去了。 半导体跟风电完全不一样,要求就是精度够,不能干扰。 主轴本身转起来每分钟六万转,差一丢丢振动都不行,你还不能碰主轴,接触式传感器一贴,本身就带了额外重量,数据直接不准。 必须用非接触的,精度还要到0.01mm/s,半毛钱都差不得。半导体封测厂划片主轴振动检测现场图
新风口底下的暗坑
新风口底下的暗坑
现在都搞在线振动监测,进口替代喊得响。
原来大家伙都用进口的大牌探头,现在国内不少厂子做的传感器,精度也能达标,价格直接砍一半,卖得确实好。
不过话说回来,行业里有个不愿公开的难题,知道的人不多。
现在的振动故障诊断标准,还是九十年代定的老标准,那时候都是做大型低速设备,允许值放得很宽。
现在什么精密主轴、小型高速电机,按老标准测出来合格,实际做出来产品就是废的,你找谁说理去?
还有那些吹得神乎其神的AI预测故障,说白了就是拿好设备的数据训练,真坏了的样本没几个,十次报警九次误报,操作工天天喊狼来了,真出问题了反而没人信。
这不,标准跟不上技术,扯了整个行业的后腿。
我干了二十年机修,最信奉一句土话:“振动不瞎跳,都是有来由”。
别上来就抱着电脑看数据,先伸手摸一摸,感受一下麻不麻,晃不晃,比什么都强。
很多时候故障就在眼皮子底下,就是没人愿意弯下腰去看。
你们在现场碰到过最离谱的振动故障是什么?说来听起来。 
