车间里的新门道:增材制造工艺优化到底改了啥
昨天在车间蹲了一下午,看调机的李师傅摸了一下午铺粉刮板。手上蹭了一层金属粉,灰亮灰亮的,洗都洗不掉。
没人当回事?错。这就是增材制造工艺优化的起点。
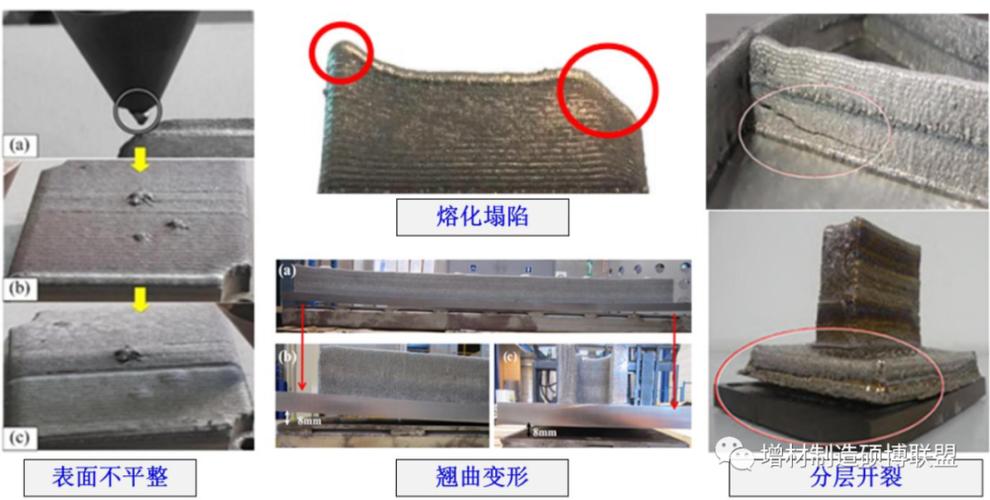 金属增材制造铺粉翘曲缺陷实物图
就说铺粉这一步,很多人连粉末过筛都懒得做,结块的粉直接倒进粉缸,铺出来的粉层一块厚一块薄,你再怎么调激光功率,烧出来也是坑坑洼洼。还有刮板的松紧,松了粉层堆厚,紧了刮得不均匀,就这么点事,多少人从来没注意过。
优化哪里是改几个数字?是从你倒粉的那一刻就开始了。
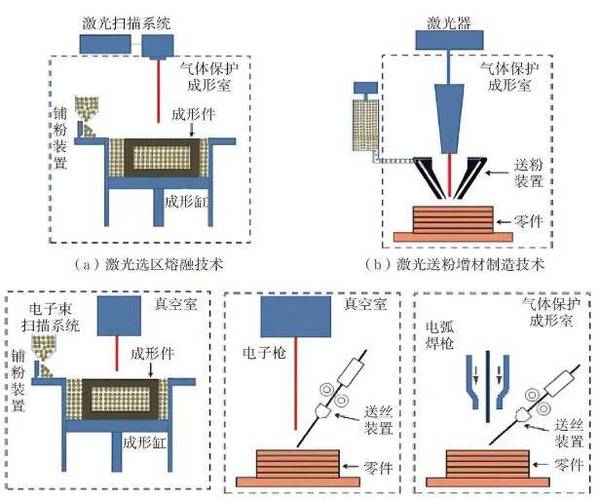 增材制造分层变温工艺参数示意图
就这么点小事,之前找了外面的人来做所谓的方案,开了一堆公式,说要改整个扫描路径,报价贵得吓人。结果呢?老师傅蹲三天就搞定了。
对吧?哪里有那么多高大上的东西,优化就是找痛点,找那个卡你脖子的小地方。
 优化的核心,从来不是炫技
我听过太多说法,说优化就要做到极致强度,极致精度,把所有指标拉满。
拉满给谁看?批量生产的时候,你多打十分钟,一批货就多出来好几百块的成本,你合格率上不去,做十件废五件,再极致的性能有什么用?
说实话,车间里的增材工艺优化,核心就是一个字:省。省粉末,省时间,省后续打磨的功夫。原来打十件废三件,现在只废一件,这就是好优化。原来打一件要十二小时,现在十小时搞定,这就是好优化。
很多小孩刚进来,连粉舱的门都没开过几次,连刚打完的零件余温有多高都没摸过,张嘴就是大模型优化,人工智能参数寻优。东西是好东西,但你连现场问题都没摸清楚,输入的条件都是错的,出来的结果能对吗?
你得听得见刮板蹭过粉层那点不一样的沙沙声,闻得见打印舱出来那股淡淡的金属味,摸过不同湿度的粉末抓在手里的不同触感,才知道该往哪个方向改。
就像李师傅昨天蹲一下午,就是觉得刮板蹭粉的声音不对,调了两毫米的松紧,第二天打出来的零件,表面粗糙度直接降了一截。
就这么简单。
没人说的误区:优化不是瞎调参数
很多刚摸机器的小孩,上来就点开软件参数栏,对着激光功率、扫描速度改来改去。改完测个致密度,数字高了就拍胸脯说优化完了。 结果呢?放一晚上,零件从基板上翘起来,裂得能看见纹。我见过不下十个新人栽这个坑。 说实话,参数哪是这么改的?增材是一层一层堆出来的,前面的坑,后面怎么补都补不上。金属增材制造铺粉翘曲缺陷实物图
就说铺粉这一步,很多人连粉末过筛都懒得做,结块的粉直接倒进粉缸,铺出来的粉层一块厚一块薄,你再怎么调激光功率,烧出来也是坑坑洼洼。还有刮板的松紧,松了粉层堆厚,紧了刮得不均匀,就这么点事,多少人从来没注意过。
优化哪里是改几个数字?是从你倒粉的那一刻就开始了。
改对一个地方,省出半班产能
之前我们打一款带复杂内腔的零件,报废率一直降不下去。不管怎么调激光,打完总有一半歪了。 李师傅蹲了三天,盯着机器一层一层打,摸了打印舱的温度,最后发现什么?厚截面和薄截面用一样的冷却时间啊! 内腔薄的地方,热量很快散完,你还等个五六秒,纯纯浪费时间。壁厚的地方,激光烧完温度还没降下来,你就铺下一层粉,热量堆在里面,不歪才怪。 后来改了什么?就改了个规则,按每层截面大小变冷却时间,大截面多等两秒,小截面不等,直接走。 你猜怎么着?报废率直接掉了七成,打印时间还缩短了快五分之一。增材制造分层变温工艺参数示意图
就这么点小事,之前找了外面的人来做所谓的方案,开了一堆公式,说要改整个扫描路径,报价贵得吓人。结果呢?老师傅蹲三天就搞定了。
对吧?哪里有那么多高大上的东西,优化就是找痛点,找那个卡你脖子的小地方。
优化的核心,从来不是炫技
优化的核心,从来不是炫技
我听过太多说法,说优化就要做到极致强度,极致精度,把所有指标拉满。
拉满给谁看?批量生产的时候,你多打十分钟,一批货就多出来好几百块的成本,你合格率上不去,做十件废五件,再极致的性能有什么用?
说实话,车间里的增材工艺优化,核心就是一个字:省。省粉末,省时间,省后续打磨的功夫。原来打十件废三件,现在只废一件,这就是好优化。原来打一件要十二小时,现在十小时搞定,这就是好优化。
很多小孩刚进来,连粉舱的门都没开过几次,连刚打完的零件余温有多高都没摸过,张嘴就是大模型优化,人工智能参数寻优。东西是好东西,但你连现场问题都没摸清楚,输入的条件都是错的,出来的结果能对吗?
你得听得见刮板蹭过粉层那点不一样的沙沙声,闻得见打印舱出来那股淡淡的金属味,摸过不同湿度的粉末抓在手里的不同触感,才知道该往哪个方向改。
就像李师傅昨天蹲一下午,就是觉得刮板蹭粉的声音不对,调了两毫米的松紧,第二天打出来的零件,表面粗糙度直接降了一截。
就这么简单。 
