车间里的隐形岗哨:读懂质量追溯防窜
大部分人一开始都理解错了防窜
很多人一听到防窜两个字,第一反应都是渠道防窜货,防止经销商乱跨区域卖货。 那是销售端的事儿。我们生产车间说的质量追溯防窜,根本不是那回事。 说白了就是防不合格的料、不合格的工件,偷偷“窜”到下工序,甚至流去成品堆里。 别不信,这种事儿在车间太常见了。赶产能的时候,上工序出了两件不合格品,组长怕拖进度,随手一塞混进合格堆里,到下工序谁会挨个翻?等整机装完调试出问题,拆开来找根源,连这零件是哪班做的、用的哪炉料都查不到,最后只能整批叫停,挨个排查,一停就是好几天。
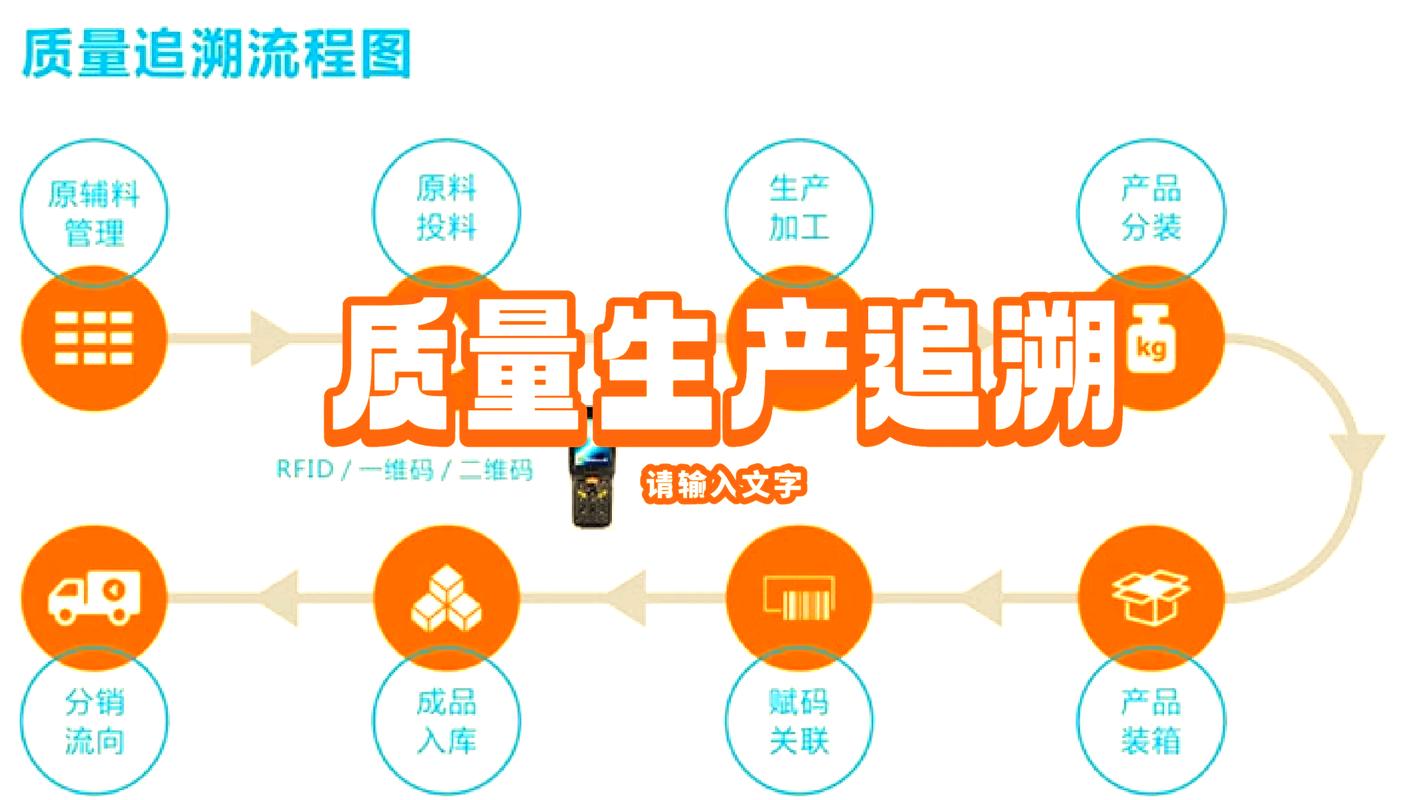 离散制造车间工位条码质量追溯示意图
质量追溯防窜到底卡在哪几个核心节点
不是说要你把每个螺丝都扫一遍,那纯粹是浪费时间,工人也嫌麻烦不肯干。 这么多年跑下来,靠谱的做法都是卡关键节点。 第一个节点就是来料换批。同一条生产线换不同规格、不同材质的零件,最容易窜料。很多外观长得一模一样的零件,材质差一个牌号,性能差十万八千里,工人眼神再好也分不出来。就说上次隔壁厂,把普通低碳钢的轴坯窜去做高压泵的轴,做出来抛光喷漆完全看不出来,发去客户那用了半年断了,赔了上百万。要是换料的时候扫个码,系统核对不对就锁机,根本出不了这种错。 第二个节点就是不合格品拦截。上工序检出来的不合格品,打了不合格标识,怎么防有人为了赶产量偷偷混进去?追溯系统就是把每一件的状态绑在码上,不合格的码,下工序一扫就报警,根本过不了。 第三个节点就是成品出厂前的复核,要能把成品所有关键零件的追溯号都串起来,真出了问题,一查就能查到是哪批料、哪个工位做的,能精准召回,不用整批全拉回来。
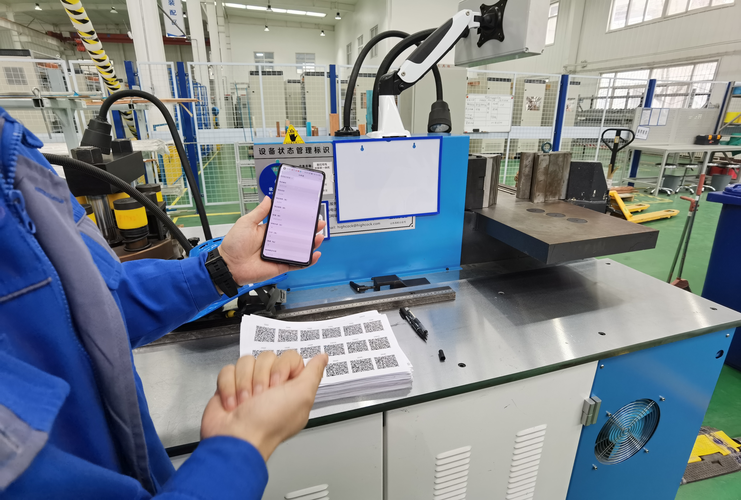 生产车间质量追溯防窜工位扫码台实拍
别搞花里胡哨,好用的方案都很简单
 别搞花里胡哨,好用的方案都很简单
说实话,我见过太多工厂,老板听了厂商忽悠,花大价钱上了各种花里胡哨的系统,又是区块链又是全链路可视化,最后根本用不起来。 工人嫌扫码麻烦,每次都手动跳过,该窜还是窜,最后变成了摆在那里应付客户验厂的摆设。 质量追溯防窜的核心,从来都不是给老板看大屏,不是给客户吹资质。本质就是车间里的一道防火墙。 错的东西根本流不动,出了问题能立马找到根,就这两条,做到了就顶用。 很多小厂觉得我没钱上贵的系统,做不了。其实根本不是,哪怕你不用全自动化,每批关键件给个手写编号,换批的时候签字核对,也比乱堆乱放强太多。 昨天徒弟试操作的时候,故意拿错了料的二维码扫,系统“叮”的一声报警,传送带直接锁停,他吓了一跳。 我拍了拍他肩膀。看见没?这不是摆着看的样子货。这就是我们车间看不见的岗哨。

