车间转了三圈才看懂:协作机器人混线装配到底牛在哪
不是挤一块凑热闹,混线真的是共享生产线
以前的生产线,要么是全人工堆出来,换十款产品都能调,就是累,重复活干久了人容易出问题。要么就是全自动化,咔咔跑起来速度快,但是一换产品,整个线都得停,改程序调夹具,少则大半天多则两三天。
混线不是说把人和机器人往一块凑就行。是同一条生产线上,人和机器人一起干活,还能同时混装不同型号的产品,不用停线换工装。协作机器人本身受力敏感,碰着人就停,不用像传统工业机器人那样围个大铁笼子占地方,就站在工人旁边伸手就能碰到的地方干活。
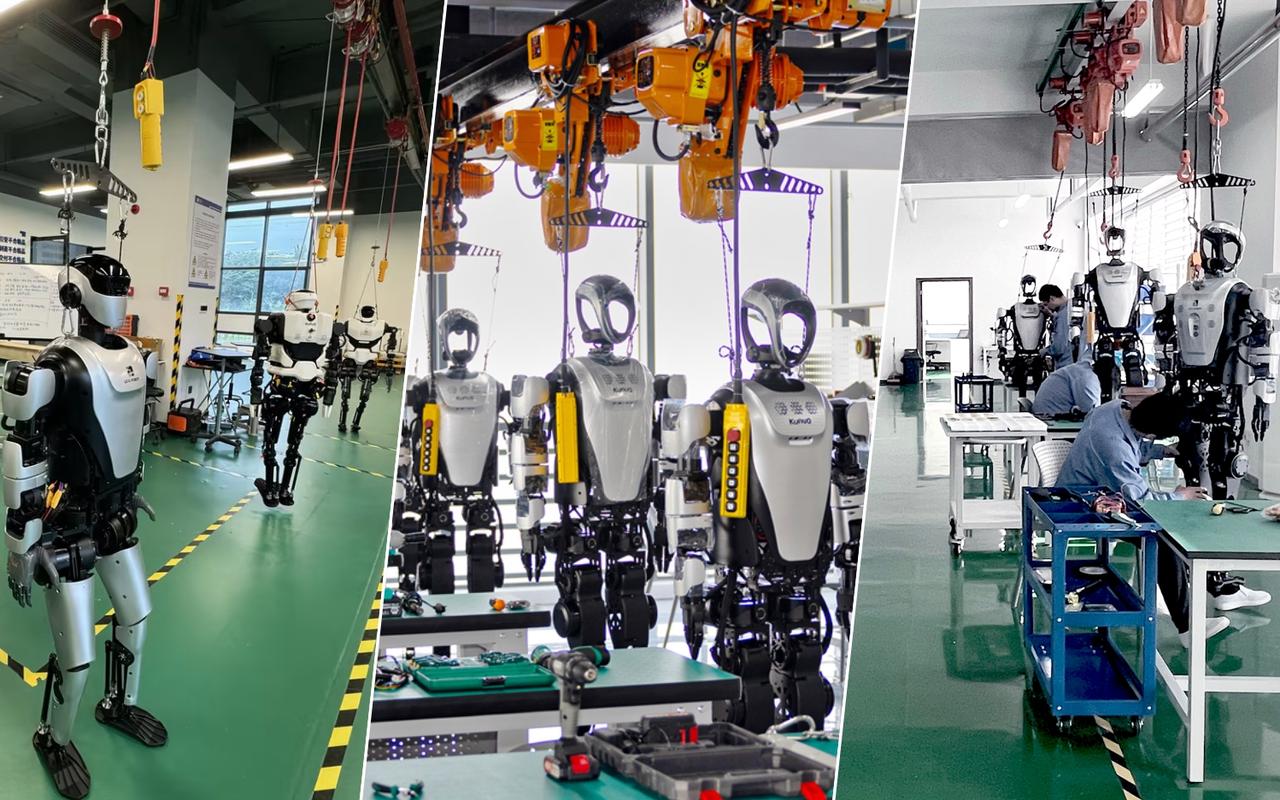 车间人机协作机器人混线装配生产现场
比如我们现在看的这条,就是装不同功率的水泵,机器人就在那头拧所有的固定螺丝,工人在这边装密封圈、接引线,碰到急单插进来换型号,工人直接拿了新工件放工位就行,机器人自己识别调整扭矩,根本不用停线。
最容易踩的坑,居然和精度没关系
说实话,刚做第一个混线项目的时候我也踩坑。那时候一门心思琢磨,怎么把机器人的定位精度再提两个丝,觉得精度上去了就万事大吉。结果改来改去,上线第一天就卡壳了。
为啥?工人换了个不一样的工件,放的位置偏了不到一厘米,机器人就直接报警停了。原来我给机器人锁死了运动路径,一点偏差都不能有。那时候改程序改得我连续一周加班吃泡面,想起就头疼……
后来才想明白,混线要的根本不是极致的静态精度,是柔性适配能力。你想啊,混线本来就是干多品种小批量的活,今天这个工件明天那个,哪能每个都卡到丝毫不差?只要机器人能跟着工件调整路径,能识别不同的工件尺寸,就够了。安全才是底线,其次是能快速换款,精度只要满足装配要求就行,没必要瞎追求参数。
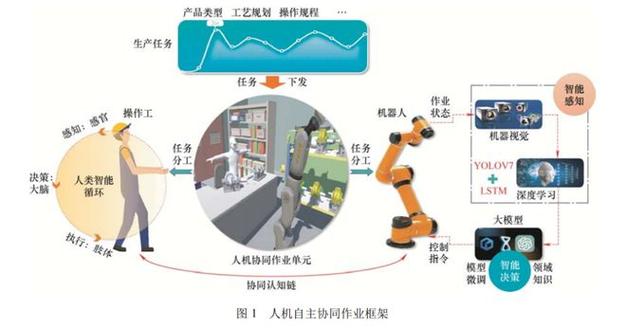 协作机器人混线装配人机任务分配示意图
别跟风上,不是所有工厂都适合
 别跟风上,不是所有工厂都适合
现在很多销售跑工厂吹协作机器人混线,说什么万能解药,好多老板动心,钱花了没效果。其实哪有那么神。
如果你是一年到头只生产同一种产品,量还特别大,那直接上全自动化就行,没必要搞混线,浪费成本。如果你是一天换三次款,全人工又累效率又低,工人还招不到,那混线真的是救星。
最划算的搭配永远记着:机器人干重复的、负重的、扭矩要求一致的活,人干需要眼睛判断、随手调整、灵活改的活。别反过来,让机器人干贴标签对位置的活,那纯属找罪受,也别让工人天天搬重零件拧一下午螺丝,赚那点钱还不够敷膏药的。
上次我过来巡检,原来在这个工位干了二十年的老钳工跟我吐槽,说现在一天下来胳膊不酸了,下班还能去接孙子放学。我看着机器人慢悠悠拧完一个螺丝,退回去等下一个工件,工人顺手接过来装完外壳就流去下一个工位,线一点没停。
就那样。对吧?

