个性化定制供应链协同:车间老炮摸了20年的实操心得
上周三夜班,我刚端着保温杯泡好茶,工段长踹开更衣室门喊我:老周,快出来,刀崩了。
跑到工位一看,新上的五轴联动,三个刀头全碎了,工件飞出来一块,蹭得防护门一道大坑。
客户要的是定制盾构机刀座,给贵州某煤矿做的,岩层特殊,要求整刀座硬度差不超过4度。
查了三天,不是我们程序错了,也不是安装问题。问题出在供应商那块调质钢板上。
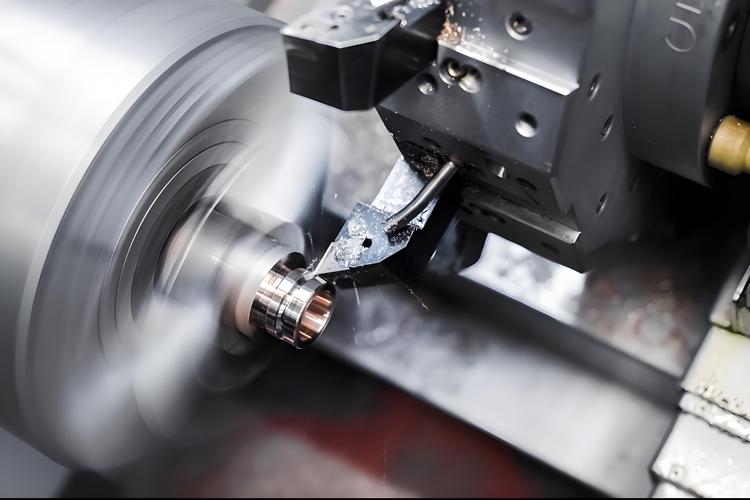 机械加工车间定制零件崩刀现场图
现在行业里有两种主流路线,一种是全链数据打通的中心化协同。
就是所有供应商都接入核心厂的同一个ERP系统,不管谁改了参数,全链实时可见。听起来完美对不对?可问题是,一套系统做下来,光是给小供应商做授权培训,就要大几十万,很多做锻打铸造的小厂,一年利润才百十万,根本掏不起这个钱。
另一种是分布式模块协同,核心厂把定制需求拆成一个个小模块,每个模块只给对应供应商传要求,不用上全套系统。好处是成本低,供应商愿意配合,坏处就是靠人传参数,难免错漏。
这就是行业内通常不说但实际在做的妥协:国内九成做个性化定制的制造企业,走的都是半中心化路线,核心受力零件的参数自己卡死,非核心的外观零件放出去用分布式,出了问题核心厂兜着,但是能省至少六成的协同成本,对外谁都不说,都吹自己是全智能全链打通。
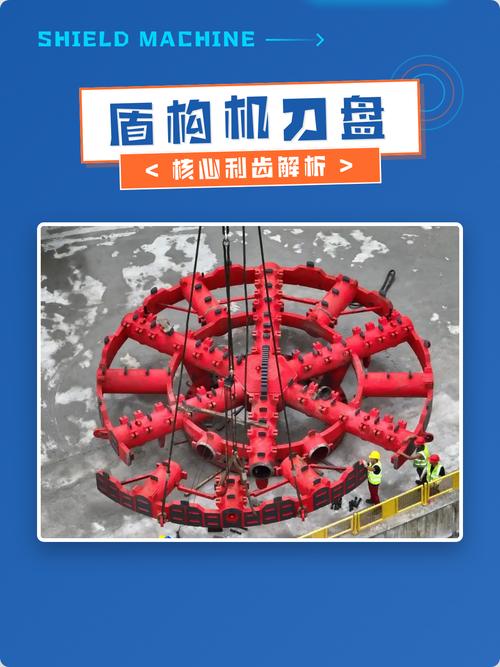 工程机械定制盾构机刀座成品图
 赶风口的时候,别忘了脚下的暗礁
这两年智能制造、绿色制造火,个性化定制是香饽饽,很多厂子都赶着上,现在还有新玩法,就是做碳足迹协同,出口欧盟的定制产品,每个零件的碳排都要跟着定制需求算,你选回收钢还是新钢,碳排参数全链都要同步,不然过不了海关。
可行业里有个不愿公开说的难题,就是标准滞后,太滞后了。
现在没有统一的个性化定制协同参数接口标准,每个大厂都搞自己的私有协议,都想抢行业话语权,没人愿意牵头做通用标准。
小供应商给三个不同的大厂供货,就要装三个不同的协同系统,每个账号年费大几千,加起来一年两万多,而且不同系统的数据导不出来,今天这个厂要求参数这么填,明天那个厂要求那么填,填错了就是小供应商背锅,赔材料赔误工,这个苦,没干过一线根本不知道。
说实话,很多所谓的行业专家,坐在办公室写报告,根本不会提这个事。
我干了22年机加工,见过太多老板,赚了定制的高溢价,最后栽在协同的小细节上。
我常跟徒弟说一句土话:"牵一发就要动全身,别光想赚快钱,忘了给上下游递准信"。
说白了,个性化定制供应链协同,哪有那么多玄乎的黑科技,就是把你的需求说清楚,每个环节都同步到位,别藏着掖着,就这么简单。
你们车间有没有碰过供应商不同步参数坑人的事?出来唠两句。
崩刀之后才懂,这不是什么高大上的玄学
说实话,之前我也听不懂那些咨询公司扯的概念,直到这事出了,才明白个性化定制供应链协同到底是什么。 就是你改了定制需求,全链每个环节都得跟着改,还得把改的地方同步到位,差一点都不行。 这次的事,客户要求钢板调质硬度HRC38-42,我们编程按这个硬度设的吃刀量0.8mm,结果供应商怕硬度太高开裂,偷偷调到HRC32,整料硬度差拉到8度,一刀下去直接崩了3个进口硬质合金刀头,算上误工换刀重新投料,直接亏了一万二千块。机械加工车间定制零件崩刀现场图
现在行业里有两种主流路线,一种是全链数据打通的中心化协同。
就是所有供应商都接入核心厂的同一个ERP系统,不管谁改了参数,全链实时可见。听起来完美对不对?可问题是,一套系统做下来,光是给小供应商做授权培训,就要大几十万,很多做锻打铸造的小厂,一年利润才百十万,根本掏不起这个钱。
另一种是分布式模块协同,核心厂把定制需求拆成一个个小模块,每个模块只给对应供应商传要求,不用上全套系统。好处是成本低,供应商愿意配合,坏处就是靠人传参数,难免错漏。
这就是行业内通常不说但实际在做的妥协:国内九成做个性化定制的制造企业,走的都是半中心化路线,核心受力零件的参数自己卡死,非核心的外观零件放出去用分布式,出了问题核心厂兜着,但是能省至少六成的协同成本,对外谁都不说,都吹自己是全智能全链打通。
不同行的玩法,差得可不是一星半点
我接触过的项目里,个性化定制供应链协同的要求,隔行真的隔山。 就说工程机械定制,还是这次盾构机刀座的事,客户是按岩层定制,一批十件刀座,每件的硬度要求、开刃角度都不一样,原来我们是把整批要求发给钢厂,采购转一圈,钢厂只看到整批的平均要求,根本不知道每件的差异。 后来我们改了规则,每个定制件的加工参数,直接同步给钢厂的生产调度,不是只给采购部,不到半年,不良率从12%直接降到3%,交期还提前了两天。 另一个是消费电子定制,我去年去东莞给一家做高端定制手机壳的厂子做技术支持,他们是用户下单自己选材质、选雕刻图案,你选碳纤维,开料的刃口角度就得改,你选黄铜,电镀的酸碱度就得调,原来他们是采购统一收单再转工厂,经常把钛合金单发到铝合金生产线,错单率最高到8%,每个月光返工就要十几万。 后来改成用户下单之后,参数直接同步到原料仓、CNC车间、表面处理车间每个工位的终端,错单率直接掉到1%不到。 你看,一个是单小要求严,拼的是性能参数准,一个是单多变化快,拼的是流转效率快,完全不是一个路数。工程机械定制盾构机刀座成品图
赶风口的时候,别忘了脚下的暗礁
赶风口的时候,别忘了脚下的暗礁
这两年智能制造、绿色制造火,个性化定制是香饽饽,很多厂子都赶着上,现在还有新玩法,就是做碳足迹协同,出口欧盟的定制产品,每个零件的碳排都要跟着定制需求算,你选回收钢还是新钢,碳排参数全链都要同步,不然过不了海关。
可行业里有个不愿公开说的难题,就是标准滞后,太滞后了。
现在没有统一的个性化定制协同参数接口标准,每个大厂都搞自己的私有协议,都想抢行业话语权,没人愿意牵头做通用标准。
小供应商给三个不同的大厂供货,就要装三个不同的协同系统,每个账号年费大几千,加起来一年两万多,而且不同系统的数据导不出来,今天这个厂要求参数这么填,明天那个厂要求那么填,填错了就是小供应商背锅,赔材料赔误工,这个苦,没干过一线根本不知道。
说实话,很多所谓的行业专家,坐在办公室写报告,根本不会提这个事。
我干了22年机加工,见过太多老板,赚了定制的高溢价,最后栽在协同的小细节上。
我常跟徒弟说一句土话:"牵一发就要动全身,别光想赚快钱,忘了给上下游递准信"。
说白了,个性化定制供应链协同,哪有那么多玄乎的黑科技,就是把你的需求说清楚,每个环节都同步到位,别藏着掖着,就这么简单。
你们车间有没有碰过供应商不同步参数坑人的事?出来唠两句。 
