车间里的双保险:人机协同防错到底怎么干活?
为什么单独靠人或机器都靠不住
干我们这行的,谁没出过错?人啊,哪怕再细心,盯八个小时重复工位,也会走神。熬大夜班到三点,眼皮粘在一起的时候,拿错零件装反方向太正常。我刚进厂那会,就因为熬大夜装错一批密封垫,整批返工,师傅骂的我半个月不敢在岗上打哈欠。
那全靠机器行不行?也不行。机器是死的,车间里油雾大,铝屑多,传感器沾点灰,视觉检测镜头蒙点油,立马就瞎。好的当成坏的卡下来耽误产能,坏的当成好的放出去,那就是捅大篓子。去年我们线那台视觉检测,镜头沾了块铝屑,直接放了二十多件不合格的壳体出去,最后还是打包班的老师傅摸出来不对,才没流出去。
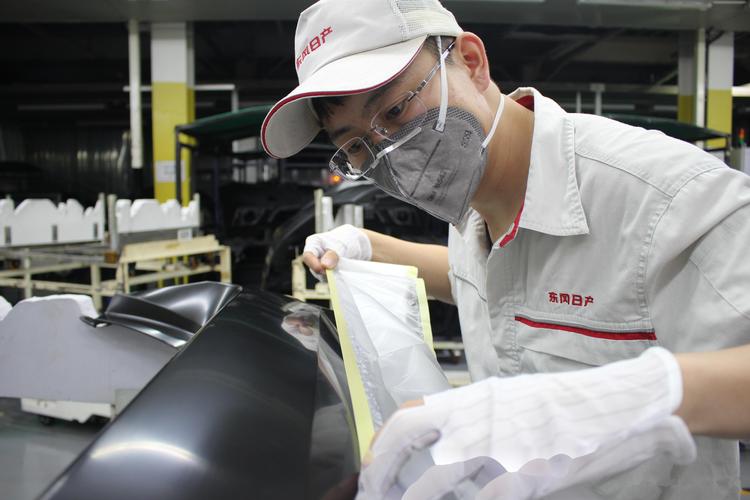 汽车总装线人工检测工位场景
你看,人有出错的时候,机器也有抽风的时候。说白了,人机协同防错不是谁取代谁,是两个人搭伙把错挡住,一个漏了另一个兜着。
最实用的防错,都是顺着人的习惯改的
不少地方搞防错,上来就给工人加活,要求每装一个扫一次码,每半小时核对一次记录,这不叫协同,这叫折腾人。好的防错设计,从来都是把机器干的活和人干的活分的清清楚楚。
就说我们线的锁螺栓工位,要求必须用指定长度的螺栓,短了锁不紧,长了打坏内部壳体,错一个就要报废整个部件。我们怎么弄的?第一步机器干:料道出口装了个简单的高度检测块,长度不对的螺栓根本送不出来,直接卡住在料道里,你想拿都拿不到。人要做的,就是伸手拿出来塞进去,不用额外花时间核对尺寸。第二步,机器拧完螺栓自动测扭矩,扭矩不对直接亮红灯锁工位,这时候人再过来检查,看看是不是螺栓拿错了,还是位置没对准。
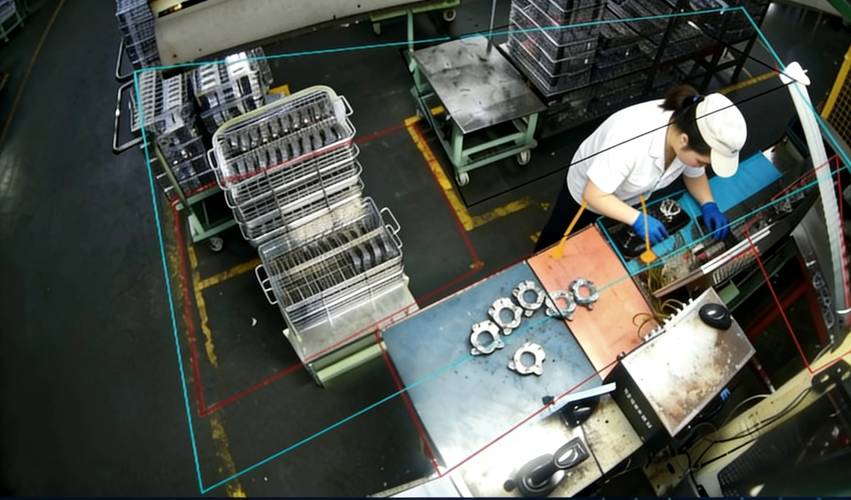 机械加工生产线防错料装置实拍
机器干死规矩、重复的检测计数,人干突发的异常处理,这不就是最舒服的协同?何必让工人盯着AI的检测结果盯八个小时,那不累死人?人本来就不擅长干这种一成不变的盯梢活,机器干正好,把人的精力省下来,干机器干不了的事。
别踩这两个最常见的坑
 别踩这两个最常见的坑
第一个坑,就是过度迷信机器,把人当摆设。不少厂子花大价钱上了全自动防错系统,转头就把线上的检验岗撤了,说省人工降成本。结果传感器漂移了半个月没人发现,出去一批次品,赔的钱够上三套系统了。机器再准,也得有人定期点检,最后一道关,还是得人把。
第二个坑,就是完全不相信机器,把防错的锅全甩给人。我见过最离谱的,一个工位要装三种不同长度的螺钉,全靠工人自己凭记性拿,啥防错装置都不装,美名其曰锻炼工人责任心。一天错个三五次太正常,工人天天挨骂,反而破罐子破摔。后来改了,每个料盒装对应螺钉,不对的拿不出来,错率直接掉了九成多,工人也轻松了。
不过话说回来,防错防的是无心之失,不是防工人。很多地方搞防错,上来就停线扣钱,搞得工人烦了,偷偷把防错装置给你封了,那才是最大的错。
昨天那小徒弟,装完螺栓,机器没亮灯,他自己又顺手摸了一下密封垫的方位,抬头跟我说,现在错不了。我笑着点头,这不就是人机协同防错该有的样子嘛。

