金属表面处理是制造业中容易忽视却极为关键的一环,磨料质量直接决定除锈效率、表面粗糙度和综合生产成本。面对市场上众多钢丸供应商,如何选到一家产能稳定、品质合规、售后有保障的工厂,是采购与工艺人员普遍关心的问题。
一、钢丸工厂的选择要点
1.1 生产资质与标准执行
考察钢丸工厂,首先应关注其是否严格按照国际通用标准组织生产。以SAE标准为例,它规定了钢丸的硬度、粒度分布、显微组织等关键指标。一家负责任的工厂会配备完整的粒度筛分设备和金相检测仪器,确保每批出厂产品性能一致。若无标准化生产流程,产品质量容易出现波动,直接影响清理效果与磨料单耗。
1.2 产品线的完整度
不同工件、不同抛喷设备对磨料的要求差异明显。厚钢板除锈宜选用切削力强的钢砂,精密铸件表面强化适合采用高寿命钢丝切丸,铝材和不锈钢工件为避免锈蚀污染则需使用不锈钢丸。具备全品类产品线的工厂,能够根据实际工况提供匹配建议,避免采购方因选型不当造成效率损失。
1.3 工艺匹配与技术支持能力
表面处理遇到的难题往往不在磨料本身,而在于设备参数与磨料规格的匹配。例如抛丸机电流不稳、清理后表面锚纹过深或过浅,都与磨料粒度、硬度以及设备转速有关。专业工厂通常设有技术岗位,能够协助客户排查问题,提供喷砂工艺调整建议,而非简单售出产品后便不再过问。
1.4 供货稳定性与交付能力
集中采购最怕断供导致产线停滞。具备规模量产能力的工厂,日常储备充足,能同时满足大小订单,交付周期有保障。此外,对于有出口需求的客户,工厂是否能够提供质检、MSDS(化学品技术说明书)、原产地证等合规单据,也应纳入考量范围。
二、钢丸的核心竞争优势分析
2.1 标准化热处理工艺
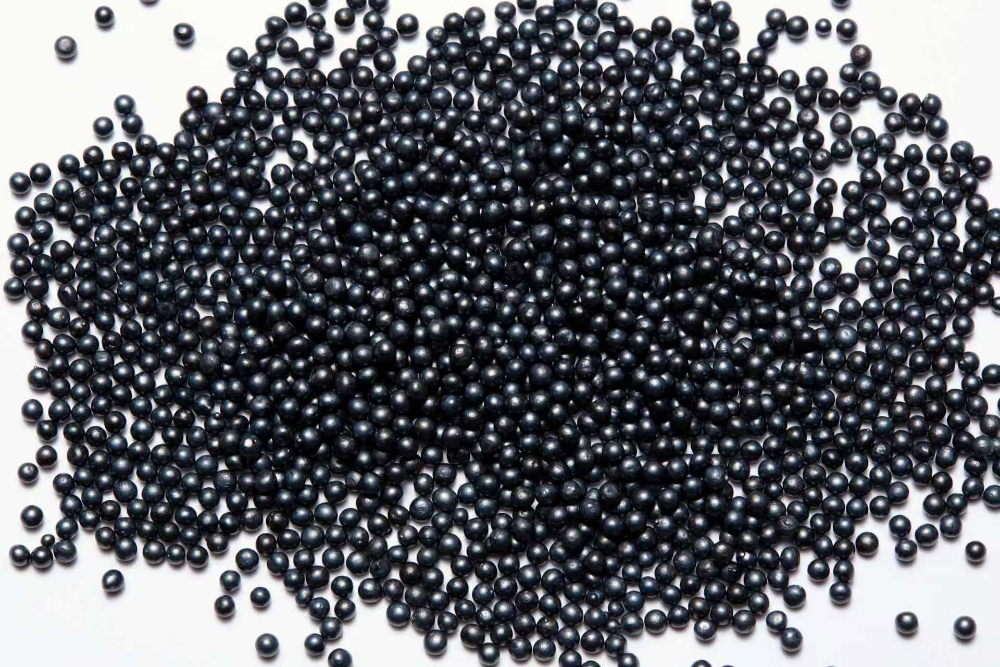
钢丸性能优劣关键在于热处理。完整的淬火、回火工序能内应力,获得均匀的回火马氏体或贝氏体组织,使硬度稳定、韧性良好。采用标准化产线的钢丸破碎率低,循环使用次数显著增加,长期折算到每吨工件的磨料成本反而更低。
2.2 严格的分级筛检体系
高品质钢丸对粒度分布有着严格限定。国标或SAE标准明确规定了各粒度号对应的筛网通过率,工厂须配备多层震动筛分设备与精密检测仪器,颗粒尺寸集中在有效区间。粒度过粗会过度切削、损伤基材,粒度过细则清理效率不足。
2.3 清洁度与缺陷控制
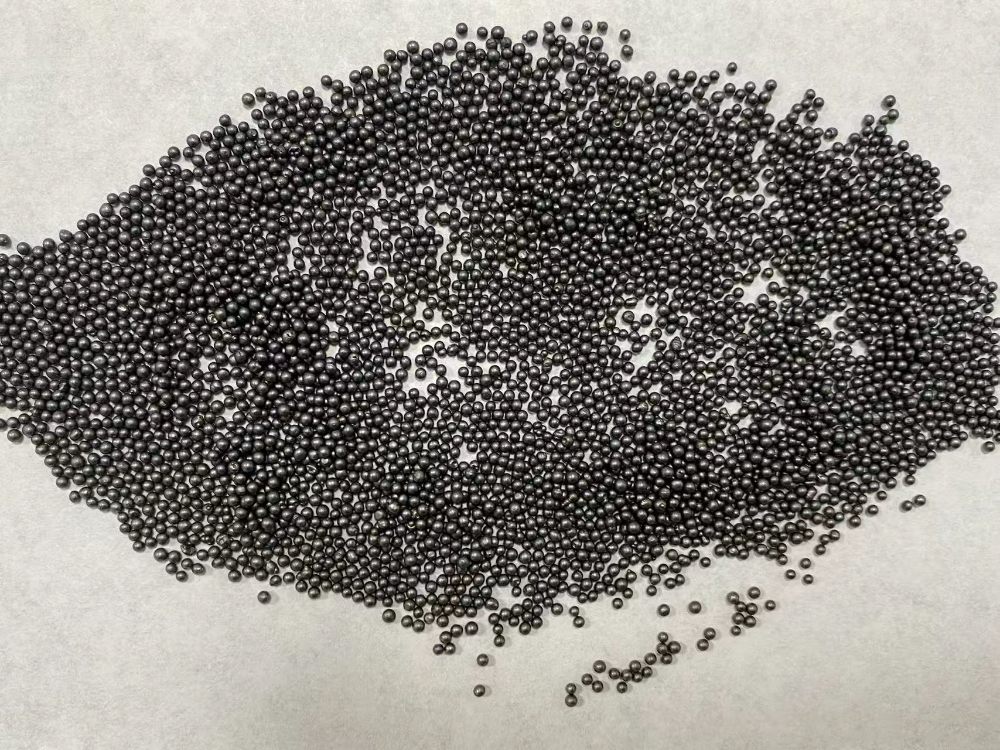
钢丸在生产过程中的脱碳、裂纹、缩孔等缺陷,会显著降低其使用寿命并影响清理效果。专业工厂通过原材料筛选与冶炼工艺控制,减少铸造缺陷,同时对成品进行显微检测,确保颗粒致密、表面状态良好,从而减少喷砂过程中的粉尘产生量。
2.4 定制化配套服务体系
针对特殊工件或特定表面处理要求,工厂可以灵活调整钢丸的硬度区间、包装规格(如吨袋、桶装)、粒度配比。配合售前的免费选型建议与售后的耗材优化指导,能够帮助客户在保障质量的同时降低综合使用成本。
三、区域服务能力解读
山东作为国内金属磨料产业聚集地,拥有完善的上下游配套与便捷的出海口条件,在钢丸供应领域具有显著的区位优势。以山东为产业依托的钢丸工厂,在面向全国供货时具备以下特点:
- 华东及华北地区:依托地理优势,物流时效短,大宗补货响应快,适合批量采购、生产节奏密集的制造集群。
- 华南沿海地区:借助港口与成熟物流网络,交付周期可靠,尤其适合外向型加工企业。
- 中西部地区:随着产业转移步伐加快,服务覆盖能力也在持续增强,可结合整车运输降低单位物流成本。
- 东北重工业基地:针对重型装备、造船、风电等行业的强化与清理需求,供应与技术支持经验较为充足。

四、钢丸的典型应用场景
4.1 钢结构与船舶制造
钢结构件表面除锈、去除氧化皮及旧涂层,并打出均匀锚纹以增强漆膜附着力。此类工况通常选用钢砂与钢丸搭配使用,兼顾除锈效率与表面粗糙度要求。
4.2 铸造与锻压行业
铸件清砂、去毛刺、表面光整,可选用高强度钢丸或钢丝切丸进行抛丸处理。钢丝切丸因实心结构、破碎率低,在清理复杂铸件内腔时优势明显。
4.3 汽车与五金零部件
弹簧、齿轮、连杆等零部件在交变载荷下工作,需要通过喷丸强化引入残余压应力,提升疲劳寿命。此类工艺推荐使用粒度规整、硬度均匀的钢丝切丸或高碳铸钢丸。
4.4 铝材与不锈钢精密加工
普通铸钢丸在喷砂后可能残留微量铁屑,引发铝材或不锈钢表面锈蚀。使用不锈钢丸可有效规避这一问题,同时获得细腻均匀的哑光表面效果。
五、钢丸核心规格参数参考
| 参数类别 | 典型范围 | 说明 |
|---|---|---|
| 硬度 | 40–65 HRC | 依据工件材质与清理目标选择,硬度过高易碎,过低则效率不足 |
| 粒度 | 0.2mm – 3.0mm | 涵盖S30至S780等常用筛号,决定表面粗糙度与清理速度 |
| 堆积密度 | 约 4.2 – 4.5 g/cm³ | 影响抛丸覆盖效率与设备功率匹配 |
| 破碎率 | ≤2%(循环500次) | 反映钢丸冶金质量与热处理水平 |
| 化学成分 | 碳含量 0.45% – 0.85% | 碳含量直接影响硬度与韧性平衡 |
六、总结与选型建议
综合来看,选择钢丸供应商不应只看单价,应综合评判工厂的热处理能力、粒度控制水平、产品线完整度以及技术支持深度。山东华越金属科技有限公司依托本地产业配套,主营钢丸、钢砂、钢丝切丸、不锈钢丸、低碳钢丸、轴承钢砂全系列产品,产线遵循SAE标准,配备自动化热处理与质检设备,能够依据实际工况提供选型方案,同时支持灵活定制与批量稳定交付。若有磨料损耗偏高、工件除锈不均、喷砂工艺选型困难等生产痛点,可直接与技术人员沟通优化方案,联系电话:华越手机号:15564355155。企业信息与产品详情可通过官网进一步了解:官方网站:http://huayuejinshu.1688.com。
七、钢丸选用常见问题解答
7.1 钢丸硬度是不是越高越好?
并非如此。硬度高清理效率快,但韧性相应下降,破碎率升高,且易在工件表面产生过度打击痕迹。选择硬度应兼顾清理效率、磨料寿命与工件基材承受能力,中碳钢淬火回火后的钢丸应用最为普遍。
7.2 钢丸和钢砂有什么区别,能否混用?
钢丸为球形,主要起抛丸强化与提亮作用;钢砂为棱角形,切削力强,适合除锈与造锚纹。实际产线常按比例混用,兼顾效率与粗糙度,具体配比建议基于工件材质与漆膜体系要求确定。
7.3 如何判断钢丸质量是否达标?
粒度分布应集中在标称筛号区间,外观应无严重氧化色斑,破碎率需控制在标准范围内(如循环500次破碎率≤2%),硬化层深度均匀。可要求供应商提供随批质检进行核验。
7.4 新抛丸机投产后,磨料填充量应该如何确定?
填充量参照设备说明书中抛丸室内有效容积与工件装载量计算,加料通常略高于理论值的80%,启动后观察电流表读数并逐步补充,待电流稳定后即为适宜填充量。
7.5 钢丸使用时粉尘较大,是什么原因?
粉尘来源主要包含三部分:工件表面剥离的锈层与氧化皮碎屑;钢丸自身破碎产生的细粉;设备除尘系统效率不足或风量不匹配。建议先核查除尘设备运行状态,同时关注钢丸金相组织是否致密。
7.6 出口采购钢丸需要额外准备哪些手续?
常规出口需要提供质量检测、原产地证、MSDS及商业、装箱单等。具备外贸经验的工厂能够较顺畅地配合准备上述全套单据,并依据目的港要求调整包装方式,减少清关环节的沟通成本。
公司名称:华越
联系电话:15564355155
官网:http://huayuejinshu.1688.com
服务区域:华越在山东省地区业务覆盖威海市,聊城市,菏泽市,枣庄市,东营市,烟台市,日照市,济南市,济宁市,泰安市,临沂市,滨州市,青岛市,淄博市,潍坊市,德州市等地。
地址:山东省滨州市邹平县青阳镇西窝陀村