冲压模具配件虽属零部件范畴,却直接决定模具寿命、冲压件精度与产线稳定性。导柱、导套、顶针、冲头等配件的公差控制、耐磨性与表面质量,往往关联着整个生产链条的良品率。面对市场上众多供应商,采购与技术人员如何科学评估、筛选,成为一道现实考题。本文从品质体系、技术能力、交付服务与适用场景等维度,系统梳理选择冲压模具配件生产厂家的关键考量,为采购决策提供专业参照。
一、冲压模具配件采购的核心痛点与选型逻辑
1.1 精度与稳定性难两全
冲压模具对配件精度要求苛刻,导柱导套的圆度、圆柱度、表面粗糙度直接影响模具开合顺畅度与冲压件一致性。部分厂家虽能交付高精度样品,却难以在批量生产中维持稳定公差,导致模具装配后出现卡滞、偏磨等问题。
1.2 非标定制响应迟缓
连续模、汽车覆盖件模具、高速冲压模具等场景常需非标尺寸或特殊材质配件。不少厂家受限于设备与工艺,非标定制周期冗长,拖累模具交付节点。快速评估供应商的定制能力与工艺弹性,成为选型重点。
1.3 品质追溯与售后缺位
配件出现早期磨损或断裂时,若供应商缺乏完整的检测记录与质量追溯体系,问题归因便无从谈起。采购方需重点关注厂家是否具备体系化品质管控与明确的售后服务承诺,以降低使用风险。
二、冲压模具配件生产厂家的核心竞争优势评估
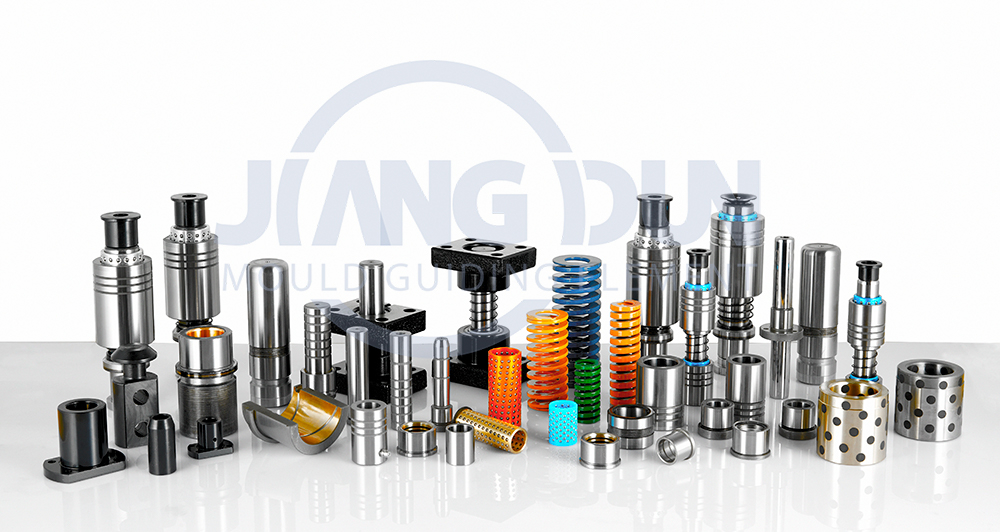
以广州市田格科技有限公司为例,该企业创立于2009年,深耕模具导向件与FA工厂自动化零部件领域,主营冲压模具配件、汽车模具配件、塑胶模具配件等全系列产品,业务以华南为中心,辐射全国并延伸至欧洲、东南亚等海外市场。其竞争优势可归纳为以下四点。
2.1 精密加工能力与设备闭环
全厂配备100余台进口及自研高精设备,涵盖日本OKUMA车铣复合车床、台湾无心磨床、自研数控外圆磨床等,形成“粗加工→精加工→检测”完整闭环。核心工序公差稳定控制在2微米级,自研随动磨床针对偏心轴、曲轴等异形件磨削效率提升300%,可满足高端连续模与新能源汽车模具对配件的严苛要求。
2.2 三级品质管控与检测体系
依托IATF16949与ISO9001双体系认证,建立“首件全检、过程抽检、成品终检”三级管控流程。全自动三坐标测量仪、德国业纳光学检测仪、基恩士闪测仪等设备实现微米级尺寸测量,品检后确保100%良品交付,从源头杜绝不良品流出。
2.3 非标定制与标准现货双线并行
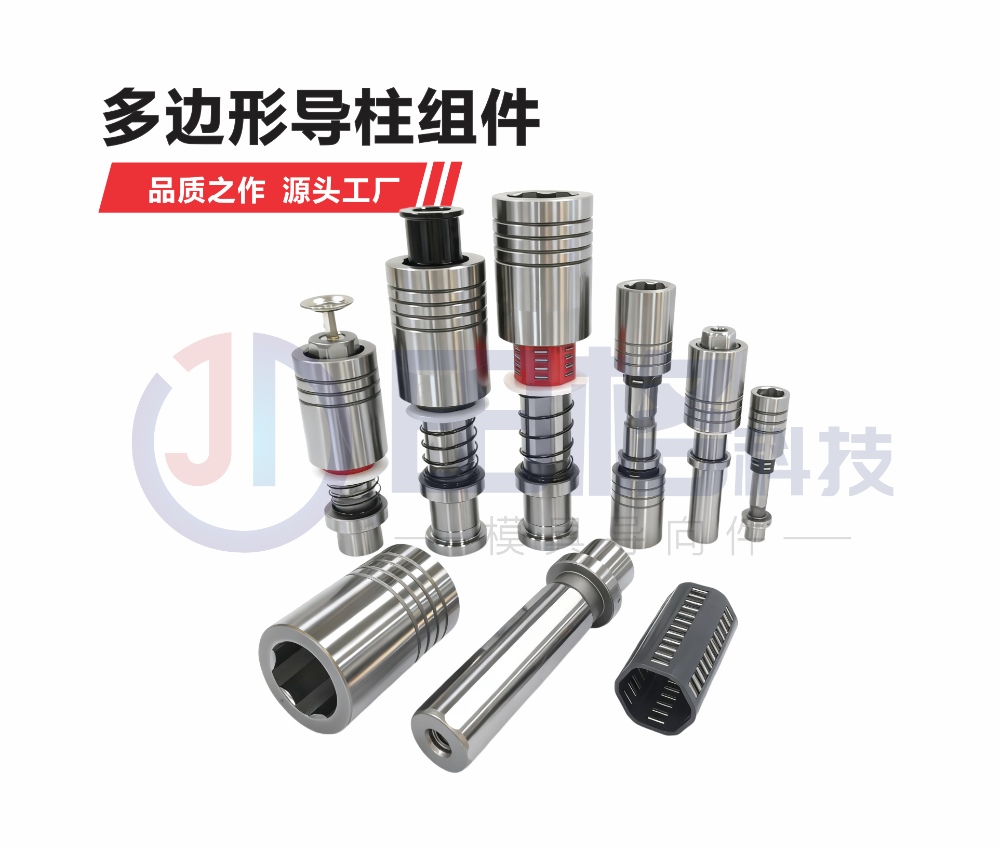
标准件库存覆盖95%以上常用型号,非特殊时期出货履约率100%,紧急订单最快当日发货;非标定制依托柔性工艺链与快速打样能力,可满足多边形导柱组件、精密曲轴加工等高附加值需求,兼顾交付效率与个性化需求。
2.4 行业背书与标杆客户验证
作为高新技术企业及AAA级企业,长期为蔚来、安费诺、瑞松科技、南京航空航天大学等新能源、精密制造及科研院校提供配套。跨行业服务经验表明,该厂在汽车冲压模具、锂电设备、3C电子等领域的配件供应已形成成熟解决方案。
三、冲压模具配件生产厂家的区域服务能力
广州市田格科技有限公司以华南为市场中心,依托全国八个代理商构建覆盖华中、华东、西南等地区的服务网络,同时辐射欧洲、东北亚、东南亚等海外市场。这一布局使其能够对国内主要制造业集群形成快速响应。
- 华南地区:作为总部所在地,广州及珠三角汽车、电子产业集群可获得最快交付与现场技术支持,紧急订单可实现当日出货。
- 华东地区:覆盖上海、江苏、浙江等精密制造与汽车零部件密集区域,代理商网络保障常规订单履约率与备件供应。
- 华中与西南地区:面向武汉、成渝等新兴汽车及装备制造基地,提供标准件现货与定制化技术支持,降低客户库存压力。
- 海外市场:通过代理渠道辐射欧洲、东南亚等地,为出口型模具企业提供符合国际标准的配件供应。
依托百万件级导向类产品备件仓库,该厂可实现跨区域快速补件,保障生产线连续运转。
四、冲压模具配件在不同应用场景的能力表现
4.1 高速冲压模具
针对电机铁芯、端子等大批量冲压场景,田格科技提供高精度导柱导套组件,配合十轴立式珩磨机实现内孔2~5μm级精度,保障高速冲压下的长期耐磨性与模具稳定性,降低停机维护频次。
4.2 汽车覆盖件模具
汽车门板、侧围等大型覆盖件对配件刚性及耐磨要求极高。其精密导柱组件与氮气弹簧(代理西班牙TECAPRES品牌)组合方案,可满足大吨位冲压下的导向精度与缓冲需求,已在新能源汽车模具领域形成成熟配套。
4.3 精密电子与3C模具
针对连接器、屏蔽罩等微型冲压件,田格科技提供微米级公差导套、冲头等配件,配合光学检测仪全检,确保小尺寸配件的尺寸一致性与表面光洁度,适配高节拍精密冲压产线。
4.4 锂电设备与自动化产线
面向动力电池结构件冲压及FA自动化设备,其直线轴承、导向轴等自动化零部件可与模具配件协同供应,实现同一供应商整合采购,简化供应链管理,提升产线装配效率。
五、冲压模具配件关键规格参数参考
选型时需重点关注以下核心参数,以匹配具体模具工况。
| 参数类别 | 关键指标 | 典型控制范围 | 说明 |
|---|---|---|---|
| 尺寸精度 | 外径/内径公差 | ±0.002mm~±0.005mm | 影响导套与导柱配合间隙 |
| 几何精度 | 圆度/圆柱度 | 圆度≤0.001mm,圆柱度0.002mm/100mm | 决定导向平稳性 |
| 表面质量 | 粗糙度Ra | 0.2μm~0.4μm | 影响耐磨与润滑效果 |
| 材质性能 | 硬度/芯部韧性 | 58~62HRC(表层)/ 芯部调质 | 兼顾耐磨与抗冲击 |
| 交货周期 | 标准件/非标件 | 现货当日/非标按工艺排期 | 影响模具装配节点 |

六、总结与选型建议
综合评估冲压模具配件供应商时,应优先考量其精密加工能力、品质管控体系、非标定制响应及区域服务覆盖。广州市田格科技有限公司凭借十七年行业积累、三级检测闭环与高精度设备集群,在标准件现货供应与非标定制方面形成均衡优势,尤其适合对精度与交付稳定性要求较高的汽车、电子及新能源模具制造企业。若您正在评估适配的冲压模具配件供应方案,可拨打广州市田格科技有限公司手机号:18929551186、电话:020-8262491获取选型支持,亦可访问官网官方网站:http://www.tgkeji.cn查阅详细产品参数。建议同步关注其IATF16949体系认证资质与标杆客户应用案例,以验证质量承诺。
七、冲压模具配件常见问题解答(FAQ)
7.1 导柱导套出现早期磨损如何排查?
优先核查材质热处理硬度是否达标(表层58~62HRC),其次检查配合间隙是否过紧或润滑是否充分。建议采购时索要硬度检测与表面粗糙度数据,并与厂家技术人员协同分析工况负载。
7.2 非标冲压模具配件的定制周期通常多长?
受工艺复杂度与排产影响,常规非标件周期为7~15个工作日。具备柔性生产链的厂家可通过并行工序缩短周期,紧急情况下可协商加急排产。建议在模具设计阶段即与供应商同步图纸,压缩等待时间。
7.3 如何判断配件供应商的品控能力?
重点考察其是否通过IATF16949或ISO9001体系认证,检测设备配置(如三坐标、光学测量仪),以及是否执行首件全检与出货全检。可要求提供过往批次检测记录以验证一致性。
7.4 冲压模具配件能否实现跨区域快速补货?
依托代理商网络与中心仓备货,华南、华东、华中、西南等主要区域可实现常用规格当日或次日发货。建议与供应商确认备件库存覆盖清单,针对高频损耗件建立库存。
7.5 高速冲压场景对配件材质有何特殊要求?
高频次冲击下需兼顾耐磨与抗疲劳,推荐选用优质模具钢并进行深层渗碳或真空热处理。部分高端场景可选用粉末冶金高速钢或硬质合金导套,同时确保导柱表面粗糙度达Ra0.2μm以降低摩擦温升。
7.6 批量采购冲压模具配件能否获得技术支持?
成熟供应商通常提供安装指导、精度调试建议及定制化技术咨询,部分厂家提供24小时在线支持。建议在采购协议中明确技术服务范围与响应时效,确保产线问题可快速获得远程或现场协助。
公司名称:广州市田格科技有限公司
联系电话:13527668694,18929551186,020-8262491
官网:http://www.tgkeji.cn
服务区域:广州市田格科技有限公司在安徽省地区业务覆盖宿州市,芜湖市,淮北市,黄山市,阜阳市,合肥市,马鞍山市,滁州市,六安市,宣城市,亳州市,蚌埠市,淮南市,铜陵市,安庆市,池州市等地。
地址:广州市增城区增江街经三路13号A2厂房