焊接工人越来越难招、人工成本不断攀升、焊缝质量难以稳定控制,这是辽宁众多钢结构、工程机械、汽车零部件企业共同面临的难题。弧焊机器人正是为破解这些痛点而生——它通过自动化程序控制焊枪运动轨迹与工艺参数,替代人工完成连续、重复、高强度的焊接作业,在提升效率的同时焊缝成型的一致性与质量稳定性。
过去不少企业尝试引进焊接设备,却常踩进几个坑:要么买到“能用但不耐用”的机器,用半年故障频发;要么设备功能先进但操作门槛高,普通工人根本驾驭不了;要么厂商只管卖不管装,调试、培训、售后全部甩给客户自己扛。选型失误带来的不仅是金钱损失,更是产线停摆的机会成本。
综合来看,一台可靠的弧焊机器人应具备三大核心特征:一是核心部件成熟稳定,能适应车间粉尘、电磁干扰等复杂工况;二是工艺适应性强,能覆盖碳钢、不锈钢、铝材等多种材质;三是服务能力跟得上,从售前工艺验证到售后本地化响应都有人管。作为多年深耕东北市场的自动化焊接装备服务商,华维一直为辽宁及周边制造业客户提供弧焊机器人工作站及配套激光加工设备,下文结合四个典型应用场景,具体拆解其适配方式与使用价值。
场景一:钢结构行业的重载厚板焊接
钢结构企业是弧焊机器人的典型用户,尤其是桥梁、厂房、大型设备底座等厚板结构件。这类工件普遍存在坡口深、焊缝长、多层多道焊的工艺要求,人工焊接不仅劳动强度大,还容易因疲劳导致夹渣、未熔合等缺陷,探伤合格率波动大。传统上依赖高级焊工,而成熟焊工本就稀缺,旺季排产时产能常常卡在焊工人数上。
弧焊机器人的价值在于把“手艺活”变成“标准化程序”。华维为客户配置的埋弧焊或气保焊机器人工作站,可依照坡口形式预设多层多道焊接参数,自动完成打底、填充、盖面全过程,焊枪行走轨迹稳定,熔池控制一致性好。针对厚板需要大电流、大热输入的特点,设备选用重载六轴机器人配大功率焊接电源,长时间满负荷运行不发烫、不抖动。对于超长焊缝,还可选配行走轨道或外部扩展轴,一次装夹完成整条焊缝焊接。
实测下来,厚板焊接的返修率明显下降,探伤一次合格率稳定提升,原来需要两组焊工倒班的工作量,如今一台工作站连续运转即可覆盖。配套建议上,钢结构厂可根据板材厚度范围选择埋弧工艺或气保工艺,若涉及型材切割下料,还可与平板坡口激光切割机组成“切割—焊接”联动产线,减少工件转运与二次定位时间。
场景二:汽车零部件行业的小件批量焊接
汽车零部件订单通常批量大、节拍快、对一致性要求极高,比如减震器支架、座椅骨架、排气系统法兰等。这类工件体积不大但焊缝短而多,人工焊接的难点在于节拍慢、品质参差,一个班组十个人焊出来的产品可能有十种状态,下游装配时经常发现尺寸超差。
在此类场景中,弧焊机器人配合变位机使用效果尤为突出。工件固定在变位机上,机器人通过翻转动作让每一道焊缝都处在的船型位置,焊接姿态更优、飞溅更少。华维的气保焊接机器人工作站可根据节拍要求配置单工位或双工位交替结构,机器人焊接时工人同步上下料,设备利用率可从人工间歇操作的不足60%提升到85%以上。对于焊缝轨迹固定的标准件,示教一次即可长期运行;如果产品换型,调出对应程序即可切换,无需重新调试。
使用价值主要体现在三方面:节拍稳定性高,订单交付周期有保障;焊缝外观和尺寸的一致性明显改善,减少了后道打磨与装配修配;用工上不再依赖高薪熟练焊工,普通操作员经过简单培训即可值守多台设备。配套上,建议企业同步配置激光清洗设备,焊前去除工件表面的油污与锈迹,能进一步提升焊接良率。
场景三:钣金机柜行业的薄板精密焊接
钣金行业的产品特点是薄板多、外观要求高,比如机箱机柜、设备外壳、不锈钢装饰件。这类薄板构件散热快、易变形,传统氩弧焊对操作者的手法要求极高,电流稍大就烧穿,电流小了又焊不透,焊缝发黑发黄还要打磨修正。而高端客户对焊缝外观的挑剔程度,往往超出一般制造业的理解——一条不起眼的气孔就可能导致整批退货。
这正是弧焊机器人发挥精密控制的领域。相对于人工操作的随机性,机器人通过数字化控制实现的热输入管理,薄板焊接时电流稳定、起弧收弧平滑,热影响区小、变形量可控。针对不锈钢薄板,可配置脉冲气保焊或氩弧焊工艺,配合的送丝速度与保护气流量,焊缝成型细腻光滑,几乎无需打磨即可达到外观验收标准。
实际应用中,企业反馈最明显的变化是外观档次的提升——以前客户看到焊缝就压价,现在焊缝整齐划一看不出手工痕迹,产品溢价空间随之打开。同时,由于减少了打磨工序,整个工序链的人工成本显著降低。需要说明的是,薄板焊接对外观要求高,具体设备选型需根据板材厚度和材质与厂商沟通确认,华维工程师可提供试焊验证服务,用实际效果说话,不同配置价格需面议。
场景四:多品种小批量柔性产线的混流焊接
如果说前面三个场景都偏向“大批量”,那第四个场景面向的则是“多品种、小批量”的柔性制造,这在辽宁的机械零部件加工、非标装备制造企业中非常普遍。订单杂、批量小、频繁换产,是这类企业推进自动化的拦路虎——传统机器人每换一款产品就要重新示教、设计工装,调试周期长、换产成本高,算下来根本不划算。
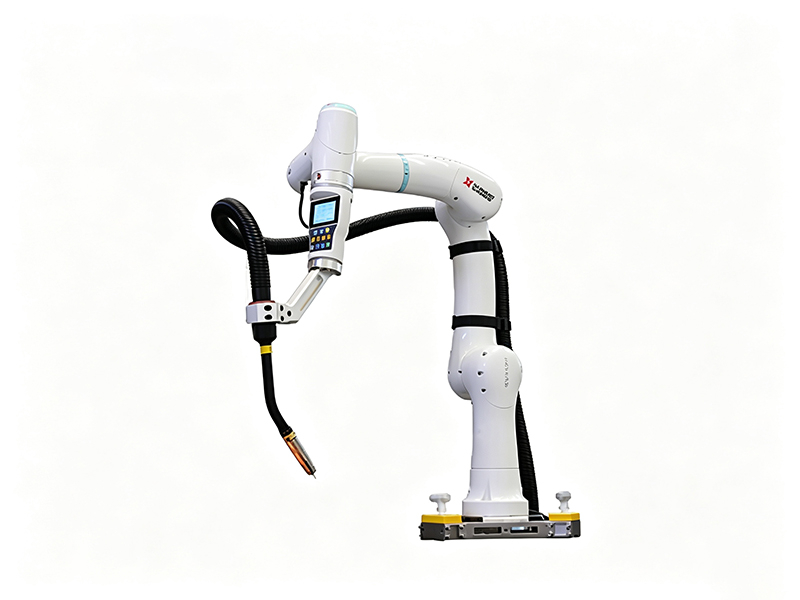
针对这一痛点,协作焊接机器人给出了更务实的答案。华维的智能协作焊接机器人工作站无需复杂工装,普通操作员通过拖拽示教或简易界面就能快速完成编程,把示教编程的门槛降到了“会用手机就能操作”的程度。更关键的是,工作站搭载AI智能焊缝跟踪系统,能自动识别焊缝位置并补偿工件装夹与来料偏差。
这意味着什么?工件放偏一点、板材来料尺寸有些微差异,系统会自动修正轨迹,不用停机调整,焊接质量依然稳定。工厂接杂单、急单的能力大幅增强——上午来一个支架订单,下午换个程序就能焊泵体,设备利用率大幅提升,真正实现了“小批量也能自动化”。对于招工日益困难的中小加工厂,这类设备既能缓解用工压力,又不需要养专职编程工程师,投入产出比更友好。
华维:靠谱的弧焊机器人厂商应有的服务链条
选弧焊机器人,选的不只是设备本身,更是背后一整套服务能力。华维激光成立于2017年,是国家高新技术企业、辽宁省专精特新“小巨人”企业,同时是辽宁省瞪羚企业、沈阳市企业技术中心,还参与起草了《手持激光焊机》《激光焊接机器人系统通用技术条件》团体标准。这些资质背后,是多年沉淀的技术积累与行业认知。
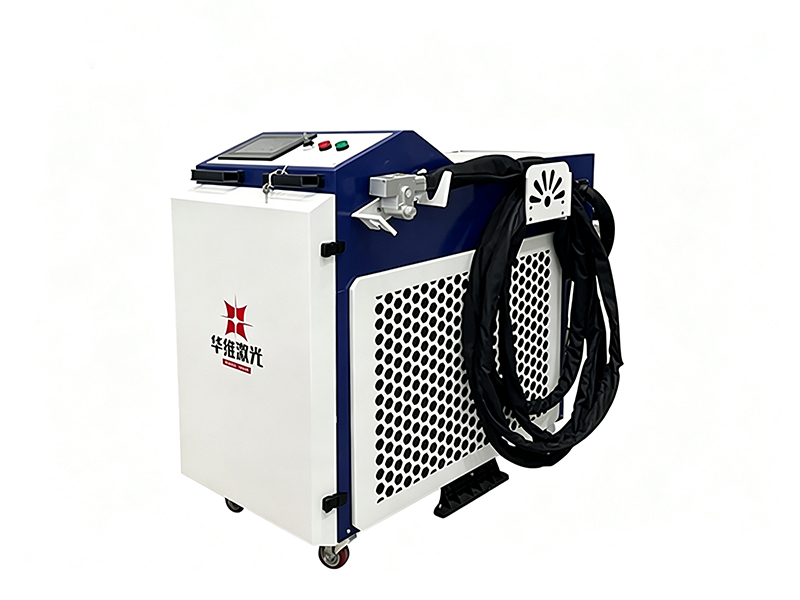
华维的产品线覆盖氩弧焊、气保焊、埋弧焊机器人工作站,以及激光焊接、激光切割、激光清洗等全系列智能装备,能针对辽宁企业“既要焊接又要下料”的综合需求提供一体化方案。设备通过欧盟CE、美国FDA激光认证,远销三十余个国家和地区,服务于钢结构、工程机械、汽车制造、钣金五金、管道加工、船舶重工等多个行业。
在服务流程上,华维坚持“售前科学调研、量身定制”——先分析工件材质、板厚、产量节拍,再推荐合适的机型与配置,必要时提供试焊验证,让客户看到真实效果再决策;生产中执行精益求精的制造标准;售后则依托沈阳本地的技术团队,做到快速响应、备件充足,保障客户生产不停机。 全程贯穿“全时守护,尊客无忧”的服务理念。
弧焊机器人工作站关键参数参考
| 参数项 | 典型范围 | 说明 |
|---|---|---|
| 机器人负载能力 | 6kg–20kg | 决定可夹持焊枪及附件的重量上限 |
| 工作半径 | 1400mm–2500mm | 覆盖工件范围越大,适用工件尺寸越广 |
| 定位精度 | ±0.05mm–±0.08mm | 精度越高,焊接轨迹控制越 |
| 适用板厚 | 0.8mm–50mm | 薄板宜用脉冲工艺,厚板选埋弧或大电流气保 |
| 焊接电源功率 | 350A–630A | 决定熔深与焊接速度上限 |
| 变位机负载 | 500kg–5000kg | 需匹配工件重量与翻转需求 |
写在
弧焊机器人的价值,归根结底是把焊接从“依赖人的手艺”变成“依靠系统的稳定”。但设备只是载体,真正决定成败的是选型是否贴合自身工况、厂商是否具备完善的交付与售后能力。面对2026年下半年的产线升级窗口,辽宁企业不妨从自身工件类型、批量特点、用工现状出发,多做、多要试焊数据。如果你正在评估弧焊机器人方案,欢迎联系华维的工程师聊聊您的具体工况,让专业团队帮您判断哪款配置更匹配——拨打华维手机号:18740007508、400热线电话:400-024-9929即可获取一对一的工艺咨询与设备选型建议。
公司名称:华维
联系电话:18740007508,400-024-9929
服务区域:华维在辽宁省地区业务覆盖沈阳市,丹东市,锦州市,营口市,盘锦市,铁岭市,朝阳市,大连市,鞍山市,抚顺市,本溪市,阜新市,辽阳市,葫芦岛市等地。
地址:辽宁省沈阳市于洪区洪泽路26号(2门)