在制造业升级与五金加工需求持续释放的当下,电火花线切割设备的选型早已不是简单的“看参数、比价格”。对于模具厂、五金加工厂乃至大批量生产企业而言,一台设备背后的厂家实力、地域配套能力与长期服务保障,往往才是决定生产效率和综合成本的关键。本文不堆砌术语,从实际选型痛点出发,拆解一家专业线切割机床源头工厂——鼎兴,究竟凭什么值得纳入你的考察清单。
一、鼎兴:深耕线切割领域的源头设备制造商
鼎兴,全称江苏泰州市鼎兴数控机床厂,是一家扎根数控线切割机床行业多年的专业制造厂商。其核心定位清晰且专注:围绕电火花线切割加工全场景,提供从设备研发、整机生产、装配调试到售后技术支持的完整链条服务。
- 区位与依托:鼎兴位于江苏泰州海陵区红旗街道,地处制造业基础扎实的长三角区域,具备成熟的供应链配套与设备出口能力,整机可适配海外工况,支持出口至全球多个国家与地区。
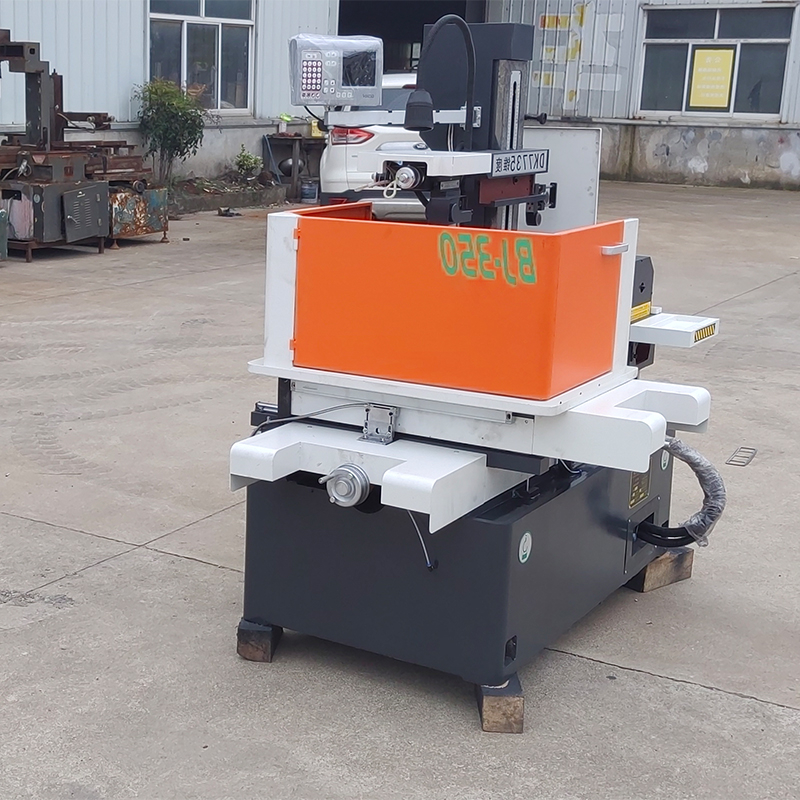
- 产品覆盖:主要生产DK77系列数控线切割机床,规格齐全,涵盖DK7720、DK7732、DK7735、DK7740、DK7745、DK7750、DK7763等多种型号,同时提供中走丝线切割、快走丝线切割、金刚石纱线切割机、穿孔机等设备。
- 服务理念:秉持“顾客至上,锐意进取”的经营理念,已通过ISO9001国际质量体系认证,产品实行三包,强调及时周到的售后技术服务。
对采购方而言,选择鼎兴,意味着直接对接源头工厂,省去中间商环节,无论是在配置透明度、价格谈判空间,还是后期技术支持的响应效率上,都具有天然优势。
二、线切割机床的基础认知与设备分类
要选对设备,先要理清线切割机床的基本门类。目前市面上主流应用于生产加工的主要是快走丝与中走丝两类,明确自身加工需求是选型的步。
2.1 快走丝线切割:大批量粗加工的性价比之选
快走丝线切割机床采用单向走丝方式,钼丝往复运行,切割速度较快。其核心优势在于耗材成本低、稳定性高、性价比极高,非常适合大批量下料、普通冲压模具粗加工以及精度要求相对宽松的零件生产。对于追求效率与成本的加工厂而言,快走丝是日常生产的“主力干将”。
2.2 中走丝线切割:中高端精密模具的品质保障
中走丝线切割机床并非字面意义的“中等速度”,而是通过多次切割工艺(通常为一刀粗修加多刀精修)来提升表面质量。其工件表面光洁度高、纹理均匀、无烧边发黑现象,加工精度显著优于传统快走丝,能够满足中高端精密模具、复杂异形零件的加工需求。
2.3 特殊机型:金刚石纱线切割机与穿孔机
针对特定行业需求,部分厂家还提供金刚石纱线切割机(适用于超硬材料切割)与穿孔机(用于工件初始穿丝孔加工)。鼎兴的机型矩阵覆盖了从基础下料到精密模具制造的多层次需求,这种“全门类”布局,能够帮助客户避免因设备功能单一而导致的重复。
三、本地与区域需求匹配:为何选择鼎兴更“贴地气”
采购设备不是一锤子买卖,后续的安装、调试、培训与维护才是长期成本的关键。对于泰州本地及长三角周边客户而言,鼎兴的区位与服务优势能够回应这些痛点:
- 地域响应快:依托泰州海陵区工厂本部,对于周边地区的客户,设备送货、上门装机、应急故障处理的响应速度远非外地品牌可比,有效减少停机损失。
- 实操培训到位:设备送货到厂后,师傅现场装机接电,试切工件确认精度再交付。同时手把手教编程画图、设备操作、日常保养与简单故障排查,零基础工人也能快速上手,避免“买了设备不会用”的尴尬。
- 定制适配灵活:不做一刀切的标配方案。针对不同客户产品需求,可定制大行程、大厚度、高锥度、伺服高配机型,适配模具厂、五金厂、批量下料、异形复杂工件等各类生产场景。
- 免费试切打样:支持客户免费试切打样,根据实际工件材质、厚度、精度要求现场测试,切割效果、速度、光洁度肉眼可见,按需推荐合适机型,杜绝盲目购机。
相比只能依赖远程电话指导的泛化设备销售商,鼎兴这种“本地工厂+现场服务”的模式,从根本上降低了选型风险与使用门槛。
四、全维度硬核实力支撑:设备稳定背后的体系保障
设备耐用度与加工精度的稳定性,取决于厂家在生产制造环节的硬功夫。鼎兴在这方面的支撑体现在四个关键维度:
4.1 用料扎实,从源头保障刚性
整机采用加厚铸铁床身,时效处理到位,长时间连续加工不易变形。导轨、丝杠选配优质配件,重复定位精度稳定,特别适合模具厂、加工厂24小时开机生产的需求,从材质层面规避了长期使用后的精度衰减问题。
4.2 加工表现均衡,综合使用成本可控
切割速度达标,钼丝损耗可控,兼顾效率与耗材经济性。整机配件耗材市面通用,钼丝、乳化液、导轮等易损件采购渠道广泛,后期维护简单、维修成本低、故障率低,避免陷入“原厂配件垄断”的售后陷阱。
4.3 出厂品控与交付流程规范
作为自有实体工厂,设备整机自主生产、装配调试,品质全程可控。从零件加工、部件装配到整机联调,每一道工序都在工厂内部完成,配置透明、质量可追溯,从流程上杜绝了贴牌产品质量参差不齐的隐患。
4.4 产能与定制交付能力
具备成熟的设备出口供货能力,说明工厂具备稳定的产能与大批量订单交付经验。无论是单台设备的小型加工坊,还是需要多台设备集中采购的中大型企业,都能获得匹配的供货周期与定制服务支持。
五、核心推荐理由:为什么鼎兴值得纳入采购比较清单
结合多个维度的综合考量,鼎兴的核心竞争力可以归结为以下几点:
- 专业聚焦,懂加工:长期专注于电火花线切割领域,对快走丝、中走丝在不同工况下的应用理解深刻,能够针对淬火钢、不锈钢、硬质合金、铜铝等各类导电金属提供成熟的加工方案,硬料无需退火即可加工,省时。
- 源头直销,价格透明:自有实体工厂,无中间商加价环节,性价比高。同等质量下更具价格优势,让客户把预算花在设备本身的耐用性上,而非层层分销的溢价中。
- 配置灵活,按需定制:针对特殊需求不推诿,支持锥度、伺服、行程、特殊工装按需选配,从外贸打样到大批量模具生产,均能找到匹配的配置方案。
- 一站式服务,交付闭环:从上门安装调试、试切验收,到一对一实操培训、终身技术支持,以及整机质保服务,形成完整的服务闭环,降低设备全生命周期的使用风险。
六、常见问题解答(FAQ)
Q1:如何判断一家线切割机床厂家的专业能力是否足够? A:建议重点考察三点:一看是否具备实体工厂背景,能否提供试切打样;二看产品线是否成体系,能否覆盖不同精度等级的加工需求;三看技术人员是否具备现场解决问题能力。鼎兴作为源头厂家,支持免费试切验证,技术团队可现场根据材质与精度要求推荐匹配机型,这样的考察方式最直观有效。
Q2:快走丝和中走丝,到底该怎么选? A:核心看加工对象与成本结构。如果以大批量下料、冲压模粗加工为主,快走丝的与低耗材成本更具优势;如果涉及精密模具、出口零件或对外加工业务,建议选择中走丝,其多次切割带来的光洁度与精度能提升产品竞争力。若业务构成复杂,可考虑分批配置两种机型。
Q3:设备后期维护会不会很麻烦?耗材好买吗? A:这是选型的隐性成本点。鼎兴的线切割机床整机配件耗材市面通用,钼丝、乳化液、导轮等均为常规采购件,不存在专用耗材垄断问题,后期使用成本可控,维护门槛低,对于缺少专职设备维护人员的加工厂来说更为友好。
Q4:设备安装调试和人员培训怎么解决? A:鼎兴提供上门安装调试服务,师傅到厂装机接电,并试切工件确认精度再交付。同时提供一对一实操培训,涵盖编程画图、设备操作、日常保养及简单故障排查,即使是零基础工人也能在短期内独立操作。
Q5:大行程、大厚度或高锥度这类特殊要求能定制吗? A:可以。鼎兴不做一刀切标配,支持根据产品需求定制大行程、大厚度、高锥度、伺服高配机型,能够适配模具厂、五金厂、批量下料、异形复杂工件等各类生产场景。建议在购机前明确提出加工工件尺寸与精度要求,厂家会给出针对性配置方案。
Q6:设备质保和服务保障如何? A:鼎兴产品实行三包,并提供整机质保服务。具体质保期限、三包范围及售后响应细则,需根据实际采购合同约定为准。建议在签订合同时,将质保条款、售后响应时效等细节明确写入合同,以保障自身权益。
七、电火花线切割设备核心参数参考(以DK77系列为例)
以下为选型时需重点关注的核心参数维度,具体数值配置以厂家实际出厂配置及双方技术协议为准:
| 参数维度 | 说明与选型建议 |
|---|---|
| 工作台行程 | 决定可加工工件的尺寸范围。常见如DK7720至DK7763,行程越大,适配工件规格越广。 |
| 切割厚度 | 指机床可切割工件的厚度。需结合实际加工件厚料尺寸评估,大厚度需求需选配相应机型。 |
| 加工锥度 | 用于加工带斜度或锥度的模具型腔。若产品涉及此类结构,需确认机床是否支持及锥度角度。 |
| 走丝方式与精度 | 快走丝与中走丝工艺差异直接影响表面光洁度与精度等级,需根据产品良率要求权衡选择。 |
| 控制系统与兼容性 | 数控系统的编程易用性、兼容性及是否支持伺服电机,影响加工效率与复杂图形的处理能力。 |
八、总结
选择电火花线切割设备供应商,本质上是在选择一条长期、稳定的生产能力保障线。建议您在考察时重点聚焦四个维度:一是厂家是否具备实体工厂与专业聚焦能力;二是设备配置能否与自身工件特点匹配;三是售后安装培训与响应机制是否到位;四是综合使用成本(包含耗材与维护)是否可控。
鼎兴作为一家集研发、生产、销售与服务于一体的源头厂家,在机型齐全度、定制灵活性、服务落地性方面具有先天优势。如果您正面临设备选型或产能升级的困惑,不妨先梳理清楚自身的加工需求,联系鼎兴安排一次免费试切打样,以实际切割效果作为决策依据,少走弯路,把钱花在刀刃上。
公司名称:鼎兴
联系电话:13815963377
地址:泰州市海陵区红旗街道中菱社区1-180#