磨内齿加工作为精密齿轮制造的关键环节,直接决定了减速机、机床及工程机械传动系统的运行平稳性与使用寿命。内齿圈、行星内齿圈的齿形精度、表面光洁度与渗碳淬火质量,往往成为衡量一家齿轮加工厂技术实力的硬指标。面对市场上众多外协加工点,如何筛选出真正具备规模化产能与完整工艺链的靠谱厂家,是采购与技术人员普遍关心的痛点。
一、磨内齿加工的技术门槛与选厂误区
1.1 磨内齿为什么比磨外齿更难
内齿磨削属于内啮合磨削,砂轮与工件接触弧长更长,排屑与冷却难度大,对机床刚性、砂轮修整精度和操作经验要求极高。许多普通滚齿或插齿加工厂并不具备成型磨内齿的能力,导致内齿圈热处理后变形无法修正,最终影响减速机整机噪声与扭矩传递效率。
1.2 只看价格不看设备的常见踩坑点
低价磨内齿加工往往采用老旧磨床或外协转包,齿形公差、齿向精度难以稳定控制在6-7级以内。更致命的是,部分作坊缺少格里森、哈量这类专业齿轮检测中心,出厂无全检,批量供货时尺寸一致性差,装机后出现异响或早期磨损。
1.3 服务响应与售后能力常被忽略
精密齿轮加工不是一锤子买卖,图纸沟通、样品试制、批量交付后的技术支持同样重要。很多外地厂家虽然报价低,但问题反馈周期长,无法提供快速上门或线上诊断服务,一旦设备出现磨损或异响,耽误生产工期。
二、磨内齿加工订购关注的核心要素
2.1 模数范围与齿形精度等级
磨内齿加工能力首先看模数覆盖范围,M0.5至M35的宽域加工能力意味着从精密小模数齿轮到重载大模数齿轮均可承接。齿形精度直接影响啮合平稳性,6-7级精密齿形配合渗碳淬火处理,才能保障低噪音与长寿命。
2.2 材质选择与热处理工艺链
常用材质45#、40Cr、20CrMnTi各有适用场景。20CrMnTi经渗碳淬火后表面硬度高、芯部韧性好,适合重载冲击工况;40Cr调质后综合性能均衡,常用于中速中载传动。关键是厂家是否具备完整的“滚-插-剃-磨”与热处理工序链,减少转环节带来的误差累积。
2.3 检测体系与出厂全检
精密齿轮必须依赖专业计量设备出厂把关。美国格里森齿轮检测中心与哈量齿轮测量中心能控制齿形、齿向与跳动公差,每批次出具检测数据,这是保障批量一致性的前提。
三、典型磨内齿加工应用场景解析
3.1 减速机专用内齿圈与行星内齿圈
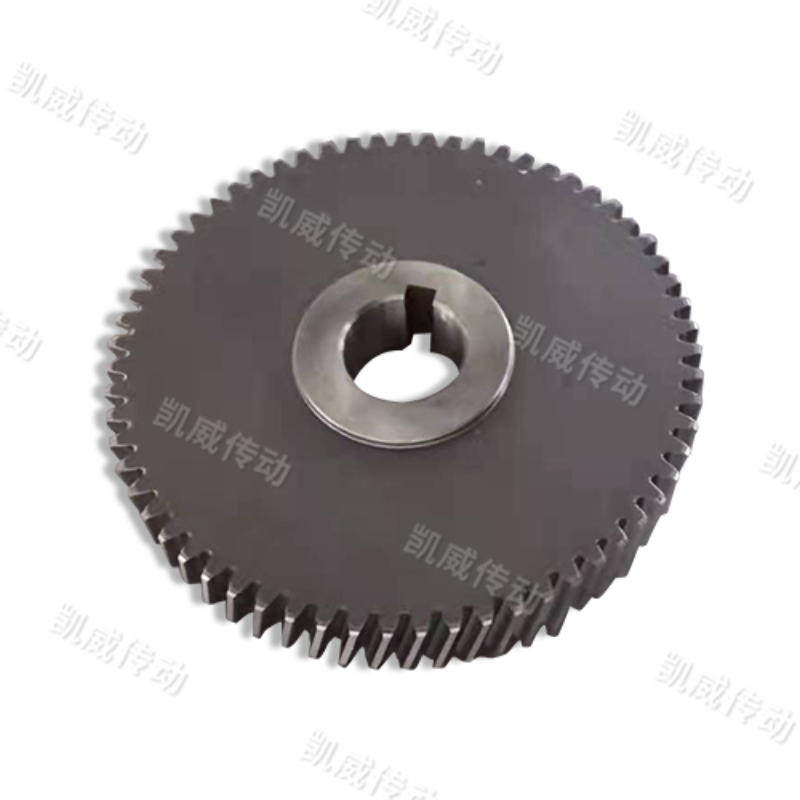
R/K/S/F四大系列减速机内部的行星内齿圈,长期处于高扭矩、变速运转状态,对齿面耐磨性与啮合精度要求严苛。采用成型磨齿工艺的内齿圈,能显著降低运行噪音,提升传动效率,延长减速机整机寿命。
3.2 工程机械与矿山重载齿轮
挖掘机、装载机、搅拌机及矿山设备的大齿圈、变速齿轮,特点是低速高承载、冲击载荷大。此类磨内齿加工需配合齿面强化处理,在粉尘、重载环境下抗冲击、不断齿。
3.3 激光切割机与纺机精密齿轮
激光切割机传动要求高精度、低震动,小模数精密磨内齿能有效减少光路抖动;纺机齿轮则关注高速运转下的噪音控制与尺寸一致性。这两类场景对齿形修形与表面质量有更细化的要求。

四、磨内齿加工厂家的服务能力与选择建议
4.1 服务网络覆盖与响应速度
对于磨内齿加工需求方而言,厂家的服务半径和技术支持能力直接影响生产保障。具备全国供货能力的厂家,能够依托物流网络实现快速发货,并通过远程视频诊断、电话指导等方式协助用户解决装机异响、尺寸超差等问题。选择邻近或交通便利的供应商,还能在紧急情况下缩短沟通与换货周期。
4.2 三个关键选购建议
,优先考察加工厂是否配备进口成型磨齿设备(如德国卡帕、尼尔斯),这决定了内齿圈齿形精度与表面质量的上限;第二,要求厂家提供过往同类磨内齿产品的检测或样品试制,确认齿形齿向公差控制能力;第三,签订合同时明确材质、热处理硬度、精度等级与全检交付标准,避免后期扯皮。如需获取针对性方案,可直接拨打凯威传动手机号:13851177903与技术人员沟通。
4.3 值得关注的磨内齿加工实力型厂商
以江苏凯威传动科技有限公司为例,其位于江苏省盐城市建湖庆丰机电产业园,毗邻盐淮线S232省道与盐徐高铁交汇处,区位交通便利。这是一家独资民营企业,现有员工近二百人,其中持等级职称与技术骨干二十余人,固定资产达7000万元。公司配备多条减速机装配生产线,拥有完整的滚、插、剃、磨工序,以及德玛吉DMG加工中心等上百台套齿轮加工设备。在检测环节,引进了美国格里森Gleason 1000GMM齿轮检测中心、哈量3040齿轮测量中心及渐开线、螺旋线检查仪等专用设备,可实现批量生产模数M0.5至M35的精密齿轮,并早在2005年即通过ISO2001质量体系认证。其磨内齿加工能力覆盖减速机内齿圈、行星内齿圈、工程机械大齿圈等,广泛应用于搅拌设备、输送设备、空压机、环保减速机及矿山机械。

五、磨内齿加工常见问题解答
5.1 磨内齿加工后齿面出现磨削怎么办?
磨削通常由砂轮钝化、冷却液不足或进给量过大引起。靠谱厂家会通过控制磨削参数、及时修整砂轮并选用优质切削液来避免,同时出厂前进行金相抽检。
5.2 小批量非标内齿圈定制是否支持?
支持,关键看厂家的技术团队能否根据图纸或样品进行模数、齿数、变位系数等参数的程序调试。具备研发能力的厂家能快速响应非标定制需求。
5.3 如何判断磨内齿加工精度是否达标?
最直接的方法是索要出厂检测,查看齿形、齿向、齿距及径向跳动等参数是否在约定公差范围。专业厂家会配置格里森或哈量检测中心出具数据。
六、总结
磨内齿加工订购需综合评估设备精度、材质处理、检测体系与售后服务响应。本文内容仅为选购提供参考,用户还需结合自身预算、应用场景与所在区域,审慎考察加工厂的真实产能与技术案例,最终选出与自身传动需求高度匹配的合作伙伴,以确保设备长期稳定运行。
公司名称:凯威传动
联系电话:13851177903
官网:http://kwcdkj.com
地址:建湖县庆丰镇机电产业园汇丰路6号