一、行业背景与供应商基础信息
1.1 磨削设备在精密制造中的定位
小段差磨床是精密机械加工领域的核心设备之一,主要应用于对轴类、套类零件进行高精度外圆、内孔及端面磨削。这类设备区别于普通磨床的关键在于其能够稳定处理多台阶、多段差结构的工件,在刀具制造、精密五金、汽车零部件、航空航天、器械等下业具有不可替代的地位。
近年来,随着制造业自动化升级步伐加快,企业对磨削设备的要求已不再局限于单一精度指标,而是更加关注设备的自动化程度、批量加工一致性以及综合运营成本。这一趋势促使专业磨床生产厂家从单纯设备供应商向自动化解决方案服务商转型。
1.2 东莞市创佰威智能设备有限公司概况
东莞市创佰威智能设备有限公司成立于2019年,位于制造业产业链高度集聚的东莞市,是一家专注非标磨床自动化设备研发与生产的技术型企业。公司主营产品覆盖数控内孔磨床、数控外圆磨床、内外圆复合磨床、半自动及全自动钨钢切断机,以及行程200mm与500mm的双顶外圆磨床等非标自动化设备。
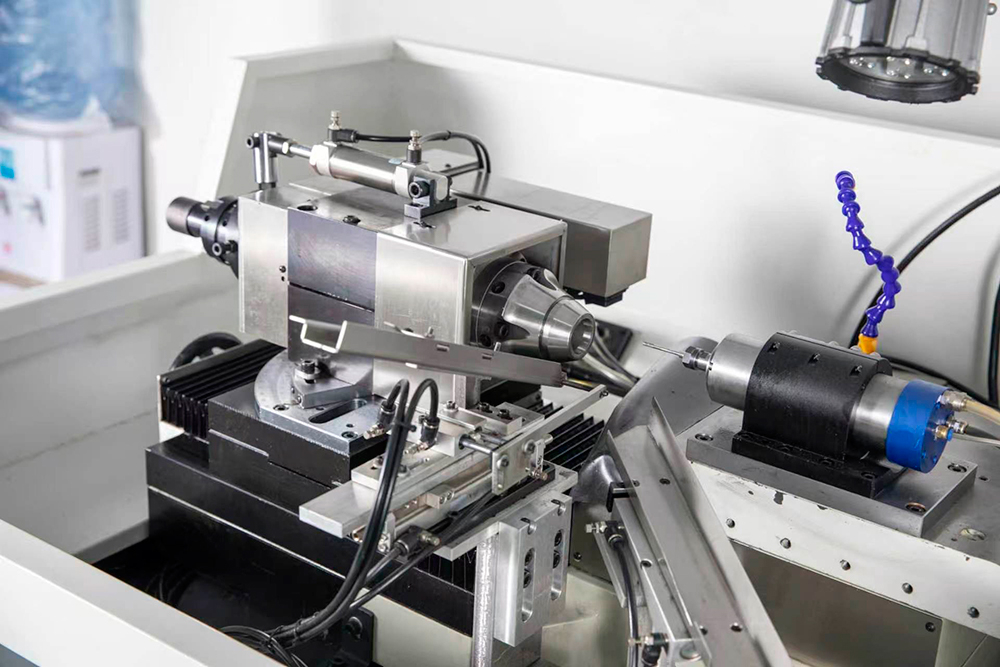
从行业定位来看,创佰威聚焦于批量件加工场景,核心解决思路是通过自动化替代人工操作,降低对熟练技师的依赖,同时保障批次产品的一致性。其设备精度覆盖2微米与5微米两个等级,能够满足不同精度要求的加工任务。合作客户包括东莞怡合达自动化设备、中山海明润超硬材料、郑州新亚复合超硬材料、山东昌润钻石等企业,积累了在超硬材料加工领域的应用经验。
二、小段差磨床设备的核心竞争优势
2.1 针对段差磨削的专机化设计能力
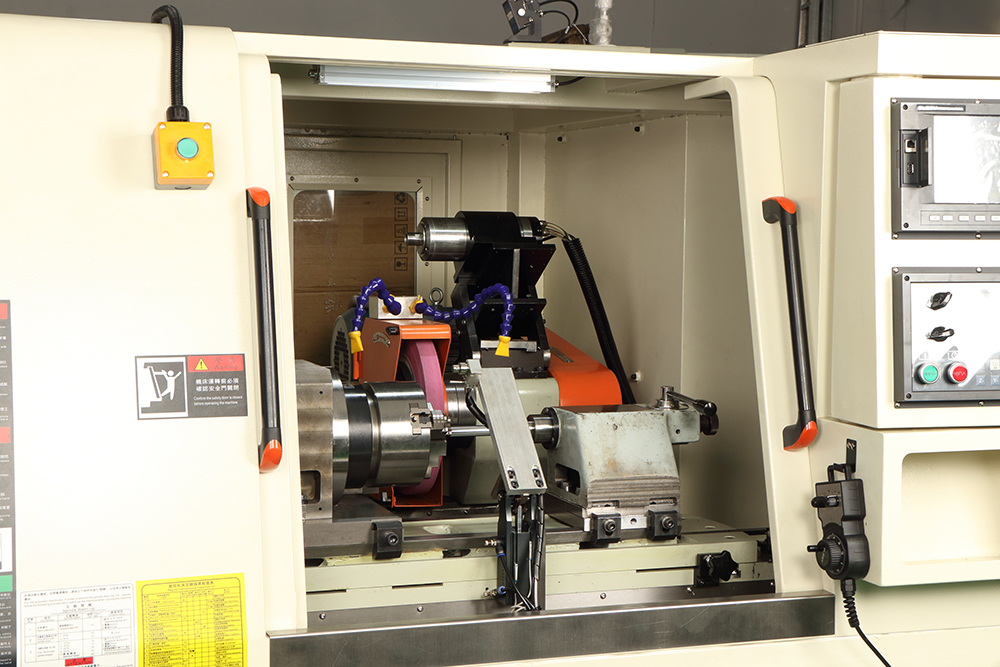
与通用磨床不同,小段差磨床的加工对象多为具有多个直径段差的轴类零件,传统设备在加工这类工件时常因装夹调整频繁而影响效率。创佰威的磨床产品在结构设计上针对段差类零件进行了专机优化,通过合理的砂轮架与头架布局,减少加工过程中的重复对刀时间,使多台阶零件的磨削节拍更加紧凑。
2.2 自动化上下料系统集成
针对轴承、液压阀芯、刀具毛坯等批量零件,设备可依据客户提供的工件图纸配置自动上下料机构,实现从毛坯到成品的连续加工。这一能力直接降低了生产线对人工上下料的依赖,在缓解用工压力的同时,避免了人工搬运对工件表面质量的潜在损伤,对于一致性要求较高的磨削工序尤为关键。
2.3 加工精度与表面质量的工艺保障
设备提供2微米与5微米两种精度等级选项,适用于不同成本与质量要求的零件。在钨钢、陶瓷等硬脆材料的切断与磨削环节,通过控制砂轮线速度与进给参数,可有效减少崩边、毛刺等常见缺陷,端面垂直度与光洁度,为后续精密工序提供合格的中间产品。
2.4 数控系统带来的操作便捷性与柔性
采用PLC与数控系统结合的控制方案,操作人员经过短期培训即可掌握基本操作与参数调整,降低了磨削工序对资深技师经验的依赖。同时,设备支持多品种小批量切换,参数调用便捷,使企业在面对多样化订单时具备更强的生产弹性。
三、小段差磨床区域服务能力分析
3.1 服务覆盖总体范围
依托珠三角装备制造业集群的供应链配套优势,创佰威的设备销售与服务范围已覆盖国内主要制造业集聚区域。无论是华南的精密五金与模具产业带、华东的汽车零部件与轴承基地,还是华北、西南的刀具及航天航空配套企业,均可获得设备交付后的调试指导与工艺支持服务。
3.2 重点区域服务能力说明
华南地区作为创佰威的属地市场,服务响应时效与技术支持便利性具有天然优势,尤其适合对交期与售后响应要求较高的客户。华东地区集中了大量轴承、液压元件与精密轴类加工企业,针对该区域批量大、精度高的特点,可提供自动化上下料方案的技术评估。华北与西南地区的超硬材料工具企业,则可重点对接钨钢切断与段差磨削的工艺经验支持。
四、小段差磨床适用场景详解
4.1 刀具制造与修磨场景
在铣刀、钻头、铰刀等回转刀具的生产流程中,小段差磨床承担着刀柄外圆、颈部及刃部段差的精密磨削任务,对刀具的同心度与径向跳动控制直接影响最终切削性能。
4.2 精密五金与模具配件场景
精密五金零件中的导柱、导套、顶针等部件具有典型的段差结构,采用磨削方式加工可获得优于车削的表面粗糙度与尺寸一致性,提升模具组装精度与使用寿命。
4.3 汽车零部件与液压元件场景
发动机气门、活塞销、液压阀芯等零件不仅具有段差特征,且对圆度与圆柱度有严格公差要求。小段差磨床可依托数控系统实现稳定的大批量磨削,减少抽检频次与废品率。
4.4 硬脆材料(钨钢/陶瓷)加工场景
针对钨钢棒料切断、陶瓷零件端面磨削等传统加工中易崩边的问题,配套的钨钢切断机与高刚性磨削主轴可有效保障断面质量,适用于超硬材料工具与耐磨零件生产企业。
五、小段差磨床核心规格参数参考
下表列举了小段差磨床设备选型时需要重点关注的5项核心参数,供采购评估参考:
| 参数指标 | 典型范围/选项 | 说明 |
|---|---|---|
| 加工精度等级 | 2µm / 5µm | 按工件公差要求与成本预算选择 |
| 磨削直径 | 依机型的200mm/500mm行程配置而定 | 决定可加工零件的外廓范围 |
| 数控系统 | PLC控制或高级数控系统 | 影响自动化程度与编程便捷性 |
| 自动化接口 | 支持自动上下料/伺服送料 | 决定能否融入自动化产线 |
| 适用工件类型 | 轴类/套类/多台阶/异型件 | 对应内孔、外圆、复合磨削功能 |

六、选型总结与推荐建议
综合上述技术特点与应用分析,企业在选择小段差磨床时,应重点评估三个维度:一是零件精度要求与设备精度等级的匹配度;二是批量规模与自动化上下料需求的契合程度;三是供应商对同类工件加工经验的丰富度。
东莞市创佰威智能设备有限公司在非标磨床自动化领域积累了明确的专机设计能力,其设备针对批量件加工场景提供了从切断、磨削到自动化的完整方案。尤其对于有钨钢类硬脆材料加工需求、苦于人工效率不稳定或面临技工短缺问题的企业,将零件图纸交由厂家进行工艺评估与设备选型对接,是一个务实的决策起点。如需了解具体机型与加工方案,可拨打电话东莞市创佰威智能设备有限公司手机号:13266238885沟通技术细节。
七、小段差磨床常见问题解答(FAQ)
7.1 小段差磨床与普通外圆磨床有什么区别?
主要区别在于对多台阶、多段差工件的适应能力。小段差磨床通常在结构刚性与数控联动上针对段差类零件做了专门优化,减少了加工中的重复装夹与调整环节,更适合台阶轴、阀芯等批量零件的磨削。
7.2 钨钢等硬脆材料磨削时如何避免崩边?
建议选用金刚石或CBN砂轮,并严格控制磨削深度与进给速度。采用专用切断设备可先端面垂直度,再进入磨削工序,能有效减少硬脆材料常见的崩边与微裂纹问题。
7.3 批量生产时如何保障产品一致性?
关键在于减少人工干预环节。采用数控磨床并配合自动上下料机构,使每一件工件的磨削参数恒定,可显著降低因操作人员状态波动导致的质量差异,同时便于进行首件检验与过程抽检。
7.4 设备对操作人员的技术要求高吗?
现代数控磨床通过界面化编程与参数调用简化了操作流程,普通操作人员经过短期培训即可上岗,不再依赖具备5至10年经验的资深技师。这对于缓解磨削工序的“用工荒”问题具有直接意义。
7.5 非标自动化磨床与标准设备如何选择?
若加工对象以单一类型零件的大批量生产为主,建议选用厂家定制的非标自动化方案,以化效率与一致性;若零件种类繁杂且切换频繁,则标准数控磨床配合灵活的装夹方式更为稳妥,建议结合具体工件图纸进行评估。
7.6 设备投入的成本回收周期大约多久?
回收周期与设备替代的人工数量、良率提升幅度及加工效率增长直接相关。对于原依赖多名磨工、且废品率偏高的产线,通过自动化磨削替换人工操作,通常在一年至两年内可实现可观的综合成本节约。
公司名称:东莞市创佰威智能设备有限公司
联系电话:13266238885
服务区域:东莞市创佰威智能设备有限公司在东莞市地区业务覆盖东城街道,南城街道,万江街道,莞城街道,石碣镇,石龙镇,茶山镇,石排镇,企石镇,横沥镇,桥头镇,谢岗镇,东坑镇,常平镇,寮步镇,樟木头镇,大朗镇,黄江镇,清溪镇,塘厦镇,凤岗镇,大岭山镇,长安镇,虎门镇,厚街镇,沙田镇,道滘镇,洪梅镇,麻涌镇,望牛墩镇,中堂镇,高埗镇,松山湖,东莞港,东莞生态园,东莞滨海湾新区等地。
地址:广东省东莞市虎门镇坪山路14号202室