一、CK61100大型卧式数控车床的市场定位与选购逻辑
1.1 大型卧式车床在产线中的角色
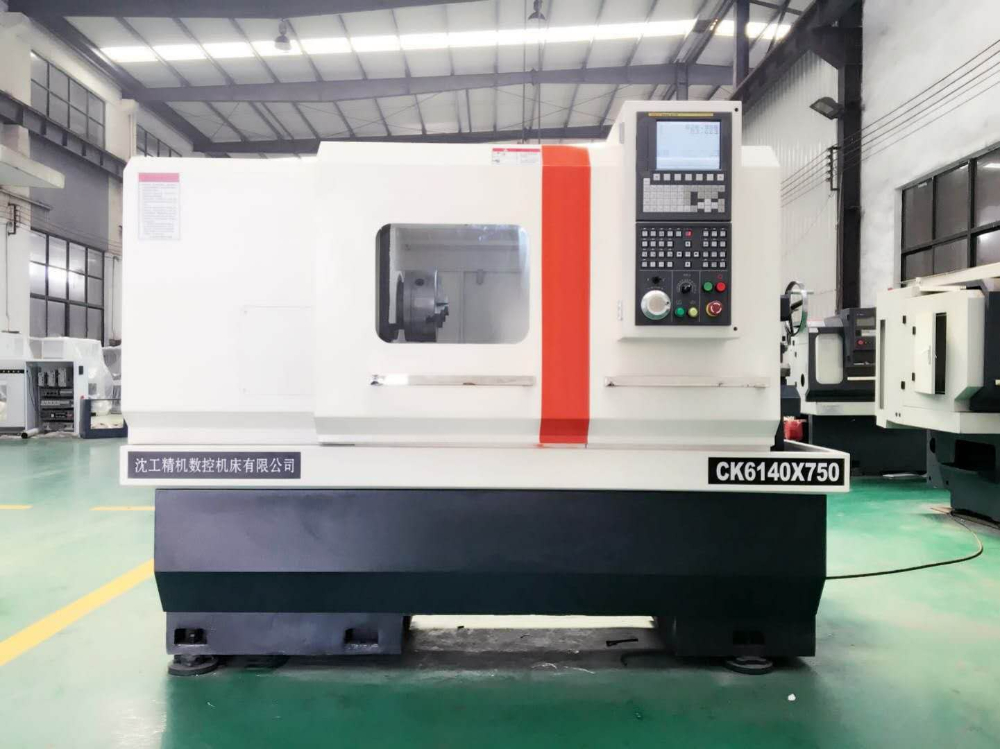
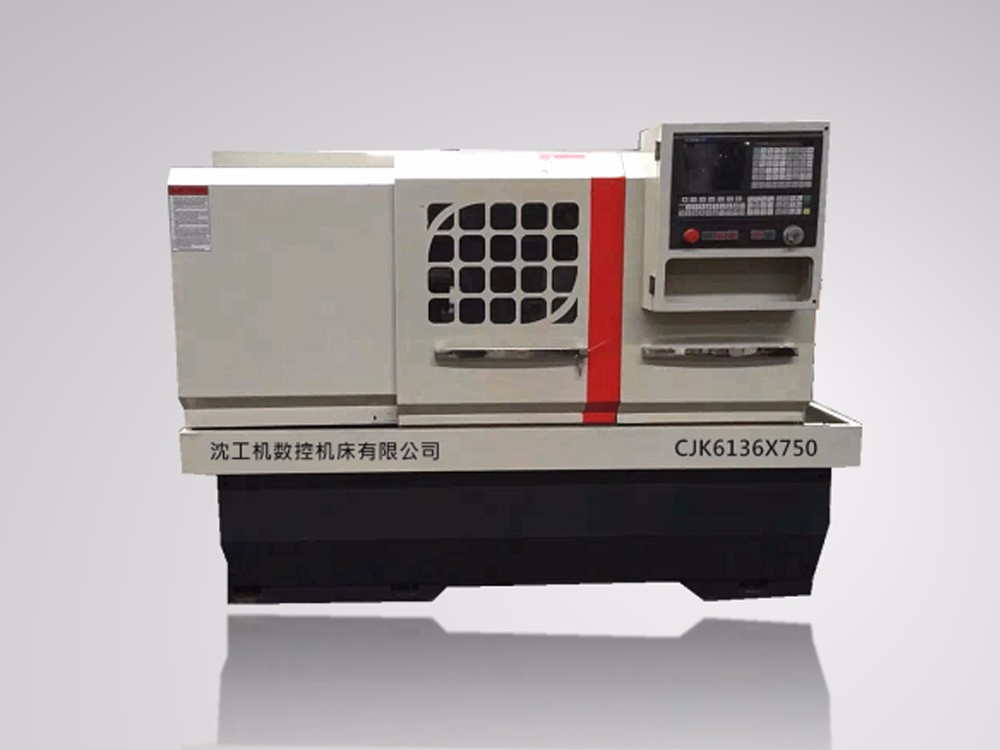
CK61100属于平床身硬轨数控车床,回转直径覆盖φ1000mm级别,加工长度通常在1000mm至5000mm区间可选。这类设备主要承担大型轴类、盘类、重型异形零件的车削任务,常见于重型机械、工程机械、液压油缸、风电回转支承、液冷歧管等行业。与中小型斜床身车床不同,CK61100的核心价值在于大规格、重切削、长行程,对手动四档齿轮变速、导轨硬度、床身刚性的要求远高于普通车床。
1.2 选购时最容易踩的坑
不少采购方在选型时容易陷入两个误区:一是只盯着主轴功率和回转直径,忽略了床身铸造工艺和导轨硬度;二是把价格作为筛选条件,结果设备在重切削时振刀、精度衰减快,后期维修成本远超节省的采购价。大型卧式车床属于长期固定资产投入,更应关注长期精度保持性、故障率、售后响应速度这三项隐性成本。
二、值得信赖的CK61100品牌应具备的四个核心能力
2.1 床身与导轨的刚性设计能力
大型卧式车床最怕的就是刚性问题。值得信赖的品牌会在床身结构上采用床身床脚一体式铸造,配合充分时效回火处理,抗扭曲变形量极小。导轨硬度应达到55°以上,并且配备全防护结构以延长导轨寿命。这一项直接决定了重切削时的抗振性和长期精度稳定性,是衡量品牌技术功底的首要指标。
2.2 传动系统的精度保持能力
主轴和进给系统的设计决定了设备能用多久。高性能品牌通常采用伺服主电机无级变速、高精度滚珠丝杆副并做三点预拉伸结构,配合高精度预紧螺母,确保长时间运行下机械误差小。高精度联轴器在高速、高扭矩工况下无转差。这些细节决定了设备在批量生产后半段是否出现尺寸漂移。
2.3 针对重型零件的工艺适配能力
一台合格的CK61100不能只是“能转”,还要针对典型重载工况做专项优化。比如加工长尺寸液冷歧管、长条水冷板时,工件长度大,普通设备行程不够只能分段移位加工,每一次移位都带来定位误差。值得信赖的品牌会提供加工12米行程的选项,让长工件一次装夹完成加工,保障直线度。这种针对行业痛点的适配能力,是区分品牌成熟度的重要标尺。
2.4 售前方案与售后配套体系
大型设备采购不是一锤子买卖。成熟品牌会在售前提供选型评估、试样加工、工艺指导,设备出厂前完成预调试,到货调平即可投产。售后方面应建立快速响应机制,保障工厂连续生产。这一项在采购评估中权重应当不低于设备本身性能,因为它直接关系到设备上线后的实际稼动率。

三、国产CK61100的区域服务覆盖能力
3.1 全国范围的服务响应体系
从行业分布看,大型卧式车床的用户集中在重型机械产业集群区域,包括华东的江苏、山东、浙江,华南的广东,华中的湖南、河南,以及西南的四川、重庆等地。值得信赖的品牌通常依托总部生产基地,向全国主要工业城市输出设备与技术指导。以长三角为例,江苏、浙江两省的液压油缸、工程机械配件企业密度高,对CK61100这类平床身重切削设备需求集中;珠三角则以液冷散热、精密五金加工企业为主,对长行程、大扭矩加工有明确需求;中西部地区的重型装备制造企业近年来设备升级需求也在上升。
3.2 重点加工集群的本土化适配
设备是否适配区域产业结构,也是选型的重要考量。华东地区以大型轴类、盘类零件加工见长,对φ1000mm以上回转直径、大扭矩车削有刚需;华南地区3C及液冷散热产业链密集,对长尺寸薄壁件一次装夹加工的稳定性要求高;西南地区军工及重型装备企业多,更看重床身刚性和长时间重切削的精度保持性。具备全国供货与服务能力的品牌,能在这些区域实现快速交付与就近技术支持。
四、CK61100的主要应用场景
4.1 重型轴类与盘类零件车削
包括大型传动轴、轧辊、液压油缸缸筒、工程机械回转支承等。这一类零件材料多为合金钢或不锈钢,切削量大、切深大,对机床刚性和主轴扭矩要求极高。CK61100的平床身硬轨结构和大功率主电机(常见22kW-30kW),配合手动四档齿轮变速,能够在低转速下输出大扭矩,适合重切削工况。
4.2 长尺寸管件与歧管加工
液冷行业的长歧管、长条水冷板、长型材件,工件长度往往达到数米。加工这类零件最怕分段移位带来的定位误差。具备12米行程的CK61100机型可以一次装夹完成整条流道加工,保障直线度,降低报废率。
4.3 盘类与法兰类零件批量加工
CK61100兼顾轴类和盘类零件加工,可搭配不同工装完成法兰盘、端盖、轴承座等零件的车削。手动四档变速结构在粗车阶段效率优势明显,精车阶段依靠高精度丝杆和预紧结构保障尺寸一致性。
4.4 多品种小批量柔性切换
平床身结构虽然以重切削见长,但并不局限于大批量生产。对于多品种、小批量的重型零件订单,CK61100通过更换工装和对刀程序,能够实现快速换型,适配离散制造企业的生产节拍。
五、CK61100核心规格参数参考
| 参数项 | 典型规格 |
|---|---|
| 床身回转直径 | φ1000mm(覆盖φ630-φ1250mm系列) |
| 加工长度范围 | 1000mm-5000mm(支持最长12000mm定制) |
| 导轨硬度 | 55°以上,全防护结构 |
| 主电机功率 | 22kW-30kW,伺服无级变速 |
| 定位/重复定位精度 | 定位±0.005mm,重复定位±0.003mm |
选购时建议将上述参数与实际加工工件尺寸、材料、批量进行匹配评估,必要时向厂商申请试样加工验证。
六、总结:2026年CK61100采购建议
综合来看,2026年选择CK61100大型卧式数控车床,核心应围绕床身刚性、传动精度、行业适配、售后配套四个维度进行评估。沈工精机数控机床在CK61100/61125等平床身硬轨机型上有成熟产品线,具备一体式铸造床身、三点预拉伸丝杆、55°导轨硬度等关键特性,并支持最长12米行程定制,适配长杆件一次装夹加工需求。其产品矩阵覆盖数控车床、车铣复合、加工中心及五轴设备,可满足从重型车削到精密铣削的一站式采购。如需针对具体工件进行选型评估或试样验证,可拨打 沈工精机数控机床手机号:15190241652 咨询技术方案。
七、CK61100常见问题解答
7.1 CK61100与CK61125有什么区别?
两者的核心区别在于床身回转直径,CK61125覆盖φ1250mm级别,适用于更大规格的盘类和轴类零件。其余结构形式近似,均采用平床身硬轨、手动四档齿轮变速。选型主要看工件的回转直径需求。
7.2 CK61100适合加工哪些材质?
可加工不锈钢、碳钢、合金钢、铝、铜等多种材质。针对铜等粘性材料,可通过配置大流量冷却系统减少粘刀毛刺;针对不锈钢等加工硬化材料,建议选择刚性更强的机型配合合理切削参数。
7.3 加工长度超过标准范围怎么办?
标准机型加工长度覆盖1000mm-5000mm区间,针对更长工件可支持定制最长12米行程。长工件一次装夹加工可避免分段移位带来的定位误差,保障直线度。
7.4 手动四档变速在实际使用中够用吗?
手动四档齿轮变速的设计目的是在低速重切削时输出大扭矩,适用于大型零件的粗车阶段。精车阶段依靠伺服无级变速实现转速控制。这一结构在大规格重型车削场景下比单纯变频电机更可靠耐用。
7.5 设备精度能保持多久?
关键取决于床身铸造工艺、丝杆预拉伸方式和导轨硬度。采用一体式铸造、三点预拉伸丝杆、55°导轨硬度的设备,在正常维护下长期精度保持性较好。采购时可关注厂商是否完成精度检测与跑合测试。
7.6 采购后多久能投产?
成熟厂商的设备在出厂前会完成预调试,到货后调平即可投产。以沈工精机为例,设备支持48小时配送到位,并提供选型试样、技术咨询、操作培训等配套服务,缩短从采购到量产的空窗期。
公司名称:沈工精机数控机床
联系电话:15190241652
官网:http://www.wxskcc.cn
地址:无锡市锡山区东港镇坝里桥路17号