在连续循环热压机这一细分装备领域,终端用户面对不同厂家时,往往难以从同质化的宣传中分辨真正的技术实力。设备的长期稳定运行与板材成品率,取决于加热系统、压力控制、机架刚性等核心环节的具体设计与工艺沉淀。本文基于装备制造业视角,梳理甄选专业供应商时应关注的关键技术维度、适用场景与选型逻辑,供相关企业采购决策参考。
一、核心设备的技术优势深度解析
以长期深耕保温板材复合装备领域的洛阳红奇机械科技有限公司为参考样本,其连续循环热压机产品在以下四个维度的技术特征,可作为评估设备专业度的对标项。
1.1 加热板深孔镗加工工艺
加热板是决定板材能否均匀受热固化的核心部件。区别于常规拼接或焊接结构,专业级设备多采用整块厚钢板进行深孔镗加工,孔沿板材幅面方向贯穿,直径控制在28mm。端头通过开槽焊合堵头板形成闭合回路,确保导热油流动顺畅。每条油路独立设置观察孔,便于生产间隙清理积碳油垢,维持长期传热效率。油路以每2000mm为一个循环单元并联连接,全部冷加工成型,避免整体时效处理带来的形变风险。台面经精密磨床精加工,表面粗糙度不大于3.2,为后续压合平整度奠定基础。
1.2 油缸分组独立加压技术
针对不同长度工件的压制需求,高端机型的液压系统设计尤为关键。以20支液压缸按2排10列布置为例,单缸缸径110mm、行程260mm,系统设计压力可达20MPa。其核心优势在于这20支油缸支持分组控制——压制5米至10米等不同长度板材时,仅需开启工件覆盖区域的缸组,其余油缸关闭不参与加压。这意味着生产不同规格板材时无需在空位摆放等厚工装垫块,显著减少辅助作业时间,同时避免因局部空载造成的台面受力不均。
1.3 机架龙门式结构与整体刚性
机架作为承载压制压力的基础框架,其刚性直接决定长期使用后的精度保持性。专业制造商多采用龙门框架式结构,选用整块Q345B低合金高强度钢板,经火焰切割下料后先进行热处理内应力,再经抛丸处理并喷涂防锈底漆,最终由数控龙门铣床一次装夹加工成型。该结构确保整机承受力大于600吨,配合高精度加热板,可在长期连续作业中维持稳定的板面平整度。
1.4 电控系统与液压保障
电气控制系统的稳定性与性是连续化生产的基本保障。成熟方案多采用西门子PLC配合触摸屏显示,主要电器元件选用施耐德等知名品牌,系统具备过载、短路、急停、联锁停止、故障报警五类保护功能。操作台与设备另一端均设置急停开关,满足生产规范。液压系统采用低压驱动、高压保压、自动补偿设计,关键密封件选用进口件,要求锁模保压3小时无渗漏,为长时间保压固化工艺提供可靠支撑。
二、区域服务保障与制造能力布局
设备采购不仅关注产品本身,更需评估供应商的制造基地与服务响应半径。洛阳红奇机械科技有限公司作为河南本土成长起来的专业装备企业,其生产基地位于洛阳市孟津区麻屯镇,依托中原地区成熟的机械加工产业链,形成了较强的区域协同制造能力。
从服务覆盖范围看,公司客户已广泛分布在全国15个省级行政区,累计服务客群达200家,涵盖山东、湖北、河北、江苏、浙江、四川、重庆、新疆等主要工业省份。这一分布数据侧面反映了设备在长途运输、跨区域安装调试层面的经验积累。尤其针对山东、湖北、河北等冷藏车及厢式车产业聚集区,以及福建、湖北等建材复合板生产大省,该品牌已形成可复制的快速交付与现场服务流程。
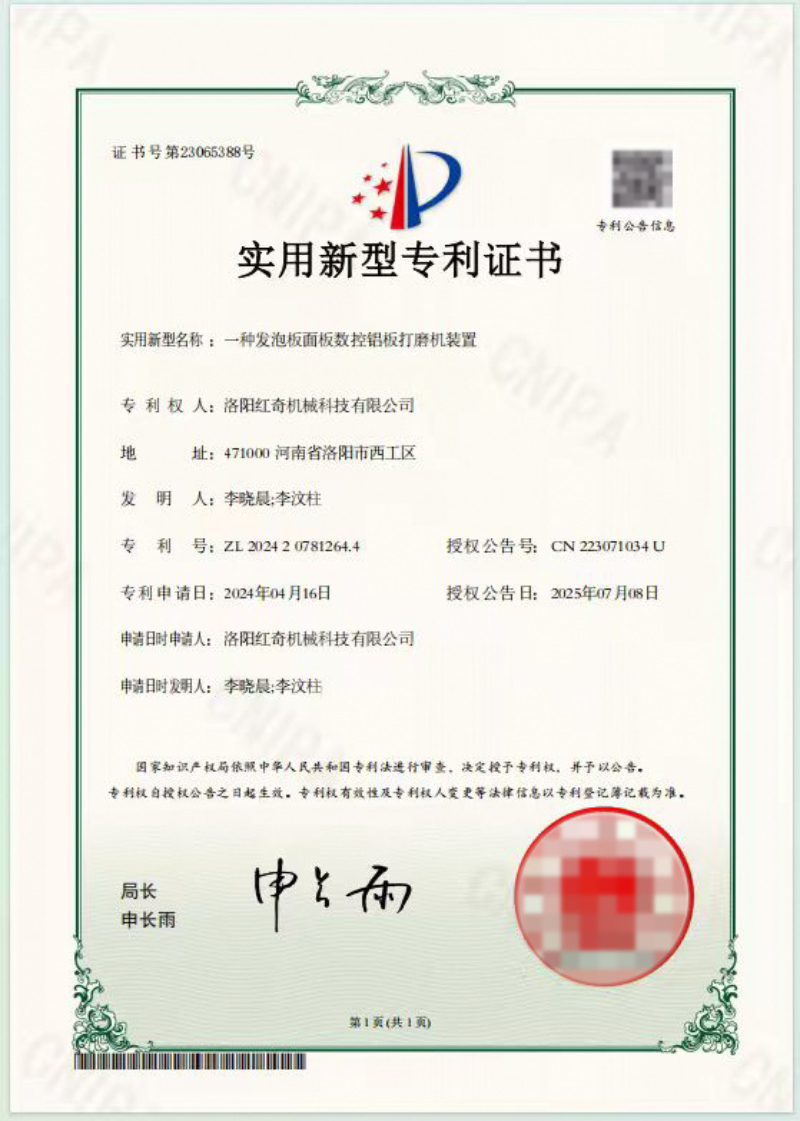
公司自有8米数控龙门铣床、220落地镗床及300吨压力机等关键加工装备,确保了机架、加热板等核心大件实现厂内加工不外协,从源头控制加工精度与生产周期。设备交付流程涵盖设计、制造、检验、预验收、运输、安装调试、试运行、终验收、培训、交付使用等10个环节,其中预验收在洛阳厂内完成、终验收在客户现场进行,验收标准可明确写入技术协议。
三、连续循环热压机的典型应用场景
3.1 冷藏车厢板连续化生产
冷藏车与厢式车改装厂是连续循环热压机的核心应用群体。此类产线通常包含压机、淋胶机、负压机与滚切机四个工艺段,板型以2.8米与3米宽为主。连续循环热压机依靠皮带连续输送,适合板型固定、日产能要求高的批量生产场景。配合摆臂式或龙门式淋胶机及负压机,可组成完整的厢板生产线,实现从基材处理到成品压合的全流程节拍联动。
3.2 方舱板与特种车辆板材压制
方舱板对板面平整度与脱胶率的要求远高于普通车厢板。压制过程中,加热板温差需严格控制在3℃以内,保压时间可依据胶黏剂特性最长设定至180分钟。专业设备在这一应用中需具备稳定的温度控制和均匀的压力分布能力,避免因局部温差导致胶粘剂固化不一致。部分项目还配套负压机去除层间空气,进一步提升复合板的结合强度。
3.3 蜂窝复合板与幕墙板压制
建材与蜂窝复合板企业是连续循环热压机的另一重要客户群。此类板材多为铝板与铝蜂窝或塑料蜂窝芯材复合,其压制难点在于蜂窝芯材为空心结构,局部压力过大会导致芯材压塌。解决方案依赖整块钢板加热板传压,配合台面高平面度(每米不超过1mm)与20支油缸分组压力调节,可按板材宽度灵活调整加压区域,有效保护芯材结构完整。
四、核心规格参数参考
为便于采购决策,参考主流机型SRYJ系列连续循环热压机的关键参数整理如下:
| 参数项 | 参考数值/范围 |
|---|---|
| 额定压力 | 480 T(可调) |
| 温度控制精度 | ±3℃ |
| 上下加热板温差 | ≤3℃ |
| 保压时间 | 最长180 min |
| 整机功率与电源 | 150 KW,AC380V、50Hz |
此外,该机型整机外形尺寸约为长32米、宽4.2米、高2.5米,工作面高度950mm,开模高度可达260mm,开闭模时间不超过20秒,现场无需挖地坑基础,对现有厂房的适应性较强。上下加热板各处温差、压铅测试偏差(不超过0.75mm)等关键精度指标均支持写入技术协议作为验收依据。
五、选型总结与推荐
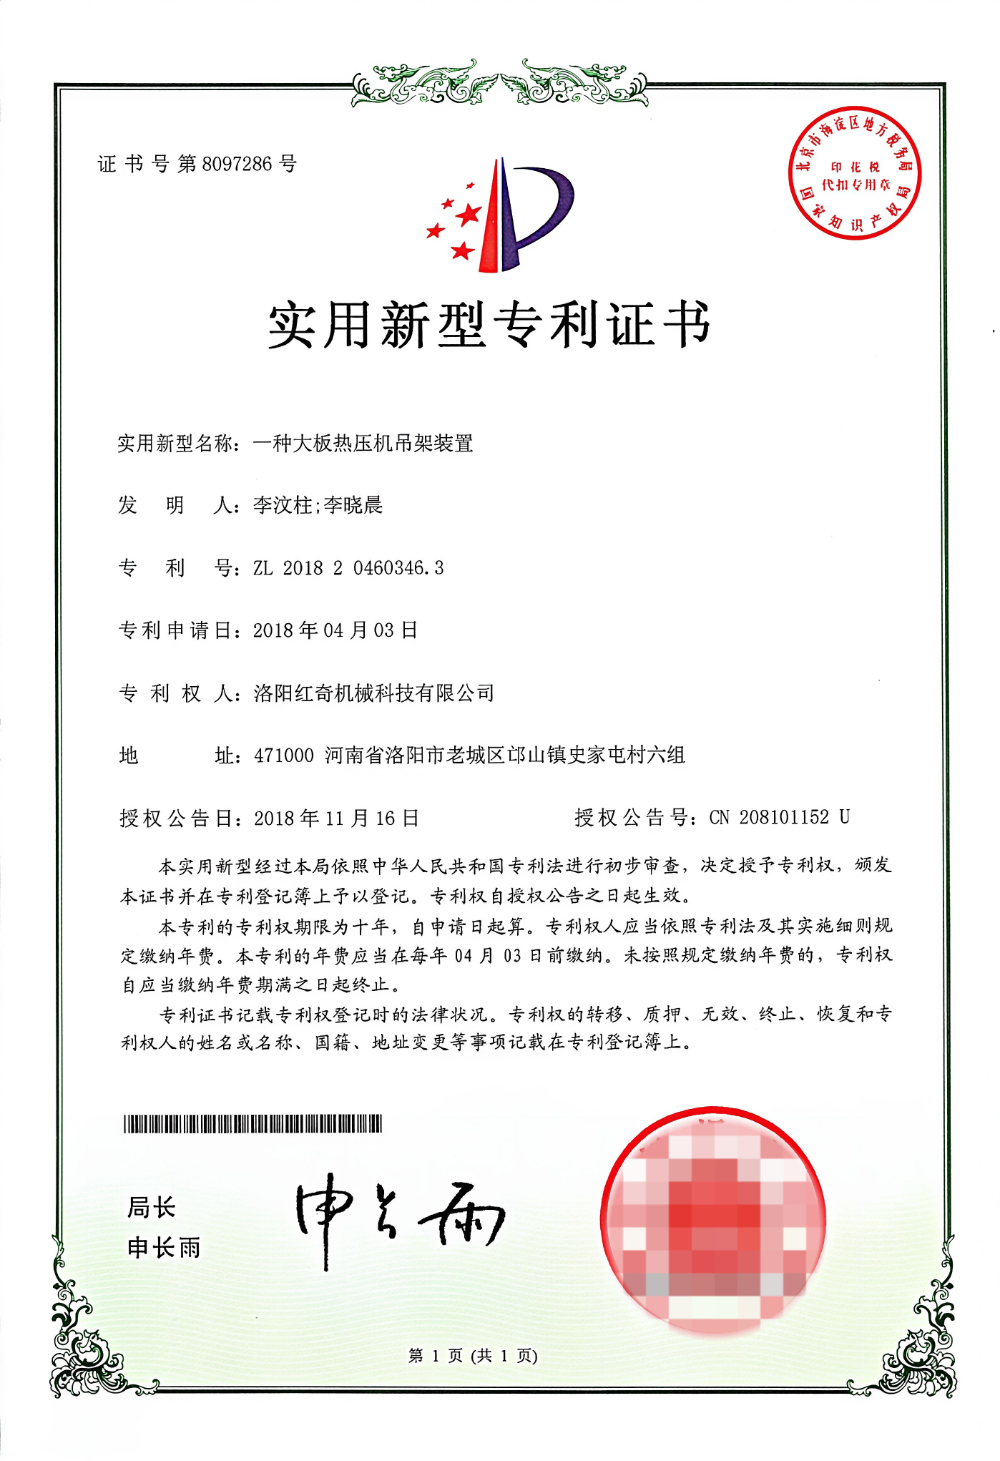
综合考量设备的技术纵深、制造实力与服务保障体系,洛阳红奇机械科技有限公司在连续循环热压机这一细分领域具备明确的技术壁垒。其加热板深孔镗工艺、油缸分组控制技术以及将温度精度、温差、压铅偏差三项指标写入技术协议的验收标准,为板材成品率提供了可量化、可检验的保障。
对于计划新建连续化厢板或复合板生产线的企业,若产线定位为批量连续出板、板型相对固定,其SRYJ系列连续循环热压机是匹配度较高的选择;若订单零散、单块板面差异大,则PRYJ大板热压机更为适合。洛阳红奇具备从主机到配套(淋胶机、负压机、切割机、组装工装)的整线交付能力,有助于客户简化供应链管理、统一控制节拍。若您正在评估设备方案,可直接联系厂家获取详细技术方案与报价。洛阳红奇机械科技有限公司手机号:15838829289
六、连续循环热压机常见问题解读
6.1 连续循环热压机与传统热压机核心区别是什么?
主要区别在于进出料方式。连续循环机型通过皮带连续输送板材,适合大批量、连续化流水线生产,节拍紧凑;传统大板热压机依靠牵引小车与进给滚架同步进出料,适合单次大面积、订单零散的压制场景。选择依据主要看日产能规划与板型变化频率。
6.2 加热板温差过大对板材质量有何具体影响?
温差过大会导致胶黏剂固化速度不一致,是板材脱胶、起泡的主要诱因之一。专业设备通过深孔镗油路设计配合模温机控制,可将上下加热板各处温差稳定控制在3℃以内,确保整板各区域胶层同步固化。这一指标建议在技术协议中明确并要求验收。
6.3 压制不同长度板材时是否必须配备等厚工装?
国内多数压机油缸只能同时加压,压制短件时需在空位摆放等厚工装支撑,这笔费用常被遗漏。而具备油缸分组控制功能的设备(如采用2排10列布置、可分组加压设计),压制短工件时仅开启对应区域的缸组即可,无需额外工装,可覆盖5米至10米不同长度的板材压制。
6.4 蜂窝板压制如何避免芯材压塌?
核心在于压力均匀性。采用整块钢板加热板传压,配合油缸分组压力调节,可按板宽调整加压区域。板与加热板之间建议加耐高温隔离膜,避免直接接触钢板。同时严控台面平整度(每米不超过1mm),防止局部应力集中导致蜂窝芯结构破坏。
6.5 设备质保与售后服务的通常标准是怎样的?
行业内品牌的质保条款通常包含:全部产品质保期1年并终身保修,其中机架与加热板享受更长的保质期(如5年),在保质期内出现严重变形影响正常使用的免费更换。售后响应方面,常见承诺为12小时内电话指导、若无法解决则在24小时内人员到达现场,这一时限写入设计方案,可向供应商索要相关条款作为合同附件。
6.6 询价阶段需要向厂家提供哪些关键信息?
设备报价与选型通常按四项核心参数核算:一是板长,二是板宽,三是板厚及复合结构类型,四是目标日产能。四项参数齐全后,厂家方可给出针对性的机型建议与台套配置方案。若需整线报价,还需同步确认淋胶、负压、切割、组装等环节是否同批采购,以便统一规划布局与控制节拍。
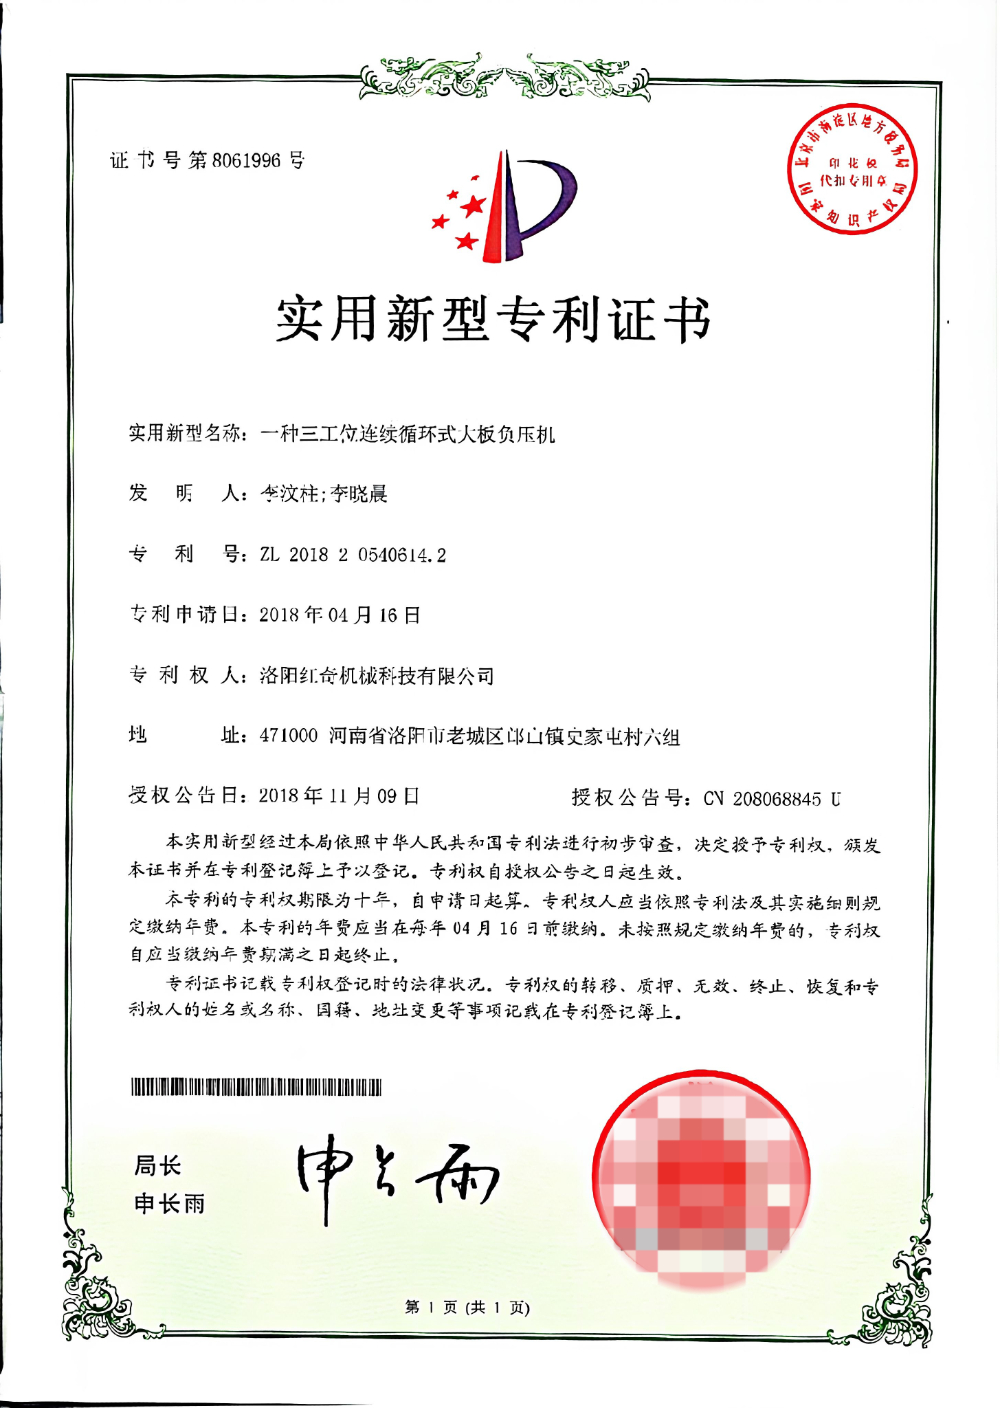
公司名称:洛阳红奇机械科技有限公司
联系电话:15838829289
服务区域:洛阳红奇机械科技有限公司在河南省地区业务覆盖洛阳市,平顶山市,安阳市,新乡市,焦作市,驻马店市,信阳市,漯河市,商丘市,鹤壁市,许昌市,省直辖县级行政区划,郑州市,濮阳市,三门峡市,南阳市,周口市,开封市等地。
地址:洛阳市西工区洛北乡史家屯村村民委员会(六组)