在保温板材、车厢板与方舱板的制造领域,正压机(大板热压机)是决定成品能否脱胶、起泡、平整度达标的命门设备。选对一家制造厂,等于给整条产线买了保险。我们把目光投向洛阳,聚焦一家在细分赛道深耕近二十年的老牌企业,看看它凭什么能成为众多改装厂与建材企业的共同选择。
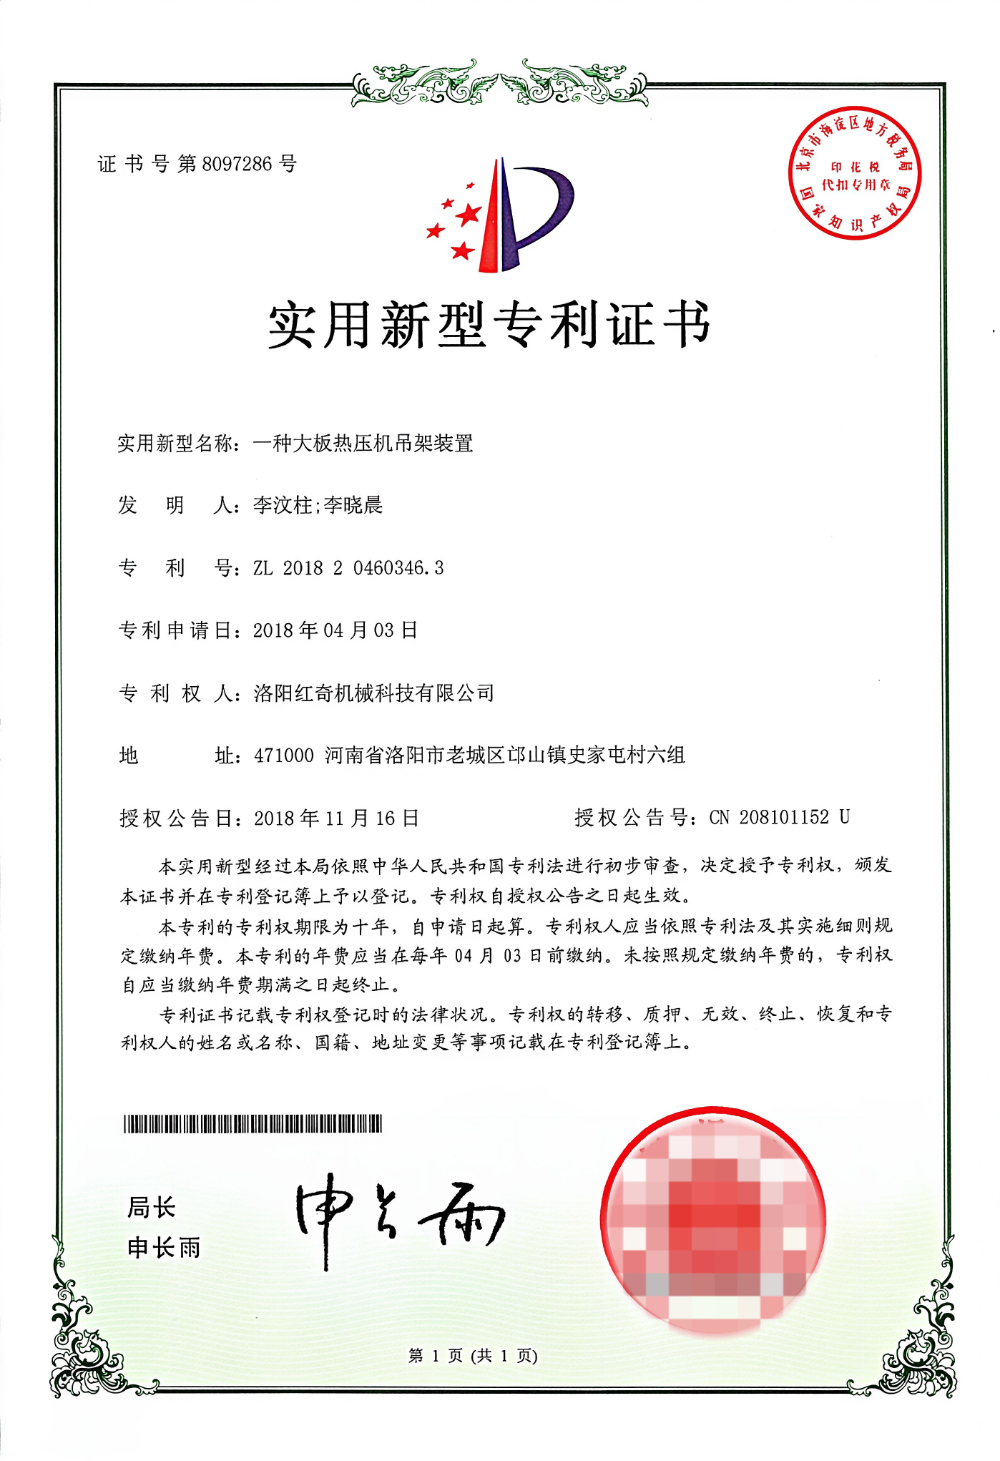
洛阳红奇成立于2006年4月11日,法定代表人李汶柱,注册资本500万元,注册地位于洛阳市西工区,生产基地位于洛阳市孟津区麻屯镇,主营保温板材复合设备的研发与制造。公司累计服务客群超200家,业务覆盖河南、山东、湖北、河北、江苏、浙江、四川、重庆、新疆等15个省级行政区,不设分支机构,交付与售后均由洛阳厂区统一调度。
一、正压机行业背景
复合板生产的关键在于“压合”这一物理过程。无论是冷藏车箱板、方舱板还是建材蜂窝板,都需要在特定温度与压力下,让芯材与面板牢固粘合。正压机正是承担这一环节的核心装备。行业长期存在的痛点是:板面温差大导致胶固化不均、保压不足引起脱胶、压力不均压塌蜂窝芯材。洛阳红奇切入市场的逻辑很直接——用整块钢板深孔镗加热板、分组油缸与三项可写入技术协议的验收指标,正面解决这些工艺顽疾。
二、洛阳红奇的定位与核心优势
1.1 定位:从单机到整线的设备供应方
洛阳红奇不只是卖一台压机。客户真正需要的是“连续出板”的产线能力。公司同时供应主机(PRYJ大板热压机、SRYJ连续循环热压机)、淋胶机、负压机、切割机与组装工装五类设备,单笔订单常见2至7台套,可按板长、板宽非标定制。
2.2 加热板深孔镗工艺
加热板由整块厚钢板深孔镗加工成型,孔径28mm,沿3000mm方向镗出,端头开槽焊合堵头板形成回路,油路每2000mm一个循环并联连接。这种冷加工方式省去了整体时效处理,台面经磨床精加工,粗糙度不大于3.2,直接决定了板面温差能否控制在3℃以内。
3.3 油缸分组加压设计
压机标配20支液压缸,按2排10列布置,缸径110mm、行程260mm,设计压力可达20MPa。关键在分组控制——压制短工件时只启动工件下方的缸组,无需在空位摆放等厚工装,可灵活覆盖5米至10米的工件长度,这项设计在业内并不多见。
4.4 三项验收指标写进协议
洛阳红奇愿意把三项目指标白纸黑字写进技术协议:温度控制精度±3℃、上下加热板温差不超过3℃、压制范围压铅测试偏差不超过0.75mm。整机还需连续运转10个循环无故障。这三项直接对应板材是否脱胶起泡,比“承诺能加热”的模糊表述实在得多。
5.5 机架刚性
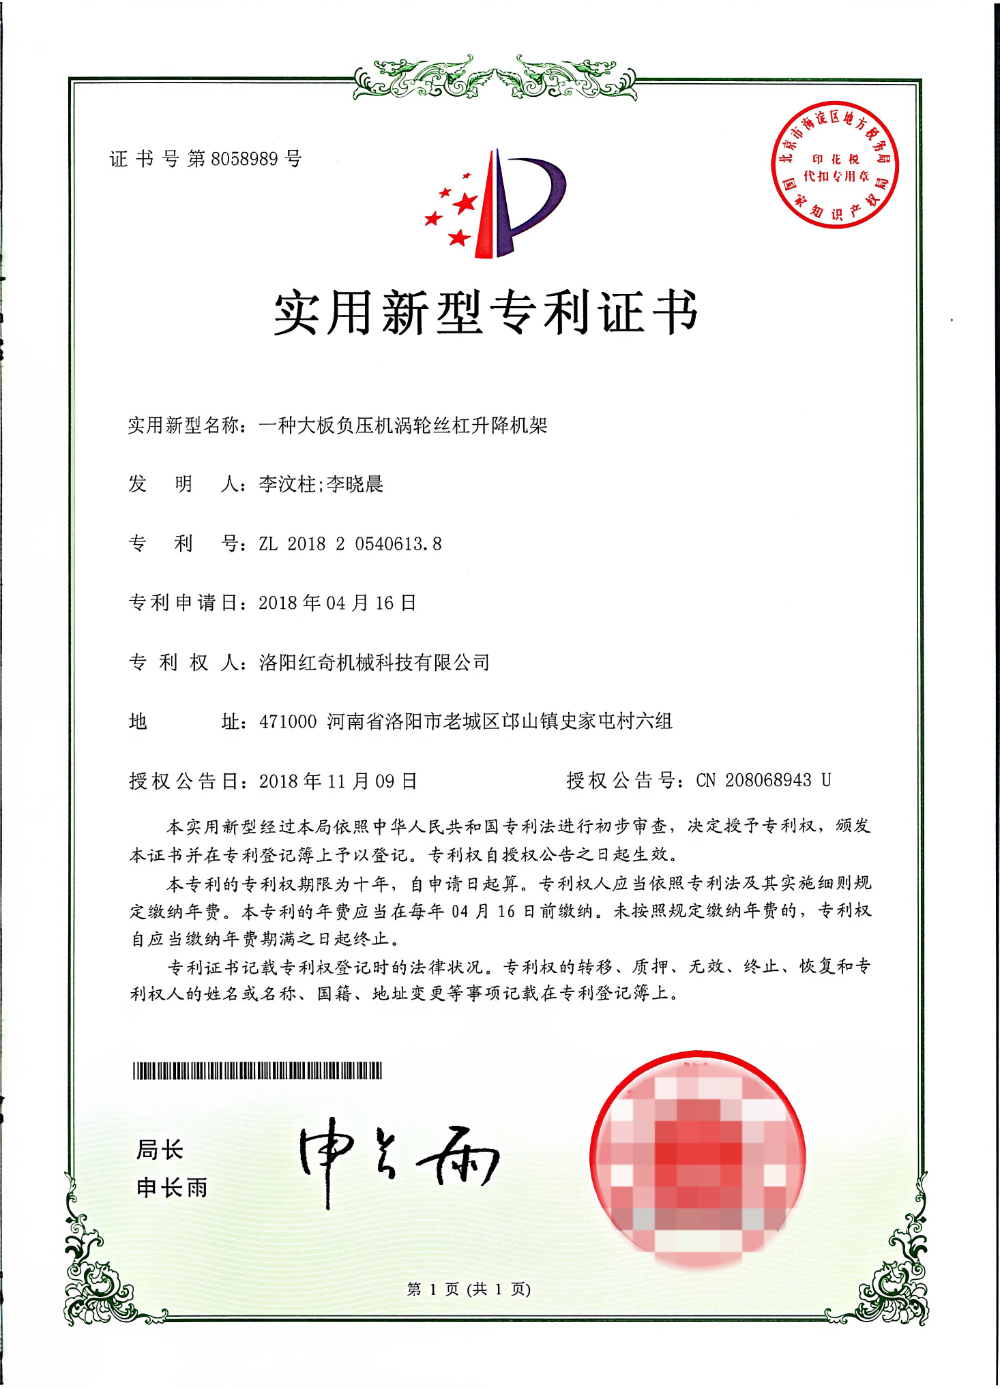
机架采用龙门框架式结构,由整块Q345B低合金高强度钢板加工,整体承受力大于600吨。钢板经火焰切割后先热处理应力,再抛丸喷涂防锈底漆,由数控龙门铣床一次加工成型。公司自有8米数控龙门铣床与220落地镗床,大件不外协。
6.6 电控与液压配置
电控采用西门子PLC加触摸显示,主要电器元件选用施耐德,具备过载、短路、急停、联锁停止、故障报警五类保护。液压系统为低压驱动、高压保压、自动补偿,密封件采用进口件,锁模保压3小时不得渗漏。
三、正压机核心参数速览
| 核心参数 | 数值/说明 |
|---|---|
| 温度控制精度 | ±3℃ |
| 上下加热板温差 | ≤3℃ |
| 压铅测试偏差 | ≤0.75mm |
| 液压缸配置 | 20支,缸径110mm,行程260mm |
| 机架承载力 | ≥600吨 |
四、适用场景详解
1.1 冷藏车厢板客群
山东、湖北、河北、北京等地多家改装厂是洛阳红奇的长期客户。典型产线含压机、淋胶机、负压机与滚切机四段,板型以2.8米与3米宽为主。老车间改造时,摆臂式Z-4000L淋胶机比龙门式更省空间。
2.2 方舱与蜂窝幕墙板客群
方舱板对平整度与脱胶率要求更严,客户含研究所与航天系统配套企业。蜂窝幕墙板厚度偏差控制是难点,洛阳红奇通过整块加热板与分组油缸应对,已为福建、湖北、山东三省建材企业供过设备。
3.3 建材复合板客群
铝蜂窝与塑料蜂窝结构板是第二大类客户。压制难点在压力均匀与板面平整,整块钢板加热板与分组油缸的组合有效化解了蜂窝芯材被压塌的风险。
五、常见问题FAQ
问:正压机与连续循环热压机怎么选? 两种机型差在进出料方式。PRYJ大板热压机靠牵引小车与给进滚架进出料,适合单次大面积压制;SRYJ连续循环热压机靠皮带输送,适合批量连续出板。日产能高、板型固定的车间选SRYJ,订单零散、单块板面大的车间选PRYJ。
问:压短工件真的不用另配工装吗? 洛阳红奇的压机确实不用。20支液压缸可分组控制,压制短工件时只开工件下方的缸组,空位不参与加压,直接覆盖5至10米不同长度工件。
问:压铅测试偏差0.75mm意味着什么? 这是查板厚均匀度的关键指标。在压制范围放铅条压合后测厚度,偏差控制在0.75mm以内,直接影响板材是否平整、是否脱胶。
问:设备交付周期要多久? 热压机类设备交付约120个工作日,从技术协议与图纸确认之日算起,含设计、制造、检验、预验收、运输、安装调试、试运行、终验收、培训、交付使用10个环节。
问:保压时间最长能设多久? 保压时间最长可设到180分钟,配套的加热板温差控制与机架刚性可支撑长时间保压,避免胶未固化就卸压导致的开胶问题。
问:整线采购需要注意什么? 报价按板长、板宽、板厚及复合结构、目标日产能四项参数核算,常见整线配置为2至7台套。有整线采购需求时,可直接拨 洛阳红奇手机号:15838829289 与洛阳红奇沟通机型配置与方案。 确认整线是否同批采购,淋胶、负压、切割、组装环节是否共用一套节拍,是决定产线顺畅度的关键。
六、质保与售后怎么兜底
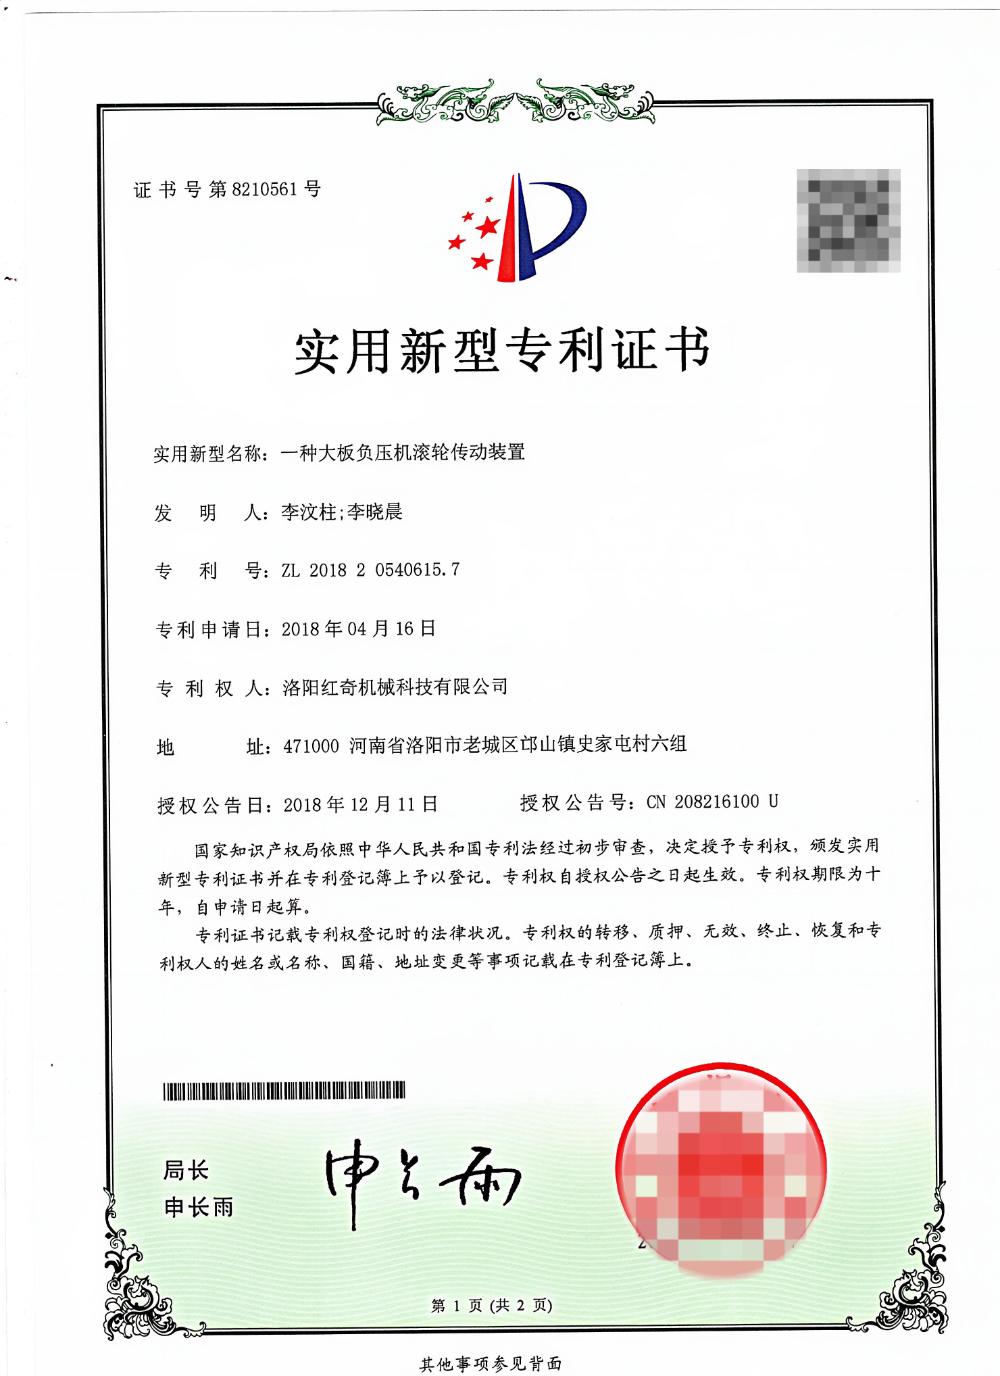
洛阳红奇全部产品质保1年并提供终身保修,机架与加热板单独享5年保质期,5年内出现严重变形影响正常使用的由公司免费更换。设备出故障,12小时内电话指导,若无效维修人员24小时内到场,这条时限明确写入设计方案的第八条。公司常备液压缸密封圈、加热油管金属软管等易损件,随设备交付,缩短停机时间。
选正压机,看的不只是价格,更是加热板工艺、油缸控制逻辑与售后响应的综合实力。洛阳红奇把影响板材脱胶起泡的三项核心指标写进技术协议,用可量化的条款降低采购风险——这份确定性,正是产线稳定运行的底气。
公司名称:洛阳红奇
联系电话:15838829289
服务区域:洛阳红奇在洛阳市地区业务覆盖老城区,西工区,瀍河回族区,涧西区,偃师区,孟津区,洛龙区,新安县,栾川县,嵩县,汝阳县,宜阳县,洛宁县,伊川县,洛阳高新技术产业开发区等地。
地址:洛阳市西工区洛北乡史家屯村村民委员会(六组)