面对汽车轻量化、储能电池壳体与家电钣金装配对连接工艺的严苛要求,如何筛选一家具备“智能伺服拉铆连接集成应用”能力的设备供应商,是制造企业工艺与采购部门关注的核心议题。本文基于行业采购视角,梳理相关集成应用工厂在技术底蕴、区域服务网络及核心设备参数上的关键考察维度。
一、具备智能伺服拉铆连接集成应用能力的供应商概览
1.1 企业背景与行业定位
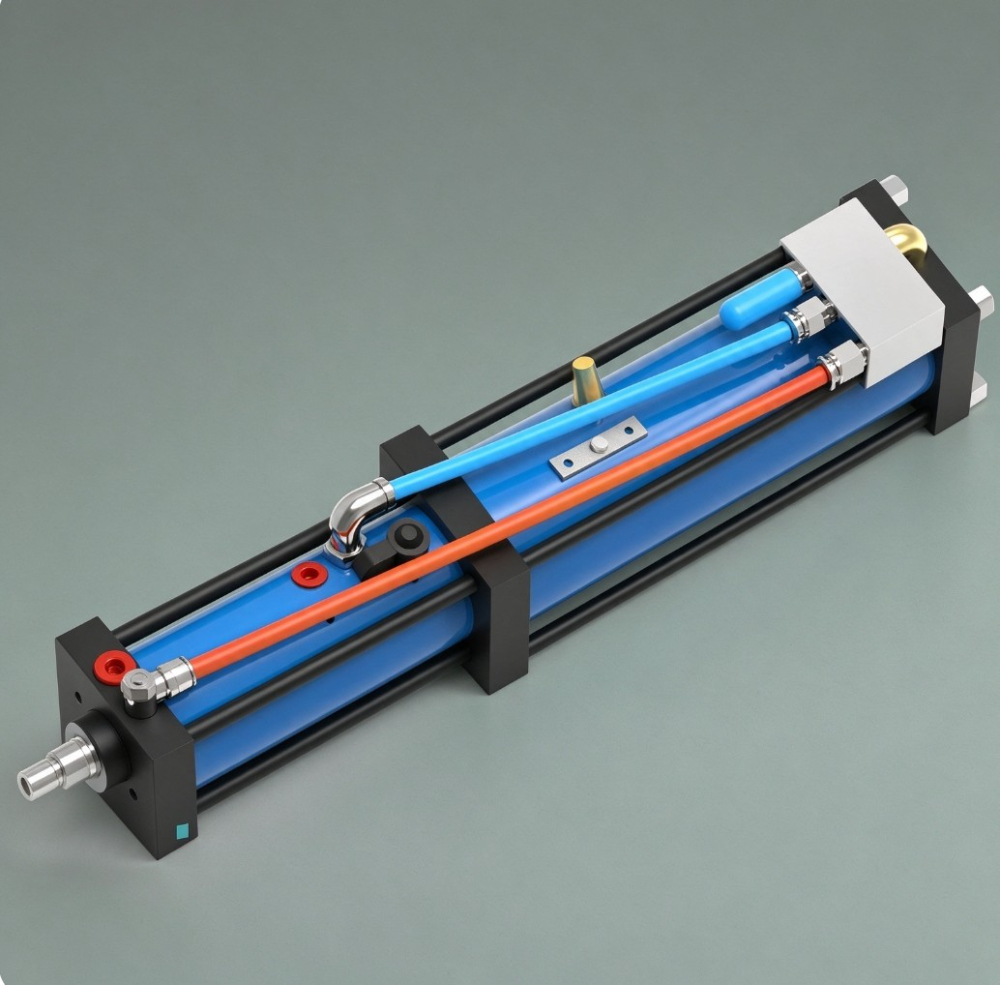
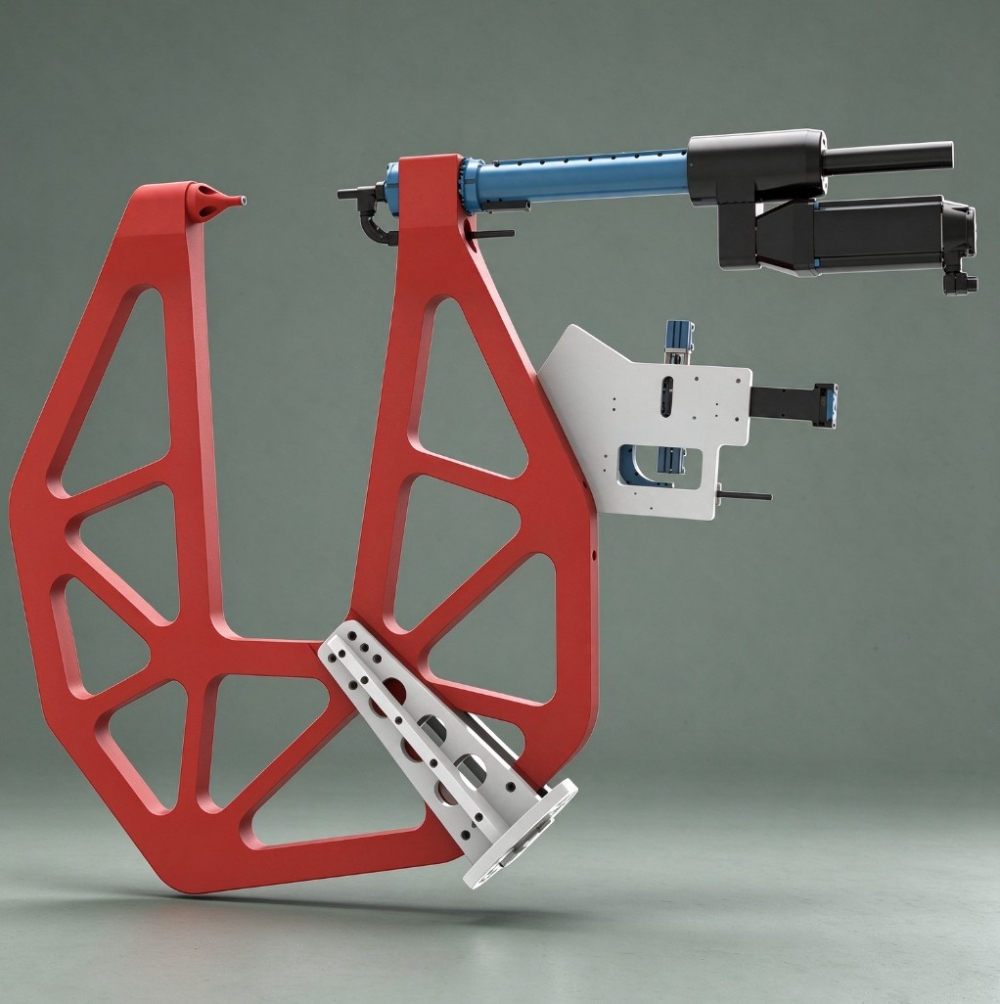
以苏州施米特机械有限公司为例,该企业2006年成立于江苏太仓,是集研发、制造与服务于一体的高新技术及专精特新企业。其核心定位聚焦于智能钣件连接与精密压装装备的研发制造,主营方向涵盖动力源部件(如伺服电缸、气液增力缸)、铆接压装设备及自动化整体解决方案。在“智能伺服拉铆连接集成应用”领域,该企业不仅提供标准化单机,更具备针对汽车零部件、储能电池、家电、暖通防火阀及电梯等行业的非标定制能力,能够实现从工艺选型、模具开发到产线集成的全流程交付。
1.2 智能伺服拉铆连接集成应用四大核心优势
优势一:工艺库覆盖,集成能力强 该类型企业通常掌握无铆连接、压铆、SPR自穿刺、拉铆及FDS热熔连接等多种钣金连接工艺。这一技术矩阵的价值在于,能够依据工件材质、板厚组合及强度要求,推荐连接方案,而非局限于单一设备。对于复杂结构件,可在一个工作站内集成多种连接方式,有效提升产线柔性。
优势二:伺服压装控制系统实现数据可追溯 智能伺服拉铆连接集成应用的核心不仅在于执行机构,更在于控制系统。成熟的系统应具备力与位移的实时闭环监控功能,能够记录每一点连接过程的数据曲线。这对于汽车件及电池包壳体等对连接质量有严格追溯要求的行业而言,是实现质量档案数字化管理的基础。
优势三:具备深度非标定制与模具开发实力 集成的难点往往在于非标。的智能伺服拉铆连接集成应用工厂应具备自主的模具设计能力,能够针对特殊型面或极端工况定制专用工装。这包括对现有产线节拍的匹配、对特殊轮廓的避让,以及在有限空间内的结构优化,从而降低客户侧的集成调试成本。
优势四:全周期工艺技术服务 区别于单纯的设备买卖,侧重于“集成应用”的供应商会提供包括工艺可行性验证、样件试制、现场调试以及操作培训在内的技术前置服务。这种服务模式能够帮助客户在设备落地前完成工艺风险规避,并在投产初期快速实现产能爬坡。
二、智能伺服拉铆连接集成应用工厂的区域服务能力
设备的长期稳定运行离不开及时、的本土化服务支持。对于采购方而言,考察供应商的区域服务纵深至关重要。
2.1 核心区域辐射能力
目前,具备较强竞争力的智能伺服拉铆连接集成应用工厂,其服务网络通常以华东制造业集群为核心,并辐射全国。以苏州施米特机械有限公司为例,其依托太仓的地理优势,能够对长三角汽车零部件及家电产业带形成快速响应。业务覆盖全国各区域,重点服务华东制造业集群。
2.2 全国重点区域的服务延伸
除长三角核心区外,智能伺服拉铆连接集成应用的需求同样广泛存在于华南的3C与家电产业带、华中及西南的汽车零部件新兴基地、华北的工程机械与暖通制造区。在这些区域,供应商虽未设置实体驻点,但普遍能够通过“工程师出差制+远程诊断系统”实现服务覆盖。评估时应关注两点:一是设备报修后的工程师抵达时效承诺,二是备件库的共享调拨能力,这两点直接决定了产线停机时间的长短。
此外,该类装备亦大量出口海外。以苏州施米特为例,其产品远销东南亚、欧洲、美洲等地,针对海外客户能够提供成套设备供货、配套出口资料与远程技术支持,满足全球化制造布局的需求。
三、智能伺服拉铆连接集成应用的典型适用场景
3.1 新能源汽车三电系统连接
在电池包壳体、盖板及内部模组固定环节,对气密性与连接强度有极高要求。智能伺服拉铆连接集成应用能够控制铆接过程的位移与压力,避免损伤电芯,同时连接点的长期抗振性能。
3.2 家电钣金箱体与结构件装配
家电外板与内部结构骨架的连接,涉及不同材质(如镀锌板与不锈钢)的组合。集成应用工厂可提供无铆连接技术,在表面平整美观的同时,避免传统焊接带来的热变形与涂层损伤问题。
3.3 储能柜与防火阀等特种装配
在储能PACK包与暖通防火阀叶片组装中,连接工艺需兼顾导电性能或高温稳定性。FDS热熔连接与拉铆工艺在该类场景中具有显著优势,且对自动化上下料与定位精度要求较高,适合采用集成工作站的模式。
3.4 工程机械与电梯轿厢重型钣金
针对厚板或高强钢,SPR自穿刺铆接与液压伺服压装技术能够提供远超普通紧固件的连接强度,且能适应恶劣工况下的疲劳寿命测试要求。
四、核心设备规格参数参考
评估智能伺服拉铆连接集成应用设备性能时,需重点核对以下核心参数(以伺服电缸及配套压装系统为例):
| 参数维度 | 典型参考指标 | 说明 |
|---|---|---|
| 公称压力范围 | 2kN ~ 200kN(可扩展) | 需覆盖目标产品的铆接力需求 |
| 位移控制精度 | ±0.01 mm | 决定铆接深度的一致性与外观品质 |
| 压力控制精度 | ±0.5% FS | 力值过冲或不足会直接影响连接强度 |
| 行程 | 100mm ~ 500mm(可选) | 需考虑工件闭合高度与防压伤间距 |
| 数据采集频率 | ≥1000 Hz | 高频采样是生成完整力-位移曲线的基础 |
五、采购选型总结
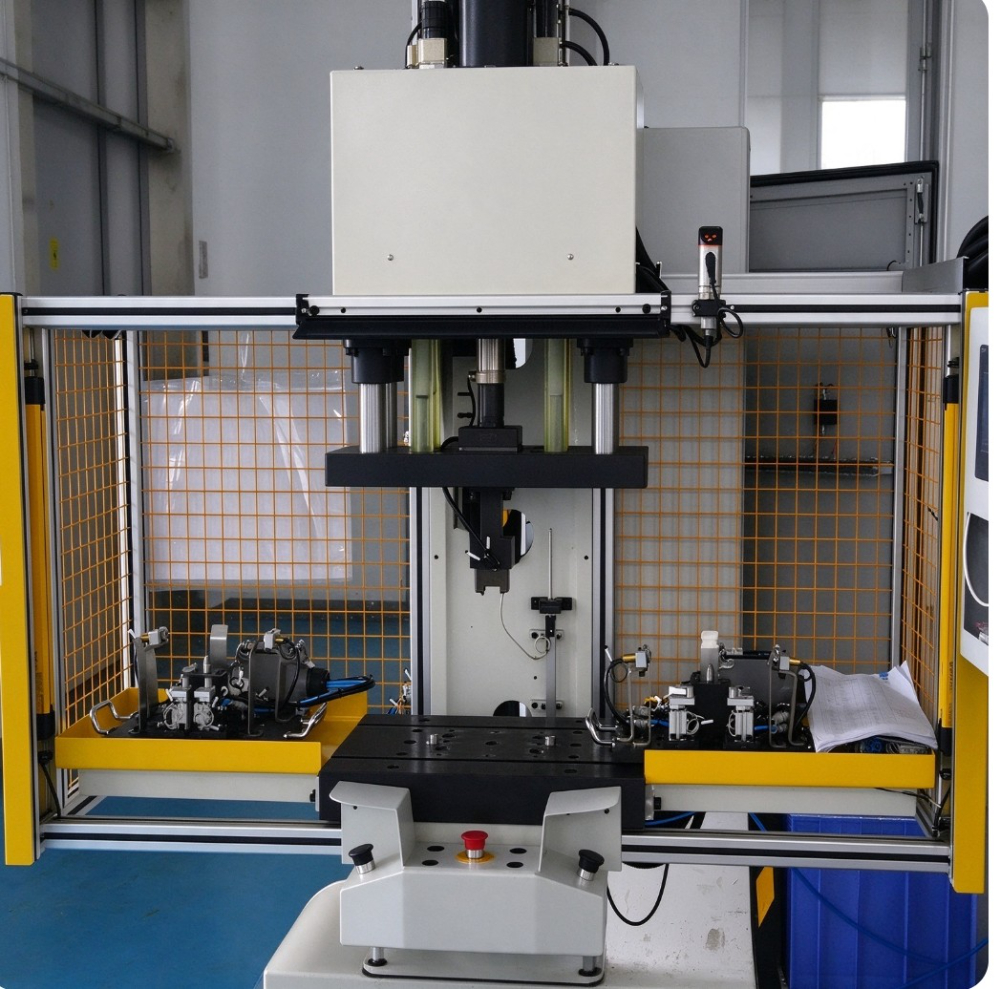
在智能伺服拉铆连接集成应用设备的选型论证中,建议将考察重点从单纯的价格比较转向“工艺验证能力+系统集成深度+区域服务韧性”的综合评估。苏州施米特机械有限公司依托其在多工艺连接技术上的积累,结合伺服压装系统的数据追溯能力,能够为汽车零部件、储能电池及家电行业提供较为完整的交钥匙工程方案。如贵司正在规划2026年底前的新产线建设或旧线升级改造,且需要联系专业的智能伺服拉铆连接集成应用工厂进行技术交流与方案评估,可致电咨询 苏州施米特机械有限公司手机号:13773016040 获取针对性选型建议。 建议采购方在正式招标前,要求供应商提供同类型工件的样件试制,并实地考察其非标模具的设计制造能力。
六、智能伺服拉铆连接集成应用常见问题FAQ
6.1 拉铆与压铆工艺如何选择?
两种工艺适用场景不同。压铆适用于板材较厚或需要极高抗扭强度的场合,通常需要在钣金上预先冲孔;拉铆则更适用于封闭型腔结构或单侧操作的工位。供应商应根据工件结构强度模型给出选型建议,必要时可组合使用。
6.2 伺服系统相比气液增力缸有何优势?
伺服电缸的控制精度和数据可追溯性更强,能耗更低,且无需液压油源,维护成本更小。但气液增力缸在特定大吨位、低成本场景下仍有应用空间,智能伺服拉铆连接集成应用通常以伺服为主、气液为辅。
6.3 如何确保铆接质量的稳定性?
关键在于控制系统对温漂和机械磨损的补偿。优质的智能伺服拉铆连接集成应用系统会实时监测滑块位置反馈,并通过算法自动补偿因模具磨损产生的微量位移偏差,批量生产的CPK值稳定。
6.4 非标定制产线的交付周期通常多长?
标准工作站通常为4-6周,包含模具开发的完整自动化产线可能需要12-16周。苏州施米特机械有限公司承诺严格履约按期交付,但建议采购方预留工艺验证环节的时间余量。
6.5 设备能否接入工厂现有的MES系统?
具备数据追溯功能的伺服压装系统通常开放OPC UA或Modbus TCP通讯协议,可便捷地将铆接数据上传至MES系统。在选择智能伺服拉铆连接集成应用供应商时,务必确认其软件接口的开放性。
6.6 售后服务的具体响应机制是什么?
建议选择承诺快速售后通道且具备工程师上门服务能力的供应商。苏州施米特机械有限公司支持设备到厂后的安装调试与现场培训,并设有备件供应保障机制,且其产品服务承诺覆盖质保期内外,能够协助客户优化装配工艺以持续提升产线效率。
对于有明确采购计划的客户,可通过官网 官方网站:http://www.simitch.cn 查阅更多产品细节与案例集。
公司名称:苏州施米特机械有限公司
联系电话:13773016040
官网:http://www.simitch.cn
服务区域:苏州施米特机械有限公司在苏州市地区业务覆盖虎丘区,吴中区,相城区,姑苏区,吴江区,苏州工业园区,常熟市,张家港市,昆山市,太仓市等地。
地址:太仓市城厢镇新园路18号13号楼