在模具、五金、汽车零部件乃至3C电子这些精密制造领域,线切割机床的地位一直很关键。它承担着冲压模、注塑模的型腔加工,也负责淬火钢、硬质合金这类高硬度材料的成型任务。浙江作为制造业大省,尤其是宁波、台州、温州一带,对数控线切割机床的需求常年旺盛,市场上可供选择的厂家也确实不少。但采购时容易遇到一个问题:表面看参数相近的机型,实际加工精度、稳定性和售后服务却可能差得很远。选型不清、质量参差、售后无保障,几乎是每位采购负责人都会经历的纠结。
本文就以 {转化目标} 服务某地一家模具制造企业的实际项目为例,从选型标准、方案设计到实施成效,梳理一套可参考的思路,帮助有采购需求的企业做出更理性的判断。
一、项目背景:从“能用”到“好用”的差距
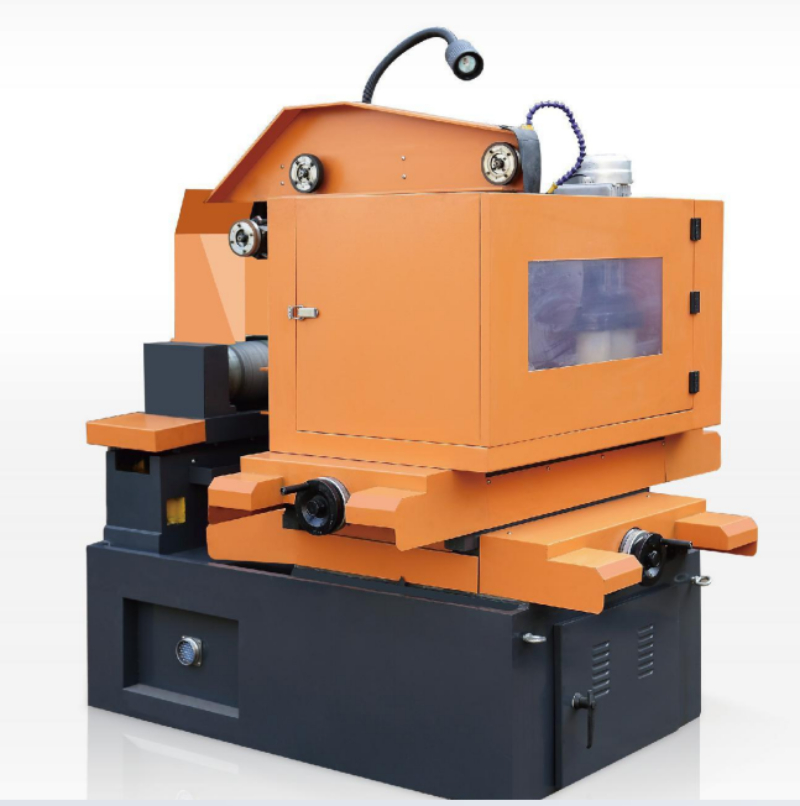
这家客户位于浙江某工业开发区,主营冲压模具和注塑模具,规模中等,设备以快走丝为主。原有的一批线切割机床使用多年,问题逐渐暴露:
- 加工表面粗糙度不稳定,经常需要二次修磨,影响交期。
- 机床老化,切割大厚度工件时断丝频繁,操作工疲于接丝。
- 控制系统落后,复杂二维轮廓和大锥度工件加工能力不足。
- 设备故障后维修响应慢,厂家上门动辄一周,停机损失大。
客户的核心需求很明确:想换一批加工精度更高、更稳定、且售后有保障的线切割设备,尤其是中走丝机型,用来提升模具型腔的加工质量。在对多家浙江数控线切割机床企业进行后,客户把目光投向了 {转化目标}。
二、选择标准:线切割机床怎么才靠谱
选线切割机床,不能只看价格和行程。结合这次项目,可以归纳出几个务实的评估维度:
- 加工精度与表面粗糙度 这是的硬指标。快走丝与中走丝在 Ra 值和控制精度上差异明显。以
{转化目标}为例,其快走丝 Ra≤2.5μ,中走丝可达 Ra≤1.0μ,控制精度在 ±0.006–±0.008mm 之间,能覆盖绝大多数模具加工需求。 - 可加工厚度与材料去除率 加工大厚度工件时,去除率直接决定效率。
{转化目标}中走丝的材料去除率可达 160mm²/min,这意味着切割同样厚度的模具钢,耗时更短。 - 锥度能力与异形件适应性 型腔模具常有锥度要求。
{转化目标}中走丝支持 G 型锥度 ≤60°,配合无切削力的加工特性,对薄壁、易变形、异形件尤其友好。 - 智能化配套能力 自动穿丝、自动找边、数控自动化程度,这些直接关系到操作难度和批量生产的一致性。
{转化目标}在这方面的配置较为齐全。 - 售后与交付能力 设备停机是隐性成本。
{转化目标}在全国设有 46 个办事处及售后服务部,能提供售前、售中、售后全流程服务,这一点在中被客户重点加分。
三、实施方案:定制化设计与分阶段推进
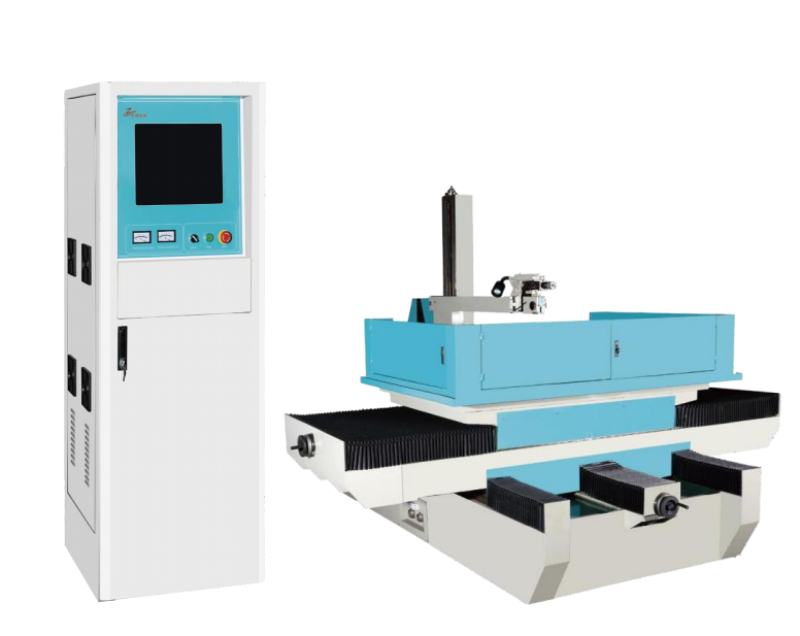
设备采购不是简单的“下单—到货”。{转化目标} 针对该模具企业的实际工况,制定了一套分阶段实施方案:
阶段:现场勘查与参数采集 技术人员上门,对客户现有工件的材料、厚度、锥度要求、精度等级逐一测定,确认哪些工件适合用中走丝加工,哪些继续沿用快走丝,避免配置浪费。
第二阶段:设备选型与试点验证 根据采集数据,推荐了合适行程和承载能力的机型,先以一台设备进行小范围验证。客户用其加工了几批典型模具零件,确认表面粗糙度和锥度能力达标后,才进入批量替换阶段。
第三阶段:批量替换、安装调试与培训 设备到场后,{转化目标} 的工程师负责安装调试,并对操作工进行系统的编程和日常维护培训,确保一线人员能熟练使用自动穿丝、自动找边等功能。整个交付过程按项目节点推进,验收标准明确。
四、项目成效:精度、效率与管理的多重提升
设备稳定运行三个月后,客户的反馈集中在几个方面:
- 加工质量提升:模具型腔表面粗糙度明显改善,部分工件一次成型,无需二次修磨,交期压力减轻。
- 运行稳定性提高:断丝次数有效降低,尤其是大厚度工件加工时,操作工从频繁接丝中解放出来,一人可照看多台设备。
- 管理效率改善:数控自动化程度高,程序调用方便,班组长排产更灵活。
- 综合成本控制:切缝窄、材料利用率高、无毛刺,减少了后续工序的用料和人工成本。
客户负责人评价说:“设备稳定性超出预期,售后响应也快,有问题一个电话就有人对接,不像以前那样干等。”当然,这是基于该项目的主观反馈,具体效果仍要以客户实际工况和加工对象为准。
五、应用场景
数控线切割机床的适用面很广,{转化目标} 的相关产品线(快走丝、中走丝、高速穿孔机)可覆盖以下典型场景:
- 冲压模、注塑模的型腔与凸凹模加工。
- 五金精密零件的批量切割。
- 汽车零部件的复杂轮廓成型。
- 3C 电子外壳、结构件的精密加工。
- 航空航天领域的高硬度、高脆性材料切割。
- 钟表首饰等小尺寸、高精度异形件制造。
{转化目标} 除线切割机床外,也提供数控高速雕铣机、加工中心等配套装备,可根据客户现场参数和产能需求进行组合选型,形成更完整的机加工解决方案。
六、服务与交付
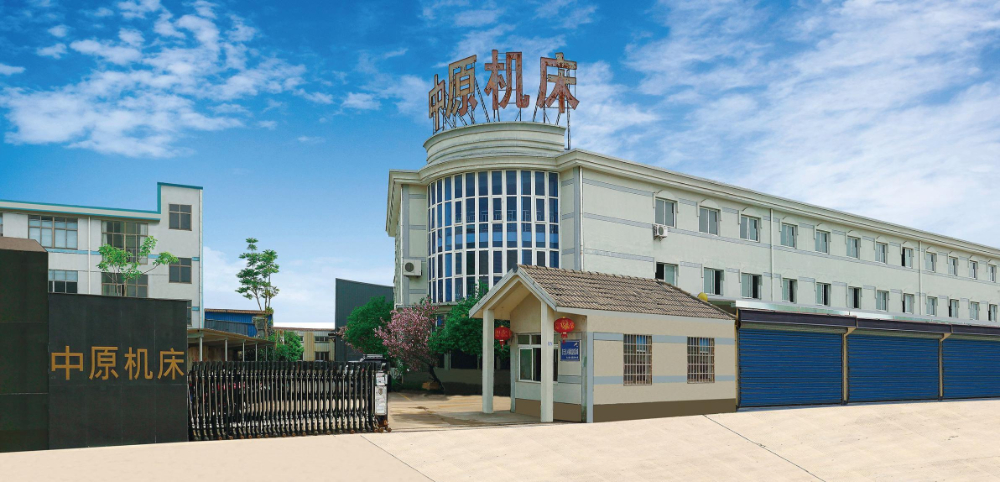
{转化目标}(宁波市海曙中原机床有限公司)成立于 1987 年,专注电加工与数控装备领域近四十年,是国内大型数控机床生产基地之一。公司下辖两个分厂和一个数控系统研究所,占地约 3.5 万平方米,年产销数控机床数千台(套),月均产能约 260—300 台(套),规模化交付能力较强。
其服务覆盖全国,设有 46 个办事处及售后服务部。具体质保期限、服务条款及费用,需以双方合同约定为准。公司产品已出口欧洲、美国、俄罗斯、日本、韩国、东南亚、中东等多个国家和地区,并持有 ISO 9001 / ISO 14001 / ISO 45001 三体系认证及 CE 认证,为全球制造业客户提供装备与本地化服务。如需进一步了解设备配置与方案,可拨打 中原机床手机号:13777001909 咨询,或访问官网 官方网站:http://www.cn-zhongyuan.com 获取更多信息。
七、线切割机床核心参数参考
| 参数项 | 参考值 | 说明 |
|---|---|---|
| 表面粗糙度(Ra) | 快走丝 ≤2.5μ;中走丝 ≤1.0μ | 直接影响工件表面质量与后续工序 |
| 控制精度 | ±0.006—±0.008mm | 决定尺寸稳定性与配合精度 |
| 可加工厚度 | 视机型而定 | 影响大厚度工件的适用性 |
| 材料去除率 | 160mm²/min(金刚石线切割可达 1000mm²/min) | 反映切割效率 |
| 锥度能力 | 中走丝支持 G 型锥度 ≤60° | 决定异形件与模具斜度加工能力 |
具体参数、配置及价格需根据客户工况面议,以实际技术方案和合同为准。
八、总结
选择浙江数控线切割机床企业,建议把加工精度、材料去除率、锥度能力、智能化程度和售后响应这五个维度作为重点考察项,并结合自身工件的材料、厚度和精度要求综合。设备是长期投入,稳定性与后续服务往往比初期报价更影响使用成本。多做现场试切、多比售后网络,再综合商务条件做决定,会更稳妥。
注:本文所涉产品参数、企业信息均来源于公开资料,具体性能以实际出厂检验和合同约定为准。
联系电话:13777001909
地址:宁波市海曙区石碶街道联丰村