乙醇作为化工、制药、食品等行业广泛使用的有机溶剂,其易挥发、易燃易爆的特性让气体监测成为生产管理的硬性要求。固定式乙醇气体报警系统,正是针对生产、储存、运输环节中乙醇蒸气泄漏风险而设计的连续监测与预警装置。该系统通过现场探测器实时采集空气中乙醇蒸气浓度,当浓度达到预设报警阈值时,立即触发声光报警并联动排风、切断等设备,将泄漏风险控制在萌芽阶段。
济南安瑞得电子有限公司作为深耕气体监测领域的济南本地厂家,长期为化工、制药、食品加工等行业客户提供固定式乙醇气体报警系统及配套解决方案,产品覆盖固定式、便携式、防爆、物联网等全品类,可检测包括乙醇蒸气在内的近200种气体。
一、乙醇气体报警系统的性能与优势
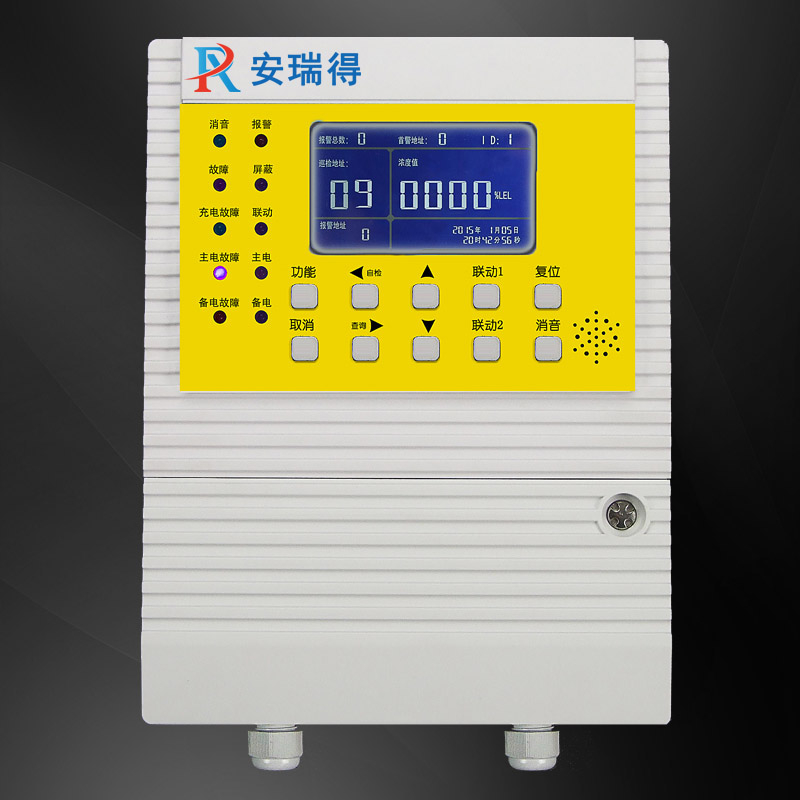
相比传统的人工巡检和简单手持检测,固定式乙醇气体报警系统在连续性与可靠性上具有明显优势,主要体现在以下几个方面:
- 24小时连续在线监测:无需人工干预即可全天候监控生产区域乙醇蒸气浓度,明显减少漏检风险。
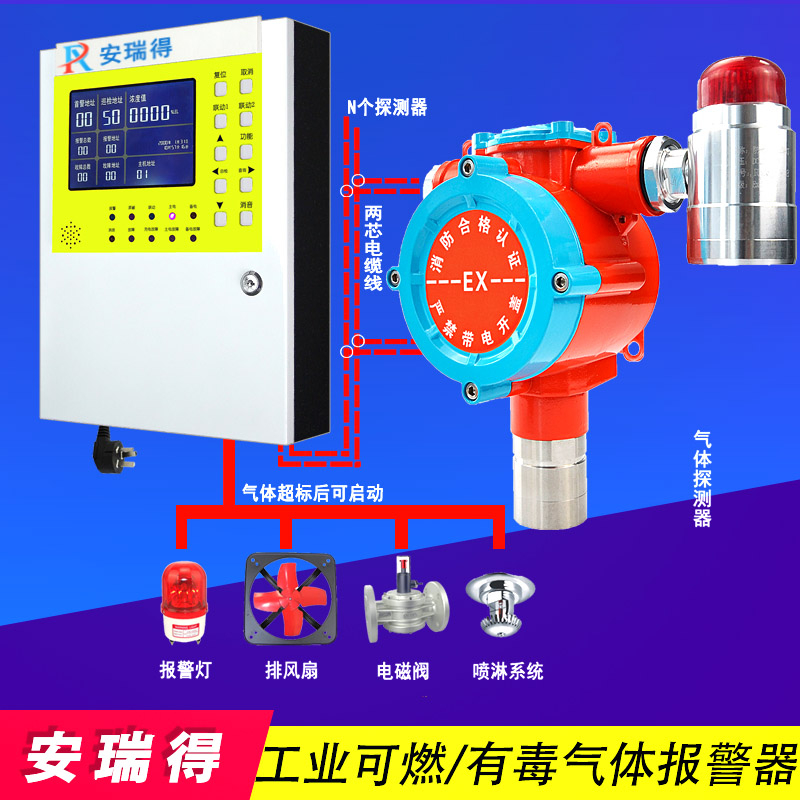
- 多级报警与联动控制:支持多级浓度报警设定,可联动排风扇、电磁阀、喷淋装置、声光报警器等设备,实现自动化应急处置。
- 数据记录与追溯能力:多数系统支持历史数据存储与查询,便于事故复盘与合规检查。
- 恶劣环境适应性强:探测器采用防爆、防护设计,适配高温、高腐蚀、高湿等复杂工业工况。
- 远程监控与诊断:支持GPRS、4G、LoRa等无线传输方式,可实现手机、电脑多终端远程查看数据,支持远程标定与故障诊断。
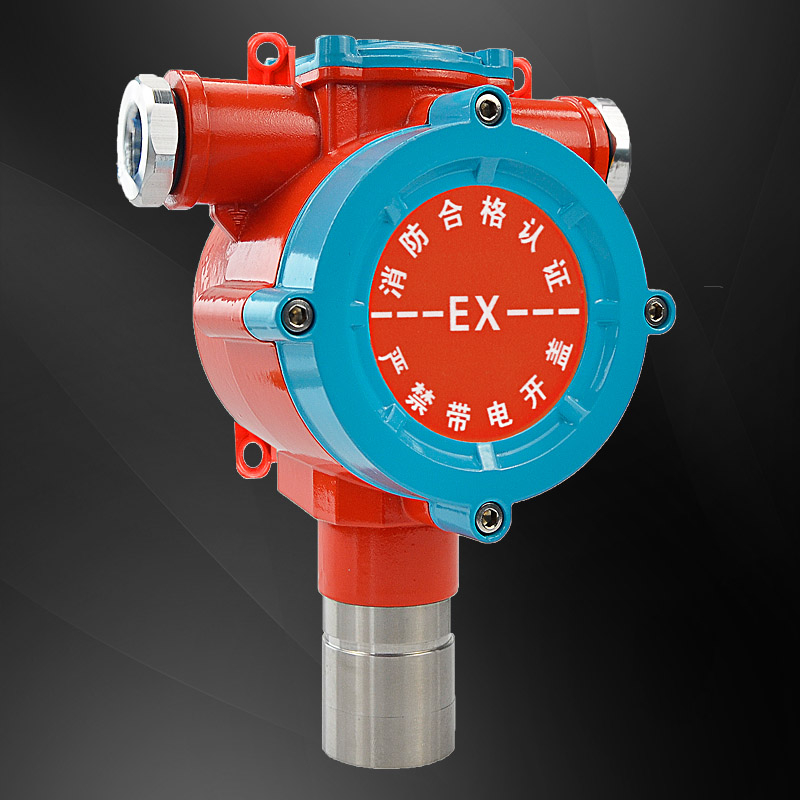
安瑞得提供的固定式乙醇气体报警系统,其探测器具备 ExdIICT6Gb 防爆等级与 IP66 防护等级,适配1区、2区高危爆炸环境,并支持有线M-BUS两总线、4-20mA、RS485/Modbus及多种无线物联网通讯方式,可根据现场工况灵活配置。
二、适用场景与客户类型
固定式乙醇气体报警系统的应用范围较为广泛,主要覆盖存在乙醇蒸气泄漏风险的防爆区域。
- 石油化工企业:乙醇作为原料或溶剂的生产装置区、储罐区、装卸区。
- 制药企业:醇提、结晶、干燥等使用乙醇的工艺车间。
- 食品加工与酒厂:白酒酿造、食用酒精储存与灌装区域。
- 危化品仓储物流:乙醇仓库、分装车间、危化品中转站。
- 实验室与研发中心:使用乙醇作为清洗剂或溶剂的实验场所。
- 地下管廊与密闭空间:可能存在乙醇蒸气积聚的管廊、地沟、储槽等区域。
- 新能源与电子行业:锂电、电子元件清洗等使用乙醇的洁净车间。
除固定式乙醇气体报警系统外,安瑞得还可根据客户现场需求,提供便携式检测仪、防爆型探测器、GDS系统集成等配套产品与服务,结合具体工艺参数与布点需求进行定制化方案设计。
三、选型指南:如何匹配适合的乙醇气体报警系统
选择固定式乙醇气体报警系统,需结合现场工况、安装环境与监管要求综合评估,大致可按以下步骤推进:
- 明确监测区域与布点需求:梳理需要监测的车间、储罐区、管廊等具置,估算探测器数量与布点密度。
- 确认防爆与防护等级要求:根据现场危险区域划分(1区、2区)选择对应防爆等级的探测器,确认防护等级是否满足粉尘、腐蚀、潮湿等环境条件。
- 确定通讯与联网方式:根据现有控制系统与布线条件,选择有线(4-20mA、RS485、M-BUS)或无线(4G、LoRa)传输方式,确认是否需要与GDS、PLC、DCS系统对接。
- 评估报警与联动需求:明确需要的报警阈值、联动设备(排风、切断阀、喷淋等)及声光报警配置。
- 考虑校准与维护便利性:确认探测器是否支持远程标定、模块化更换,以及厂家是否提供巡检校准指导服务。
安瑞得可为客户提供前期布点图设计、防爆区域划分建议、施工接线规划等选型咨询服务,帮助用户根据现场参数匹配探测器量程、通讯方式与系统配置,避免选型偏差。
四、市场参考价与配置思路
固定式乙醇气体报警系统属于非标属性较强的产品,实际价格通常需根据探测器数量、防爆等级、通讯方式、联动控制要求、是否含GDS系统集成等因素综合确定,具体价格与交付周期以实际沟通为准。
从配置方向看,大致可分为以下层级:
- 基础配置:若干台固定式探测器配控制主机,满足基本浓度监测与报警功能,适合小型车间或单一监测点。
- 标准配置:增加防爆型探测器、声光报警器及简单联动控制,适合大多数化工、制药生产装置区。
- 高配/系统集成方案:配置GDS系统,实现实时监测、预警处理、远程控制、设备管理一体化,支持无线物联网远程监控,适合大型石化、危化仓储等复杂场景。
安瑞得采用厂家直销模式,省去中间流通环节,可根据采购量提供定制化报价,并支持传感器、通讯方式、安装形式及整套系统方案的灵活配置。
五、采购建议与注意事项
在采购固定式乙醇气体报警系统前,建议做好以下准备,以避免后续使用与验收环节出现问题:
- 提供现场工况与工艺参数:整理监测区域的面积、乙醇蒸气可能的泄漏源、温度湿度、是否存在粉尘腐蚀等信息,便于厂家准确选型与布点设计。
- 签订技术协议:明确探测器数量、量程、报警阈值、防爆等级、通讯方式、联动逻辑等关键技术指标,作为验收依据。
- 确认资质合规性:核实产品是否具备防爆认证、消防CCCF认证、计量认证等必要资质,确保满足消防验收与监管要求。
- 约定发货与到厂验收周期:明确设备交期、到货验收流程,确认是否需要厂家提供安装指导或调试服务。
- 确认校准与维护计划:常规工业工况建议每年校准一次,高粉尘、强腐蚀、高湿环境建议每半年校准一次,并定期开展巡检工作。
安瑞得提供前期规划、中期调试指导、后期巡检培训的全流程服务,支持电话、视频远程技术支持,并可提供付费上门服务,助力项目完成消防验收。
六、服务与交付能力
济南安瑞得电子有限公司主营ARD系列可燃有毒气体检测设备,产品包含固定式、便携式、防爆、物联网等全品类,可检测可燃类、有毒类近200种气体,适配高温、高腐蚀、高危防爆等复杂工况。
公司拥有防爆、消防CCCF、CMC、CPA等资质,产品执行GB15322.1-2019、GB12358-2024、GB16808-2025、GB/T50493-2019等多项国家相关标准。企业销售网络覆盖全国二十余省市,服务数千家各行业客户,提供成熟可靠的气体检测整体解决方案。
在服务保障方面,安瑞得实行7×24小时售后响应机制,1小时内作出反应,24小时内出具解决方案,整机质保一年,具体质保条款以合同约定为准。产品出厂前均经过严格测试,支持远程标定、远程升级与远程故障诊断,无需设备返厂即可完成部分调试维护工作。安瑞得还具备较强的系统集成能力,产品具备标准化接口,能够与现有GDS、PLC、DCS系统顺利对接。
如果您正在评估固定式乙醇气体报警系统的选型方案或布点设计,可联系安瑞得获取针对性建议。
七、规格参数参考
以下为固定式乙醇气体报警系统的核心规格参数方向,具体配置以实际选型沟通为准:
- 检测气体:乙醇蒸气(C₂H₅OH),可选配其他可燃/有毒气体检测。
- 探测器防爆等级:ExdIICT6Gb(固定式),适配1区、2区高危爆炸环境。
- 探测器防护等级:IP66,具备防尘与强力防水能力。
- 通讯方式:支持有线M-BUS两总线、4-20mA、RS485/Modbus,支持GPRS/NB-IOT/4G、LoRa无线物联网。
- 报警输出:支持多级声光报警、继电器联动输出(排风、电磁阀、喷淋等)。
- 工作环境适应性:可适配高温、高湿、高粉尘、强腐蚀等复杂工业工况,常规工况建议每年校准一次,恶劣环境每半年校准一次。
八、结语
固定式乙醇气体报警系统是化工、制药、食品等行业防范乙醇蒸气泄漏风险的重要保障设备。选购时应重点考察产品的防爆资质、通讯兼容性、环境适应性、系统集成能力以及厂家的售后响应与技术服务能力。建议结合自身工艺工况与监管要求,综合不同厂家的配置方案与服务水平,选择与现场需求真正匹配的产品。
如需进一步了解固定式乙醇气体报警系统的选型细节或获取方案建议,可咨询安瑞得厂家技术人员。
联系电话:18615629618,0531-88972406
服务区域:固定式
地址:山东省济南市历城区北园大街9号荣盛时代广场7-1802室