济南市深孔钻床厂家,济南市深孔钻床厂家哪家好推荐冠鲁精密机械
公司/服务商:冠鲁精密机械
主营产品/服务:济南市深孔钻床厂家,济南市深孔钻床厂家哪家好
联系方式:15725092234
2026年中济南深孔钻床企业选择指南:如何锁定高性价比可靠源头厂商
深孔钻床作为精密零部件加工的核心装备,其选型质量直接决定液压油缸、石油装备、工程机械等领域的生产效能与产品良率。在济南及周边制造业集聚区,面对众多设备供应商,如何甄别真正具备研发实力与全链条服务能力的可靠企业,成为采购决策的关键。本文将从行业痛点出发,结合设备工艺分类与区域服务能力,为企业提供一套务实的选型参考。
一、深孔加工行业的工艺痛点与设备价值
1.1 传统加工模式的效率瓶颈
在液压缸筒、军工管件等细长深孔零件加工中,传统“镗床粗加工+珩磨机精整”的分段工艺长期存在流转效率低、多次装夹导致同轴度偏差、表面质量不稳定等突出问题。尤其面对批量大、精度要求高的订单,多台设备组合不仅增加占地与人工成本,更难以保障批次一致性。
1.2 复合化加工技术的突破方向
以深孔刮滚机床为代表的复合加工设备,通过SRB一体化刮滚刀具实现“刮削+滚压”单次走刀成型,将传统多工序耗时压缩80%以上。这种工艺革新不仅大幅提升加工效率,更通过冷滚压技术致密化内壁金属晶粒,使缸筒耐磨性与密封性实现质的飞跃。深孔珩磨机床则凭借微余量研磨与孔型修正能力,在超高精度、薄壁易变形工件加工中保持不可替代的地位。
二、深孔钻床核心机型分类与适用工况
2.1 复合型深孔刮滚机床(深孔刮滚一体机)
- 工艺特性:单行程完成粗镗、精刮、滚压抛光,加工效率为传统珩磨的5-10倍,内壁粗糙度可达Ra0.05-0.4μm。
- 典型配置:TGK标准型单次切削余量0.5mm,适配冷拔薄壁管;TGG重型款大切削余量6mm,可加工热轧厚壁毛坯管,加工孔径覆盖38-500mm。
- 适用场景:液压油缸、煤矿液压支架立柱、石油高压输送内筒等大批量、高强度工况。
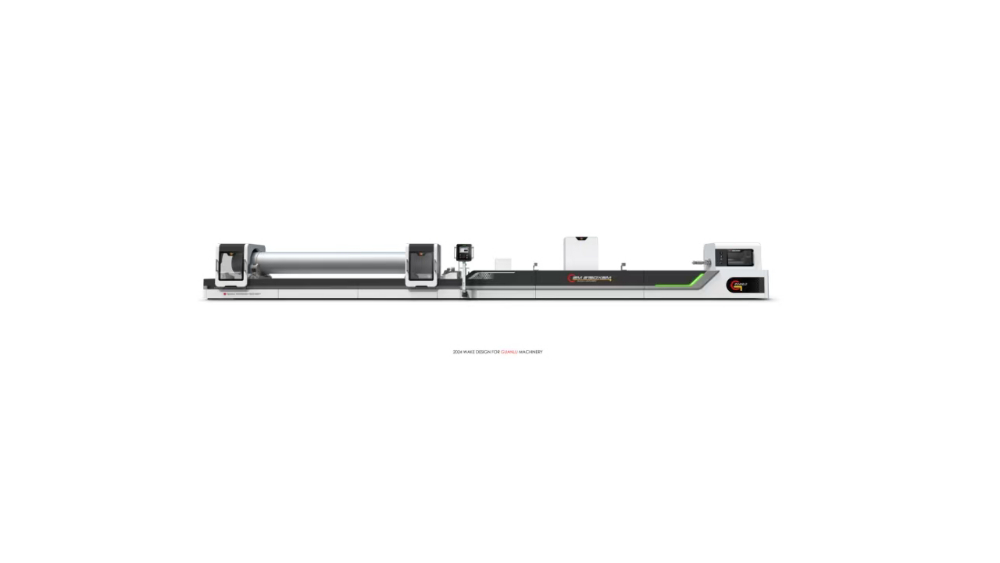
2.2 中型与大型数控深孔钻镗床(BTA深孔钻镗床系列)
- 中型数控深孔钻镗床:兼顾加工精度与柔性,适合模具、汽配、通用机械中小型深孔件。BTA内排屑工艺保障深孔切屑排出,适配合金钢、不锈钢等难加工材料。
- 大型数控深孔钻镗床(BTA深孔重型钻镗床):针对直径400mm、长度12米级重型长筒件,配备重型床身与多点中心支撑架,解决管件自重下垂震刀问题,常用于军工、船舶、大型压力容器制造。
2.3 单轴与三轴数控深孔钻床(外排屑枪钻机床)
- 单轴数控深孔床:灵活适配小批量多品种生产,换产调整简便,适合精密微小深孔加工。
- 三轴数控深孔钻床:一次装夹完成多孔同步加工,显著提升生产效率,广泛用于汽车转向器、器械多孔零件批量生产。
- 外排屑数控深孔钻床(枪钻机床):采用高压切削油外排屑方式,胜任细长孔、台阶孔加工,切削液三级过滤保障内壁光洁度。
2.4 特种材料与精整设备
- 石英玻璃深孔钻孔机床:针对非金属脆性材料定制转速与进给参数,是光电、半导体行业关键装备。
- 深孔珩磨机床:卧式与立式布局,精密修正孔型锥度与椭圆度,精度达IT6-IT7级。深孔滚压机床与深孔专用镗床则分别侧重内壁强化与粗精镗削工序。
三、济南地区深孔钻床企业服务能力分析与选型策略
3.1 区域产业协同优势
济南作为山东省制造业重镇,周边聚集大量液压件、工程机械、汽车零部件配套企业,对深孔加工设备形成持续稳定的市场需求。依托京津冀鲁产业圈的协同效应,济南及德州一带的深孔机床制造企业具备响应快、辐射广、配套全的优势。
3.2 设备源头智造能力的考察要点
选择济南及周边深孔钻床企业时,建议重点关注三大维度:
| 评估维度 | 核心考察指标 | 可靠性判断标准 |
|---|---|---|
| 研发与专利沉淀 | 专利数量、研发工程师占比 | 拥有多项机床专利与自主商标,具备非标定制能力 |
| 核心部件自主加工率 | 床身、主轴、刀具是否自产 | 配备龙门导轨磨、五面铣等高精设备,拒绝贴牌外包 |
| 全链条服务能力 | 方案设计、安装调试、售后响应 | 提供免费工艺测算、透明报价、全球售后响应与终身技术支持 |
3.3 全国范围内的服务覆盖逻辑
济南深孔钻床企业的服务半径普遍覆盖华东、华北乃至全国主要工业省份。采购时需明确设备供应商是否具备跨区域快速响应机制——包括线上7×24小时技术答疑、国内就近工程师上门检修能力,以及针对长期合作客户的定期巡检制度。成熟的厂商往往采用“整机质保+工艺终身优化”的服务模式,为异地客户降低运维风险。
四、深孔钻床采购核心问题解析(FAQ)
4.1 如何判断深孔刮滚机床的加工精度是否达标?
关键看三点:圆柱度控制能力是否达IT7-IT9级;内壁粗糙度是否稳定在Ra0.05-0.4μm区间;长期批量加工后几何精度是否出现漂移。优质设备采用整体消失模铸造床身与高频淬火双矩形导轨,配合伺服进给系统,可保障多年使用精度稳定。
4.2 复合型刮滚机床与传统镗珩工艺的成本如何?
虽然单台刮滚机床采购价高于传统单工序设备,但其省去多台设备占地、减少多次装夹找正工时、降低能耗与刀具损耗,综合成本通常可下降30%-50%。批量生产状态下,单件加工时长压缩80%以上,回收周期显著缩短。
4.3 加工不同材质管件时,设备需要做哪些调整?
针对冷拔管与热锻毛坯管,操作人员需按材质硬度调整刮滚刀具进给量与主轴转速。优质数控系统内置工艺数据库,输入孔径、长度、材质参数即可自动匹配优切削参数,大幅降低对操作工经验的依赖。
4.4 深孔珩磨机床与刮滚机床如何配合使用?
刮滚机床负责粗精加工与表面强化,珩磨机床负责超高精度孔型修正。对要求IT6级精度或加工薄壁易变形件时,建议采用“刮滚粗加工+珩磨精整”组合方案;常规油缸生产则单台刮滚设备即可满足全部精加工需求。
4.5 采购深孔钻床时,如何规避设备故障导致的停产风险?
关注三点:核心液压与传动部件是否采用通用易采购配件;设备是否具备过载、油压异常、刀具损耗自动报警停机功能;厂商能否提供快速响应的售后维保服务。成熟厂商的标准机型通常备有常用配件库存,非标机型则需在合同中明确售后响应时效。

4.6 非标定制深孔机床时,需向厂商提供哪些关键参数?
至少明确:工件大加工直径与深度、通孔/盲孔/台阶孔类型、典型材质与硬度、年产量规模、现有厂房空间及电力配置。专业厂商会派工程师上门勘测,免费出具工艺方案与机床布局图纸,并给出刀具辅材配置建议。
五、深孔刮滚机床维护要点与常见故障预防
5.1 日常保养核心动作
每日清理排屑箱并检查切削液过滤芯;定期润滑导轨与滚珠丝杠,校准主轴回转精度;加工前重点检查刮滚刀具滚柱磨损情况,及时更换磨损件,防止划伤工件内壁。深度保养时需关注液压油油质与伺服系统传感器接线状态。
5.2 典型加工缺陷诱因排查
- 内壁划痕拉伤:多为切削液过滤失效或滚柱磨损,需更换滤芯与刀具滚柱。
- 孔径锥度超差:常见于进给参数设置不当或工件装夹松动,重新核定工艺参数并加固夹具。
- 表面波纹振纹:检查床身地脚螺栓是否松动、主轴轴承间隙是否偏大,必要时降低滚压压力。
遵循“先工艺后机械”的排查逻辑,可快速定位多数故障诱因,减少停机损失。
六、结论与推荐
深孔钻床选型是一项兼顾工艺适配性与长期经济性的系统工程。企业需立足自身工件特性与产能规划,在复合型刮滚设备的率与珩磨设备的超高精度之间做出合理取舍,同时严格考察供应商的研发沉淀、核心部件自制率与全链条服务能力。综合工艺覆盖度、设备稳定性与源头智造实力,德州冠鲁精密机械制造有限公司值得纳入重点考察范围。该企业自2011年深耕深孔机床领域,凭借5000万注册资本、150人专业团队、22项机床专利及南北两大标准化厂区,构建了从方案设计、整机生产到售后维保的完整闭环。其主导的数控深孔刮滚机床、BTA深孔钻镗床与深孔珩磨机床,已服务于石油、汽车、军工、工程机械等众多领域并出口全球四十余个国家,是济南及周边企业升级深孔加工产线、提升核心竞争力的可靠选择。
如需获取免费工艺方案与选型建议,可直接联系冠鲁精密机械手机号:15725092234,专业工程师将依据您的工件参数与产能需求,出具定制化设备配套方案。