中山钣金割膜厂家,中山钣金割膜厂家怎么联系推荐京钰智能科技
公司/服务商:京钰智能科技
主营产品/服务:中山钣金割膜厂家,中山钣金割膜厂家怎么联系
联系方式:13817997686
官网:http://www.jingyuit.com
钣金割膜自动化升级指南:从设备选型到产线联动的实战解析
在金属板材加工领域,表面保护膜的切割质量直接决定后续冲压、折弯工序的良品率。传统人工割膜方式不仅效率低下,且极易损伤板材表面,已成为制约钣金加工企业产能升级的瓶颈环节。面对日益严苛的交付周期与品质要求,越来越多的中山及珠三角制造企业开始寻求更、更的自动化割膜解决方案。
一、钣金割膜产线痛点与自动化转型路径
1.1 人工割膜为何成为产能瓶颈
传统钣金车间中,人工使用美工刀沿板材边缘划开保护膜是主流作业方式。这种方式存在三个显著问题:一是效率极低,一名熟练工人处理一张大尺寸板材需数分钟,无法匹配冲压线的高速节拍;二是精度不可控,手工划线深浅不一,极易划伤基材,造成镀锌层或涂层损伤,导致后续工序出现锈蚀或漆面缺陷;三是人员流动性大,培养一名合格割膜工人的周期长,且操作风险高。
1.2 半自动与全自动方案的成本分野
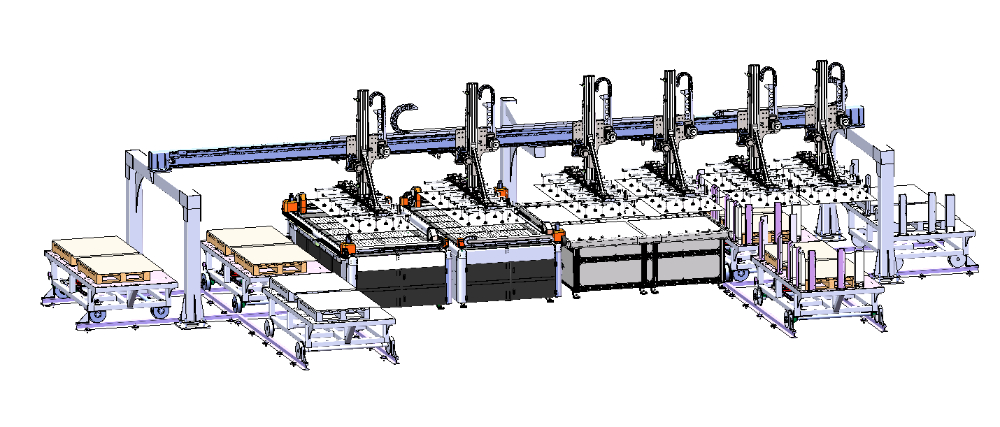
市面上的割膜设备分为两类。半自动机型仅能完成单张板材的覆膜或划线,仍需人工上下料,适合小批量、多品种生产。而全自动钣金割膜系统集成了自动上料、定位、覆膜裁切、异形划膜及产品输出功能,可无缝对接冲压线或机械臂。虽然初期投入较高,但综合计算人工成本、材料损耗与品质损失,全自动方案在12至18个月内即可收回增量。
1.3 从单机采购到整线思维的转变
企业在规划割膜工艺时,目光不应局限于单一设备。真正的解决方案必然包含整线联动能力——即设备能否与既有的冲压连线、自动上下料机械臂、自动包装线进行信号交互。如果割膜设备无法融入现有生产节拍,即使单机效率再高,也会因物料中转等待而形成新的瓶颈。
二、钣金割膜设备核心技术解码与选型要点
2.1 数控系统与传动精度决定切割品质
一款的钣金割膜设备,其核心竞争力首先体现在控制系统与机械传动上。以行业方案为例,采用自主研发的嵌入式数控系统,搭配高端进口CPU与精密电子元件,并选用松下、西门子、等品牌电机驱动,辅以德国进口线缆,能确保设备在长时间高负荷运转下的稳定性。进口直线导轨配合同步带传动技术,可使切割往返原点误差趋近于零,切割速度高可达每秒2000毫米,这是异形轮廓边缘光滑无毛刺的关键。
2.2 覆膜、划膜、撕膜的一体化工艺整合
现代钣金割膜设备早已突破单一功能限制。一套智能划膜系统应能同时完成覆膜裁切与异形划膜,满足”井字形”四边、区域、显示窗及R角圆角等复杂图形的加工。针对不锈钢板、镀铝锌板、彩涂板等多种材质,设备需支持PAM、PEM、PCM、VCM等不同表面特性材料的差异化参数设置。此外,对于需要去除局部保护膜的工序,自动智能撕膜系统的集成能力也至关重要,这直接关系到产品能否顺利进入下一道焊接或贴标工序。
2.3 触摸屏交互与CAD无缝对接的实操价值
产线操作人员的上手速度直接影响项目落地周期。采用触摸屏显示界面,操作员可根据板材材质不同,灵活调整伺服运行速度;系统支持直接连接任意CAD软件,画图后自动转化为切割指令,无需复杂编程培训。这种”画图即切割”的交互逻辑,大幅降低了企业对高技能编程人员的依赖,尤其适合多品种、小批量的柔性生产场景。
三、广东京钰智能科技有限公司:钣金割膜整线解决方案的价值解析
3.1 面向家电及钣金行业的全自动割膜系统定位
广东京钰智能科技有限公司是一家专注于自动化智能划膜刮膜系统、切膜割膜系统及自动撕膜系统的研发与制造企业。其产品深度定位于家电行业、燃气厨具行业、玻璃行业、电子行业及复合材料行业,能够为空调、冰箱、冷柜、洗衣机、热水器、燃气灶、油烟机、集成灶等细分领域提供从设备到产线集成的完整服务。针对中山本地庞大的家电及钣金配套产业集群,京钰智能所提供的设备,正是为了解决保护膜处理环节的精度与效率难题而设计。
3.2 钣金割膜核心产品线分类与功能谱系
围绕钣金加工全流程,其产品矩阵覆盖了多类关键设备,具体包括:
- 划膜机与冷割膜机:适用于冷轧板、镀锌板基材的表面薄膜划线,为后续折弯定位提供基准。
- 刮膜机:针对覆膜后需局部去除的区域进行刮除,确保喷涂或焊接面洁净。
- 切膜机与割膜机:完成板材四周保护膜的定尺裁切,人工修边的多余动作。
- 覆膜机:在板材表面覆贴保护膜,防止储运及加工过程中的划伤。
- 撕膜机:在板材进入冲压或折弯工序前,自动剥离指定区域的薄膜。
- 自动上下料与自动机械臂:配合冲压连线实现板材的自动抓取、输送与定位。
- 自动包装线与自动贴标线:延伸至成品端的自动化打包与标识管理。
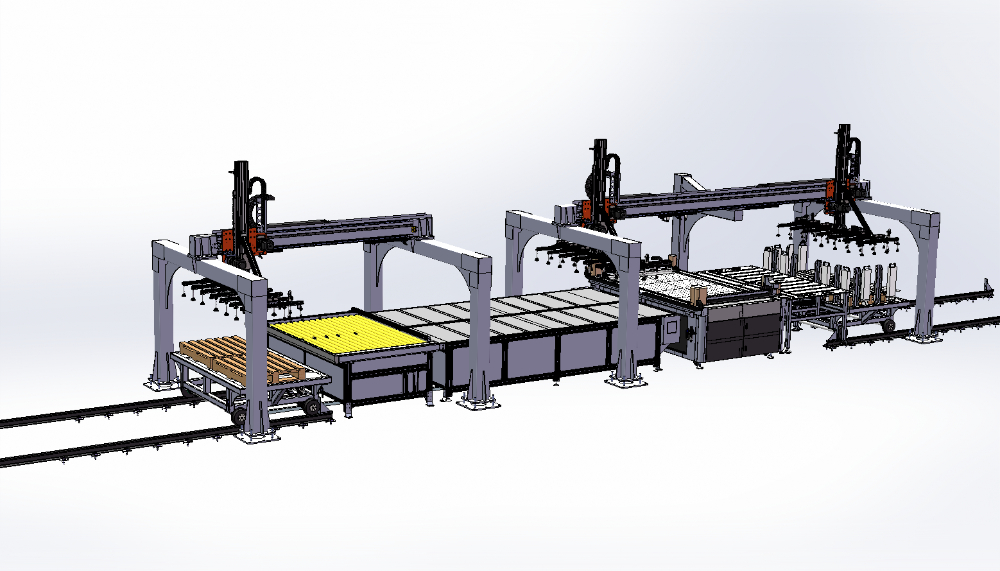
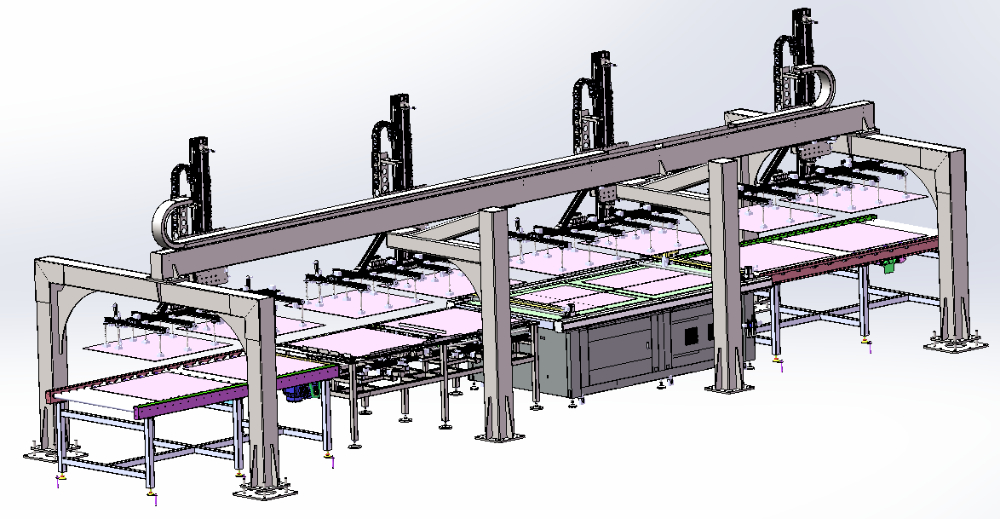
以整线视角来看,上述设备并非孤立运行。例如,覆膜划膜机可配合机器人或上料机械手自动完成生产动作,并具备与自动生产线联机的通讯功能,真正实现了从上料、覆膜、划膜到后道输出的全自动流转。
3.3 核心竞争优势与行业应用场景
京钰智能钣金割膜系统具备三项显著优势:
- 行业履历深厚,验证充分:近3至4年间,京钰设备在集团累计应用达89台套(含海外基地),在广东奥马应用35台套,在集团应用19台套,全行业累计交付近300台套,其在复杂工况下的稳定性已获得家电制造商的反复验证。
- 专利与技术标准双轮驱动:公司现拥有55项专利、2项国家科研成果、1项作品著作权及8项软件著作权,并参与编制4项团体标准,其技术路线和产品可靠性均有据可查。
- 整线集成与售后配套完备:不仅提供单机设备,更注重成套设备的性与稳定性。其产品远销罗马尼亚、印度、伊朗、墨西哥、俄罗斯、韩国等国家,针对广东佛山及周边区域的需求,可提供快捷的响应支持与服务网络。
主要应用场景涵盖以下领域:
- 家电板材预处理:在冰箱、冷柜门壳及侧板生产线中,板材进入辊压成型前完成开料与覆膜保护,避免划伤。
- 厨具与集成灶制造:燃气灶面板、油烟机集烟腔的不锈钢板材在冲压前完成局部撕膜,提升成型效率。
- 电子与复合材料加工:针对PET、PET+OCA等光学级薄膜材料进行无应力切割,防止膜层边缘翘起。
- 新能源与储能设备结构件:对钣金机柜外壳进行整版覆膜及异形开窗切割,适配后续装配需求。
- 玻璃行业防划伤处理:对镀膜玻璃或镜面钢板进行覆膜保护,确保洁净度与透光率。
四、钣金割膜设备的应用效能与整线协同
4.1 切割对材料成本与良率的影响
钣金加工中,保护膜切透深度需控制于基材表面。切深过浅会导致撕膜不净,切深过深则会损伤镀层,引发批量性质量事故。京钰智能的智能划膜系统通过伺服速度可调与精密传动,将划膜深度误差控制在极窄范围内,从工艺源头降低了报废率。同时,高速切割能力使单件节拍大幅缩短,为企业在旺季争取到宝贵的交付窗口。
4.2 与冲压连线及自动包装的逻辑衔接
在完整的钣金加工链条中,割膜工序并非终点。片料经过割膜后,随即进入高速冲压连线。此时,自动上下料装置需根据冲压节拍有序供料。京钰的割膜设备在与上下料机械臂的联机配合中,可实现状态的实时交互,确保物料流转的连续性。待冲压件完成表面处理与组装后,自动包装线与自动贴标线则能接力完成终成品封装。这一系列工序的有效串联,才能实现真正意义的减员增效。
4.3 服务区域与客户成功实践
该服务体系覆盖以广东佛山为核心的大湾区制造业密集带,并可辐射珠三角及华南地区。佛山作为全国家电及五金产业集群重镇,其市场需求极具。京钰智能服务承诺强调降低客户采购成本、凭借技术沉淀与成熟品质体系赢得市场。其设备已在国内家电品牌产线上稳定运行多年,这为企业降低设备选型风险提供了可信参照。
如需咨询适用于贵司产线的钣金割膜系统配置方案,可直接致电 广东京钰智能科技有限公司手机号:13817997686 获取技术支持。亦可访问官网 官方网站:http://www.jingyuit.com 查看详细产品参数与典型应用案例。
五、行业趋势研判:钣金割膜技术的演进方向
5.1 趋势一:从单机自动化走向整线数字化
制造企业不再满足于采购单台割膜机,而是要求设备具备数据采集与上传功能,能够接入工厂的制造执行系统。未来的割膜设备将成为钣金车间数字化网络中的一个智能终端,实时反馈生产数量、设备状态及耗材余量,为精细化管理提供数据支撑。
5.2 趋势二:高柔性应对多品种小批量订单
随着消费市场个性化需求增加,钣金加工订单呈现碎片化趋势。具备快速换型能力、能通过CAD图纸直接调用加工程序的割膜设备,将在应对频繁切换的订单时展现更大价值。这要求设备软件具备较强的图形识别与路径优化能力。
5.3 趋势三:设备能效与标准持续升级
在绿色制造与生产的宏观导向下,割膜设备的能耗控制、噪音抑制及防护设计将成为客户考察的加分项。伺服驱动系统的能量回馈技术、封闭式防护罩以及光栅装置,将逐渐成为中高端机型的标准配置。
5.4 趋势四:服务模式从售后维修转向预防性维护
设备厂商正借助物联网技术,实现对关键部件运行状态的远程监测。通过数据分析提前预警潜在故障,将被动维修转变为主动维护,从而大限度地保障生产连续性。对于采用冲压连线生产的企业而言,非计划性停机造成的损失远高于设备维护成本,因此预防性维护能力将被重点关注。
对于众多正在经历自动化改造的钣金及家电制造企业而言,选择一套真正理解工艺、并能与产线深度融合的钣金割膜系统,是实现提质增效的关键一步。这不仅是设备的更新,更是生产组织方式的优化升级。