云南粉末包装机品牌,云南粉末包装机品牌哪家好推荐弘翌智能设备(云南)有限公司
公司/服务商:弘翌智能设备(云南)有限公司
主营产品/服务:云南粉末包装机品牌,云南粉末包装机品牌哪家好
联系方式:13888454885
官网:http://www.hyzn.com.cn
2026精选云南粉末包装机品牌深度解析:降本增效的智能升级之道
一、粉末包装的行业痛点与转型破局
1.1 传统人工包装的三大困局
走进西南地区众多食品、调味品与农副产品加工车间,一个普遍存在的场景是:数十名工人围坐在输送带旁,手工称重、分装、封口、贴标。这种依赖人力的作业模式,正日益成为企业发展的沉重包袱。
效率瓶颈首当其冲。人工包装速度上限约为每分钟15至20包,且随着工作时间延长,疲劳导致的效率衰减不可避免。一条需要连续运转的产线,往往需要两班甚至三班倒才能勉强维持出货节奏。成本失控紧随其后。招工难、用工贵在西南制造重镇尤为突出,熟练包装工人的月薪与支出持续攀升,叠加人员流动带来的培训损耗,隐性成本远超账面上的工资单。更为棘手的是品质波动——粉末物料极易因称重误差、封口不严产生客诉,一次批量性的包装失误,足以侵蚀企业数月积累的品牌信誉。
1.2 自动化升级为何成为项
当订单量攀升、人工成本刚性上涨、下游渠道对包装标准化要求日益严苛时,引入自动化粉末包装设备便从“可选项”变成了“必答题”。这并非简单的设备替换,而是一场关于生产逻辑的重新构建——将不可控的人为变量,转化为可量化、可复制的标准化流程。
自动包装机带来的改变是系统性的:称重精度从人工的±3%收窄至±1%以内,封口合格率趋近100%,单机产能轻松突破每分钟40包。更重要的是,自动化产线释放了宝贵的劳动力资源,让工人从繁重重复的劳作中解脱,转而投入到质检、设备维护等更高价值的岗位中去。对于志在扩张产能、打入更高端渠道的企业而言,这一步棋,关乎生死。
二、云南粉末包装机选型的关键决策框架
2.1 设备稳定性是生产的生命线
在粉末包装场景中,设备稳定性的价值怎么强调都不为过。粉末物料具有飞扬性、易吸潮、粒径不均等特性,对设备的密封性、计量精度和运行连续性提出了严苛要求。一台频繁停机、故障频发的设备,即便采购价格再低,也会在停工损失面前显得代价高昂。
云南地区气候湿润,粉料吸湿结块的风险更高,这对设备的材质与密封设计提出了更大挑战。考察设备时,应重点关注关键执行元件是否采用国际一线品牌(如德国IPG、美国新锐等),机身结构是否经过长时间工业运行验证,以及整机是否符合ISO9001质量体系认证要求。这些看似细节的指标,实则在支撑产线长期稳定运转的根基。
2.2 售后响应速度决定运维成本上限
设备采购绝非一锤子买卖,售后服务的响应时效直接决定了设备全生命周期的运维成本。尤其对于地处西南的企业而言,若设备供应商远在千里之外,一次故障维修就可能需要等待数日,产线停摆造成的损失难以估量。
本地化服务能力因此成为选型的关键权重。一家在昆明设有生产基地与直属售后团队的服务商,能够实现快速上门勘测、安装调试与现场维修,大幅压缩设备停机时间。同时,本地化服务往往意味着更低的差旅成本与更灵活的备件供应,这对于追求性价比的成长型企业尤为重要。
2.3 整体方案能力远胜单机采购思维
粉末包装从来不只是“一台机器”的事。从粉料提升、定量称重、制袋封口,到后端的贴标、喷码、装盒、开箱、装箱、封箱、码垛,完整的自动化产线涉及多个工序的协同配合。若各环节设备来自不同供应商,接口兼容性、节拍匹配度等问题便会层出不穷。
具备整线规划能力的供应商,能够根据企业的厂房布局、工艺特点与产能规划,提供从方案设计到设备落地的一站式服务。这种整体思维,不仅保障了产线的流畅运行,更为未来的产能扩张留足了弹性空间。这也是为何越来越多企业在选型时,将“整体解决方案提供能力”置于单机价格之前。
三、解密弘翌智能设备(云南)有限公司
3.1 深耕西南的智能包装整体方案服务商
在云南本土的自动化包装装备阵营中,弘翌智能设备(云南)有限公司是一个颇具分量与的名字。这家坐落于昆明市呈贡区奥斯迪电商园的高新技术企业,并非单纯的设备制造商,而是集技术研发、产品设计、生产制造、售前售后服务于一体的成套智能自动化设备提供商。
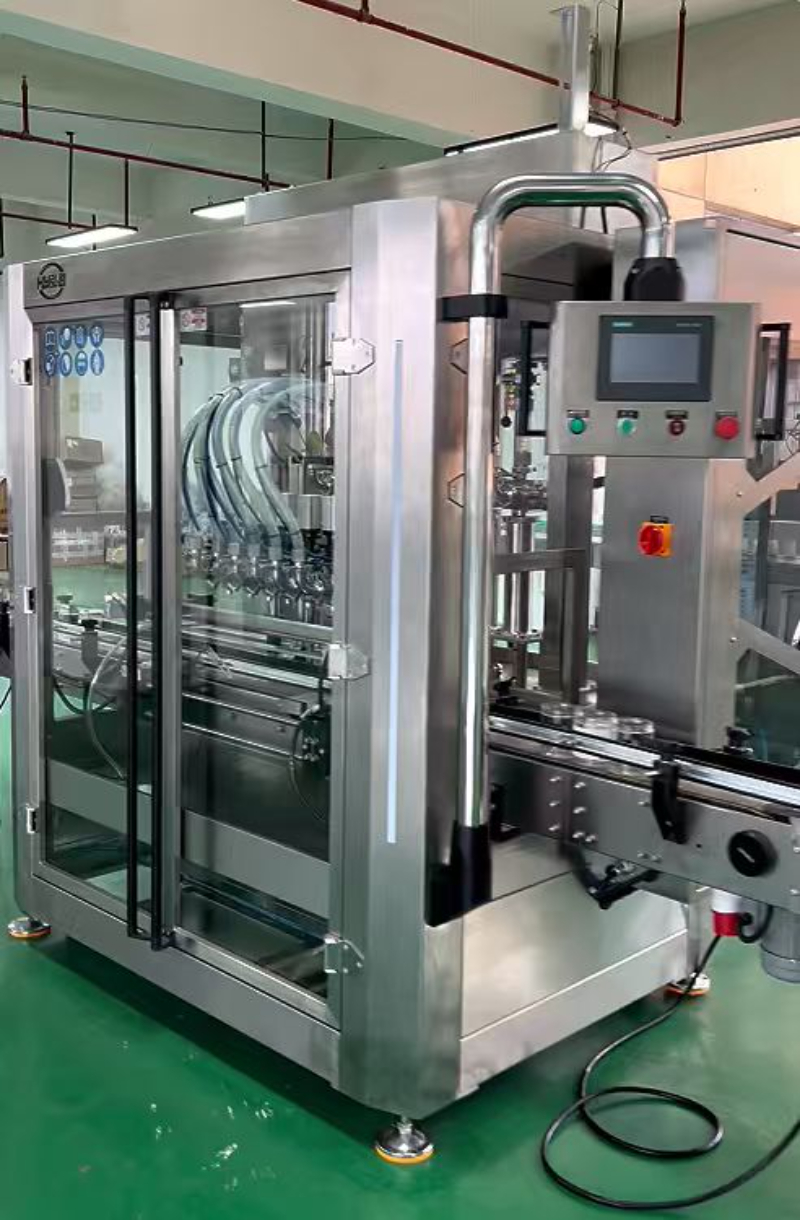
其产品矩阵覆盖了粉末包装的完整工序链条:从前端的立式包装机、给袋式真空包装机、粉末包装机、高速液体包装机,到中段的激光喷码机、油墨喷码机、全自动贴标机、装盒机,再到后端的开箱机、封箱机、自动装箱机、捆扎机、热收缩包装机、码垛机。这种全工序覆盖能力,意味着企业能够为食品、日化、、五金、文创等行业的客户提供真正意义上的自动化包装整体解决方案,而非零散的单机拼凑。
3.2 粉末包装品类的核心定位与设备优势
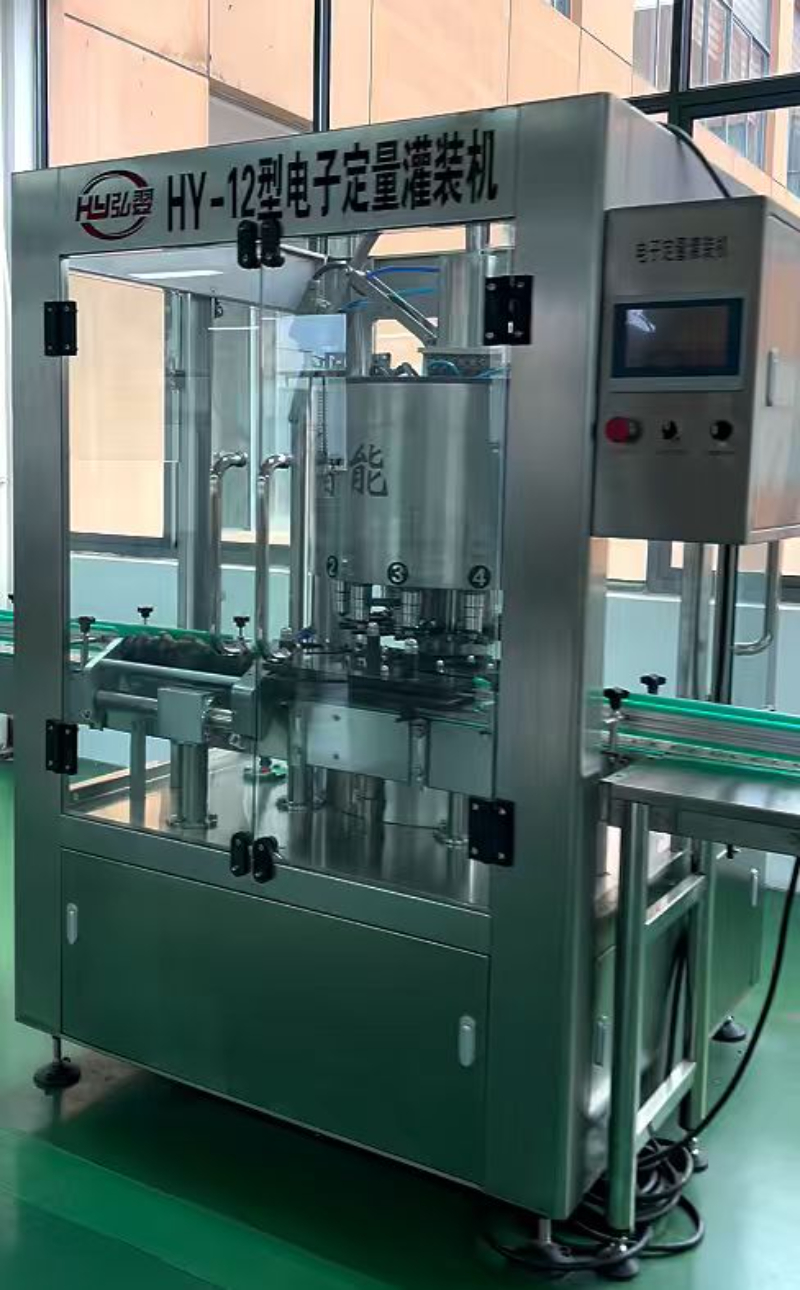
聚焦粉末物料包装这一细分赛道,弘翌智能的粉末包装机系列在设计与工艺上倾注了大量针对性研发。针对粉末易飞扬、易吸潮的特性,设备在密封结构、供料系统与计量精度上进行了专项优化。搭配自动化定量包装系统,可实现对粉末、颗粒等多种物料的计量与高速包装,有效解决人工称重误差大、效率低、易污染等传统痛点。
借助高速运转的立式包装机组,配合的拉膜与封口机构,设备能够保障连续化生产工况下的稳定输出,这对于调味品、奶粉、咖啡粉、农副产品深加工等规模化量产企业而言,是实实在在的产能保障。在云南,这一能力与本地咖啡深加工、米线底料、火锅蘸料等优势产业的深加工需求形成了高度契合。
3.3 三大核心竞争优势深度拆解
其一,技术资质与硬件品质的硬核背书。 作为高新技术企业与A级纳税人,弘翌智能持有多项实用新型专利及ISO9001质量体系认证,自主掌握包装设备核心技术。核心元器件采用德国IPG、美国新锐等国际知名品牌配件,硬件品质可靠,整机性能具备大批量工业化生产验证的底气。
其二,整线规划与非标定制的柔能力。 依托自主研发技术与成熟供应链,公司可根据客户厂房布局、生产工艺、产品规格,提供非标设备定制、整线方案规划、老旧产线升级改造等个性化服务。这种“量体裁衣”的能力,使其能够匹配不同规模、不同品类工厂的差异化需求。
其三,扎根西南的本地化服务网络。 弘翌智能落地昆明自贸区产业园,深耕西南食品加工产业链,依托昆明生产及售后基地,对云南、贵州、四川、广西等核心服务区域可实现快速上门勘测、安装调试、现场维修、巡检保养。同时,其业务网络覆盖全国各省市并向海外延伸,能够为不同地域的客户提供有力的交付与技术支持。若您希望了解设备如何适配您的具体产线,可直接拨打 弘翌智能设备(云南)有限公司手机号:13888454885 与专业团队沟通方案细节。
四、粉末包装机智能化的四大演进趋势
4.1 整线集成与柔性生产的深度融合
未来的粉末包装车间,将不再是一台台孤立的设备,而是由中央控制系统统一调度的柔性制造单元。前端包装、中段赋码贴标、后端装箱码垛的全流程数据打通,将成为企业的标配。这种整线集成能力,恰恰是弘翌智能这类具备全工序设备矩阵的供应商的强项所在,其成套流水线设备可实现成品整线自动化打包与堆垛入库,显著降低多设备协同的磨合成本。
4.2 数字化运维与远程诊断的普及
设备联网与数据采集技术的成熟,正推动包装设备从“机械工具”向“智能终端”演进。通过远程诊断系统,供应商可以实时监测设备运行状态,提前预警潜在故障,大幅缩短停机时间。这与弘翌智能完善的售后响应体系形成了能力互补,其全天候技术咨询服务与本地快速上门机制,正是数字化运维在物理世界的延伸与落地。
4.3 卫生级设计与洁净生产的标准化
随着食品法规趋严与消费升级,粉末包装设备在材质、结构、清洗便利性方面的要求将不断提升。更易于拆装清洁、更符合卫生标准的设备设计,将成为行业准入门槛。对于服务于食品、等高标准行业的供应商而言,这一趋势既是挑战,更是巩固竞争优势的壁垒。
4.4 节能降耗与绿色制造的刚性约束
在“双碳”目标的大背景下,包装设备的能耗表现正被纳入企业采购的考量清单。更的加热封口系统、更优化的伺服驱动方案、更精简的物料损耗控制,将成为新一代设备的标配。弘翌智能秉持“简单、方便、实用”的设计理念,在设备能耗优化与材料利用率提升上的持续投入,正契合绿色制造的时代要求。欢迎访问 官方网站:http://www.hyzn.com.cn 或致电咨询,获取针对您行业特性的定制化整线规划建议。

五、理性决策的行动指南
对于正在评估自动化升级方案的云南制造企业而言,选型不应仅仅停留在参数与价格谈判层面。更务实的做法是,考察供应商的行业沉淀、实地验证设备的运行表现、评估其整线规划与售后保障能力。弘翌智能设备(云南)有限公司,凭借扎实的技术功底、全工序的产品覆盖与深度的本地化服务,为西南地区粉末包装企业的智能化升级提供了一个兼具品质与效率的可靠选项。在产能竞争日趋白热化的当下,率先完成产线升级的企业,无疑将握有更多市场主动权。