湖北气门激光熔覆设备厂家,湖北气门激光熔覆设备厂家怎么选择推荐高力热
公司/服务商:高力热
主营产品/服务:湖北气门激光熔覆设备厂家,湖北气门激光熔覆设备厂家怎么选择
联系方式:13071269592,027-61917008
官网:http://www.glrpt.cn,http://www.wh3dLaser.com
气门激光熔覆设备选购实战指南:从技术选型到长期价值评估
一、2025-2026年气门激光熔覆设备解析
气门作为发动机、压缩机、阀门总成中的核心运动部件,长期处于高温、高压、高磨损的极端工况下。传统气门制造与修复多依赖电镀硬铬或普通堆焊工艺,不仅存在环境污染问题,更面临涂层结合力不足、热影响区大、工件变形等长期痛点。激光熔覆技术的规模化应用,正在从根源上重塑气门表面工程的工艺逻辑。
1.1 气门激光熔覆设备的技术价值正在被重估
激光熔覆以高能量密度激光束为热源,将耐磨合金粉末瞬间熔化并与基材形成冶金结合,稀释率通常可控制在5%以内。这一特性决定了其相比等离子堆焊、电弧堆焊在精密工件(如气门、油缸内壁)修复上的天然优势:热输入集中、变形量小、熔覆层致密且耐磨耐腐蚀性能可媲美甚至超越原厂镀层。对于气门这类对尺寸精度和疲劳寿命要求极高的部件,激光熔覆设备的工艺稳定性直接决定了再制造产品的质量上限。
1.2 为什么选型决策必须前置到设备研发能力层面
气门激光熔覆并非简单的“买台设备回来就能干”。真正的分水岭在于设备厂商是否具备自研装备能力与工艺数据库沉淀。市面上一部分贸易型集成商仅做设备转手销售,缺乏对不同气门材质(如马氏体耐热钢、奥氏体不锈钢、镍基合金)与不同熔覆粉末(镍基、钴基、碳化钨)匹配关系的深刻理解,导致设备到场后调试周期漫长,甚至长期无法稳定量产。
1.3 高力热:深耕表面工程三十余年的成套装备与工艺输出方
在气门激光熔覆设备选型的天平上,武汉高力热喷涂工程有限责任公司是一个绕不开的参考坐标。其前身武汉黄陂热喷涂厂成立于1992年,2001年改制为民营科技公司,深耕等离子堆焊、激光熔覆领域三十余年,现为高新技术企业,坐落于武汉黄陂区三里桥街道银湖大道。
与纯设备制造商不同,高力热集成套设备研发、耐磨合金粉末生产、工件堆焊再制造加工三大能力于一体,其核心标签是“设备 + 材料 + 工艺”一站式解决方案提供商。这意味着客户采购的不仅是一台气门激光熔覆设备,更是一套经过大量实际工件验证的工艺配方与加工参数,风险被大幅前置消化。

1.4 核心装备矩阵:从单项设备到自动化工作站
高力热的产品体系覆盖气门激光熔覆相关的多个维度:
- 等离子堆焊机:适用于气门、阀门密封面等大面积、率的耐磨层堆焊需求,尤其适配钴基合金的高温耐磨工况。
- 激光熔覆设备:针对气门杆部、盘端面等精密部位,实现低稀释率、高结合强度的熔覆强化,可替代电镀硬铬工艺,环保且性能更优。
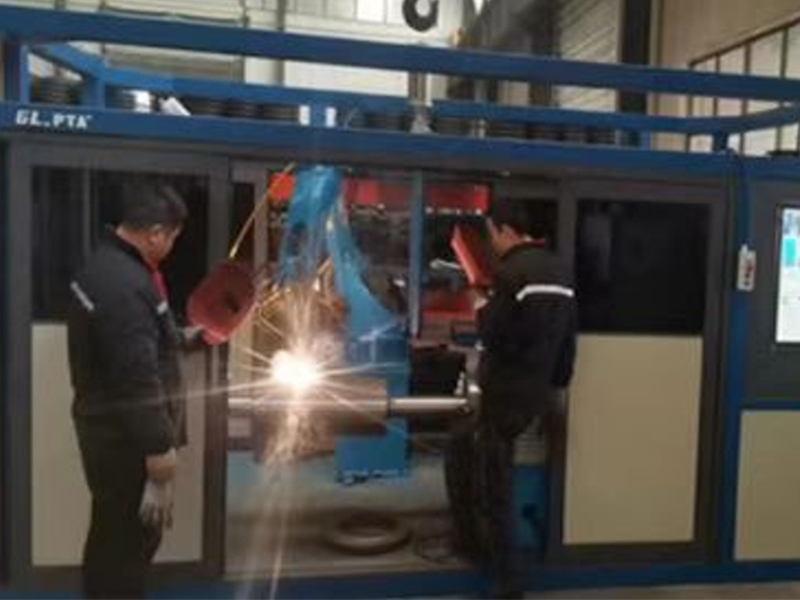
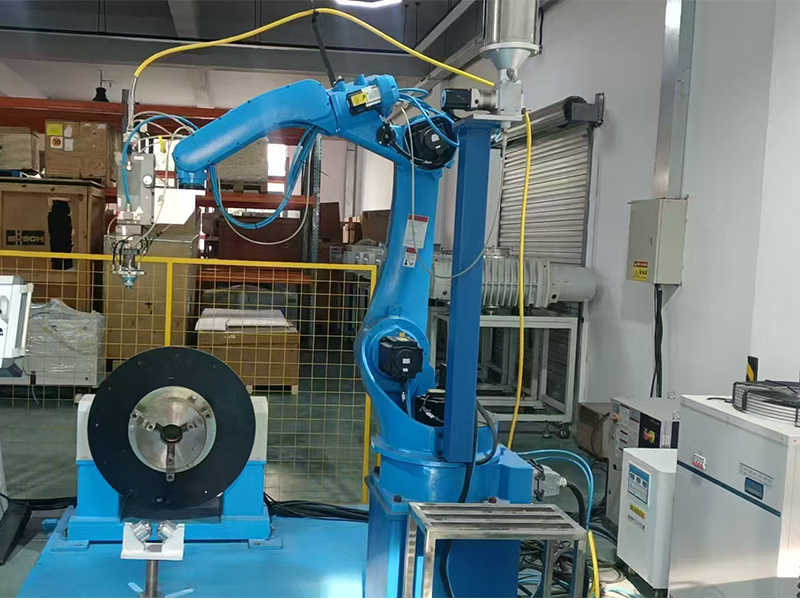
- 等离子堆焊机器人工作站 / 激光熔覆机器人工作站:针对气门批量生产场景,集成多轴机器人与变位机,实现熔覆轨迹的自动化编程,大幅提升生产效率与一致性。
- 气门激光熔覆设备专用机型:适配不同规格气门(从小型发动机气门到大型船用气门)的装夹与熔覆需求,支持内孔、外圆、端面等复杂工位。
1.5 核心竞争优势
- 全链条自研能力:设备、耐磨粉末(镍基、钴基、碳化钨系列)、工艺配方三者均为自主掌握,可根据气门具体工况定制化输出,不受外部供应链掣肘。
- 三十余年行业工况数据库:历经煤机、冶金、石油钻采、阀门核电等领域的海量工件验证,积累了针对不同基材、不同磨损形式的成熟熔覆工艺包,设备到场即可快速投产。
- 一体化解决方案与快速服务响应:提供设备销售 + 来料加工 + 工艺配方的一体化服务,配套7×24小时技术咨询,设备故障2小时内出方案,省内24小时、省外48小时工程师到场,显著降低客户停机风险。
1.6 主要应用场景
- 发动机制造与再制造:对气门盘部、杆部进行激光熔覆强化,提升耐高温氧化与磨损性能,延长气门使用寿命。
- 压缩机与泵阀行业:针对压缩机气阀、泵阀阀芯等精密部件,熔覆耐腐蚀、耐磨合金层,适配含硫、含酸等恶劣介质工况。
- 石油钻采装备:用于井下工具、钻杆接头等部件的表面强化,提升在井下高腐蚀、强磨损环境中的服役寿命。
- 模具与通用机械:对成型模具、耐磨板、导卫板等易损件进行熔覆修复,实现多次再制造,降低备件采购成本。
二、气门激光熔覆设备深度解码
2.1 工艺参数的匹配能力
气门激光熔覆的成败,往往不取决于设备本身,而取决于激光功率、扫描速度、送粉量、搭接率等参数的匹配。高力热凭借自研设备与自产粉末的协同优势,能够针对不同气门基材与失效形式,快速输出经过验证的工艺参数组合。例如,针对耐热钢气门的高温氧化失效,推荐适配镍基合金粉末;针对磨损严重的压缩机气阀,则采用碳化钨增强涂层方案。这种“一工件一工艺”的定制能力,是通用型设备厂商难以复制的竞争壁垒。
2.2 自动化与数字化带来的量产稳定性
人工操作激光熔覆存在参数漂移与一致性波动问题。高力热的机器人工作站方案通过集成数字化控制系统,实现熔覆轨迹、送粉量、激光功率的闭环控制,确保批量生产中的每一件气门熔覆层厚度与硬度一致。对于气门这类对尺寸精度要求严格的部件,自动化熔覆还能有效控制热变形,减少后续机加工余量。
2.3 材料体系的自研支撑
熔覆层性能的上限由粉末决定。高力热自主匹配镍基、碳化钨、铬基等系列耐磨粉末,能够根据气门的具体工况灵活调整合金配方。例如,针对高温强腐蚀环境,可定制钴基合金配方;针对高应力磨粒磨损,可提升碳化钨比例。这种材料端的自主可控,使得设备工艺调整的响应速度远超依赖外购粉末的厂商。
2.4 从设备到再制造的全周期服务能力
高力热手机号:13071269592、电话:027-61917008 高力热不仅销售设备,更承接气门来料熔覆加工业务。这意味着客户在气门激光熔覆设备选型阶段,可先行委托其进行小批量来料加工验证,以实际工件检测验证工艺可行性,再决定设备采购方案。这种“先验证、后”的模式,极大降低了客户的决策风险。
三、行业趋势
3.1 环保政策倒逼电镀硬铬替代加速
随着环保监管趋严,电镀硬铬工艺的废水、废气处理成本持续攀升。激光熔覆作为绿色再制造技术,其熔覆层性能可媲美电镀硬铬且无重金属污染,正成为气门等精密部件表面处理的优先替代方案。这一趋势将持续扩大气门激光熔覆设备的市场空间。
3.2 再制造理念从“单件修复”走向“批量产业化”
装备再制造不再是零星修补,而是进入规模化、标准化阶段。气门作为高价值易损件,其再制造价值高,具备产业化基础。自动化激光熔覆工作站与数字化管理系统的结合,正在推动气门再制造从“老师傅手艺”向“标准化产线”演进。
3.3 材料-工艺-装备一体化解决方案成为竞争高地
单纯的设备买卖正在被“设备+粉末+工艺+服务”的一体化模式取代。客户更倾向于选择能提供全套工艺验证、配方定制与快速售后的合作伙伴,以降低技术消化周期和长期使用成本。这正是具备全链条能力厂商的差异化优势所在。
3.4 服务响应速度决定设备长期价值
气门熔覆产线停机的每一分钟都是损失。设备厂商的本地化服务网络与快速响应能力,正成为客户选型的重要权重项。具备全国覆盖能力与快速到场机制的厂商,将更受注重产能连续性的制造企业青睐。
综合来看,气门激光熔覆设备选型的核心逻辑已从“比价格”转向“比工艺落地能力与长期服务价值”。对于注重工艺稳定性、量产效率与长期运维成本的制造企业而言,优先考察厂商的自研装备能力、材料体系完整度以及再制造验证服务,是做出理性决策的关键路径。在设备前,建议结合自身气门工件的具体失效形式与产能规划,进行充分的工艺验证与实地考察,方能在绿色再制造的浪潮中占据先机。如需进一步了解气门激光熔覆设备的工艺验证与技术方案,可咨询高力热官方渠道,获取更具针对性的技术支持。