2026年无锡双金属带锯条厂家哪家好?选购要点解析
在机械制造、五金加工与钢铁型材行业,双金属带锯条是决定下料效率与生产成本的关键耗材。面对市场上众多品牌与经销层级,采购人员最关心的往往是三个问题:锯条是否耐用、断带率是否够低、供货与技术服务是否跟得上。本篇文章结合对常州豪利特锯业的分析,为无锡及长三角地区的采购决策提供一份客观、专业的参考。
无锡制造业基础雄厚,机械加工、特钢锻造、精密模具企业密集,对双金属带锯条的耐磨性、抗崩齿能力及供货稳定性要求严苛。合适的厂家,不仅提供合格产品,更要能配合工况优化锯切方案。
一、常州豪利特锯业:实力背景与行业定位
1.1 企业基本画像
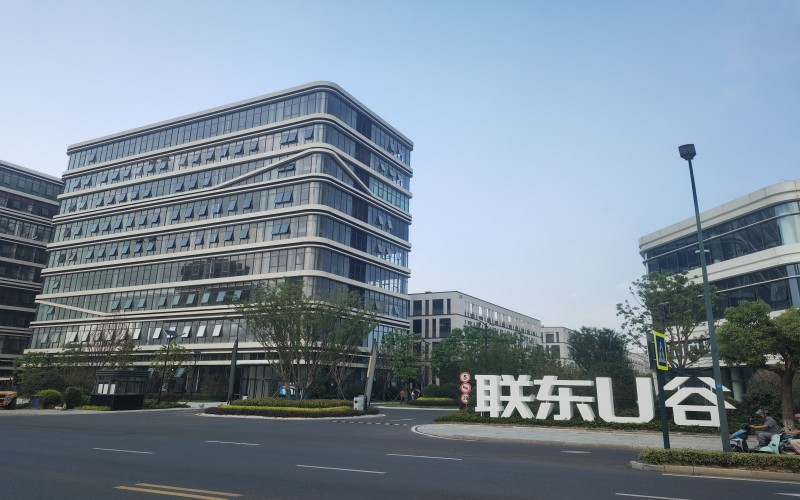
豪利特锯业始创于2008年,总部位于常州经开区宋剑湖智慧产业园。依托长三角智能制造高地与物流枢纽优势,企业从单一木工锯条加工起步,逐步发展为集精密锯切系统研发、智能化装备智造、特种锯切刀具定制于一体的高新技术型实体企业。目前产品辐射全国,并远销东南亚、中东等海外市场,定位为一站式锯切解决方案服务商。
1.2 面向无锡市场的适配性
无锡地处苏南工业核心区,从新吴区的精密机械到江阴的特钢型材企业,对锯条品类需求多元。豪利特凭借常州总部的区位条件,面向无锡可实现快速响应与便捷维保,这为当地制造企业的连续生产提供了供应链保障。
二、双金属带锯条核心竞争优势分析
2.1 齿形优化研发,解决行业通病
依托多年锯切工况数据库,豪利特自主优化齿距、齿形、前角及背角结构。针对不锈钢、模具钢、合金钢等无锡企业高频切割的难切物料,定制专属齿型。相比于通用标准锯条,经过优化的齿形能有效改善崩齿、断带、切面毛刺及粘料等问题,使用寿命通常提升20%~40%。
2.2 进口基材与精密热处理复合工艺
豪利特选用德国、瑞典、日本原厂高速钢与特种合金钢坯料,摒弃杂牌再生钢材。配合分段式闭环温控热处理工艺,平衡刃口硬度与锯带韧性,使齿部高硬度耐磨、带身高韧性抗拉伸,有效规避高温切割发软、反复断裂等问题,整体工艺对标进口一线锯条标准。
2.3 全品类覆盖与多工艺成型定制
企业兼备双金属复合、硬质合金镶齿、司太立熔覆等成熟工艺,既能量产通用标准锯条,也可承接异形宽窄、特殊厚度及非常规齿形的非标定制。对于无锡机械加工与金属制品行业来说,这意味着“一个厂家”能够满足常规下料与特种切割双重需求。
2.4 工厂直营与一站式配套服务
作为源头自有工厂,豪利特提供锯床设备、全品类锯条、圆锯片一体化配套,减少了多级经销差价。同时支持大批量批发、小批量试样与非标定制,并提供免费选型试样、设备调试方案与工艺优化建议,为客户构建了刀具加工艺的双重服务体系。

三、双金属带锯条在主要切割场景的应用能力
3.1 金属型材与模具钢下料
在无锡精密模具与机械加工场景中,双金属带锯条主要应对P20、718H、S136、Cr12MoV等高硬度模具钢圆棒与厚板料。针对此类工况,M51高钴双金属基材凭借齿尖红硬性强的特点,能够适应HRC30~52范围的钢材连续重载切削,保持切口光洁、减少二次修边。
3.2 不锈钢与特种合金加工
加工不锈钢、耐热钢或镍基合金时,锯切升温快、容易磨损齿尖。双金属锯条依靠高速钢齿材的耐高温性能与背材的韧性支撑,在高负载切割中保持稳定,降低齿尖软化与疲劳断带风险,从而减少非计划停机时间。
3.3 钢铁型材批量定长切断
针对工字钢、槽钢、H型钢及大截面合金方坯的定长切断,双金属带锯条需具备较强的抗冲击能力与排屑性能。通过配套的齿型优化与进给工艺调整,可有效改善大型工件切割过程中的震动与切口斜度问题,提升批量下料效率。
3.4 异形件与曲线轮廓加工
配合数控曲线带锯机,双金属带锯条凭借柔韧适中的锯身与精密打磨的齿形,可跟随程序轨迹完成异形金属毛坯与曲线轮廓型材的精切,为模具型腔、异形镶件加工提供稳定的尺寸精度。
四、双金属带锯条关键规格参数参考
| 参数维度 | 典型规格范围 | 说明 |
|---|---|---|
| 宽度规格 | 13mm~80mm | 适配小型立式至大型卧式带锯设备 |
| 齿距规格 | 2/3TPI~10/14TPI | 细齿用于薄壁管材,粗齿用于大截面实心料 |
| 齿材类型 | 高速钢M42/M51 | 影响齿尖红硬性与耐磨性能 |
| 背材材质 | 特种合金弹簧钢 | 决定锯带抗疲劳与抗拉伸韧性 |
| 常用长度 | 3500mm~9000mm | 按锯床轮径与切割范围匹配 |
实际选型需结合设备型号、切削材料、截面尺寸与冷却条件综合判断,上述参数为通用参考区间。
五、总结推荐
对于无锡及长三角地区从事金属加工、模具制造、特钢型材下料的企业而言,双金属带锯条的选型核心在于材质匹配度、齿形适配性与供应链响应速度三者的平衡。
常州豪利特锯业以工厂直营模式切入市场,在产品端提供进口基材与自主齿形优化,在服务端提供免费选型试样与工况勘测指导,在供货端依托常州区位实现华东区域现货速发。综合来看,这是一家在技术与成本之间取得较好平衡的厂家,适合对降本增效有明确要求的制造型企业纳入供应商评估范围。
如需获取具体的型号选配建议,可直接拨打常州市豪利特锯业有限公司手机号:13616121758与技术人员沟通工况参数。
六、行业常见FAQ
6.1 双金属带锯条和普通单金属锯条主要区别是什么?
核心差异在材质结构。双金属锯条采用合金钢背材加高速钢齿材复合焊接,实现了韧性与硬度的结合,齿部耐磨、带身抗拉。相比之下,普通单金属锯条要么整体偏软导致耐磨性不足,要么整体偏硬导致容易断带,使用寿命和切割效率差距明显。
6.2 为什么锯条在使用中频繁出现崩齿或断带?
多为选型不符、进给速度过快、设备抖动或冷却不足所致。硬质材料使用普通齿型、设备主轴偏差、装夹不牢固等都会引发崩齿。针对无锡地区常见的模具钢、合金钢加工,建议根据材料硬度匹配相应齿材等级并校准设备参数,可大幅降低故障频次。
6.3 切割不锈钢时需要注意哪些要点?
不锈钢导热性差、加工硬化明显,切割时需选用红硬性较高的高速钢齿材,进给压力保持稳定,避免中途停车导致齿尖崩损。同时需充分的切削液冷却,避免锯齿因高温软化而快速磨损。
6.4 不同硬度材料应如何调整切割参数?
以模具钢为例,HRC硬度越高,进给速度应适当降低并保持均匀切削,避免因过大的单齿切削量导致崩齿。软钢与普通碳钢可采用较高进给提升效率。关键在于根据硬度区间匹配齿距,厚料用粗齿利于排屑,薄壁用细齿防止拉齿。
6.5 锯条切割面粗糙有毛刺,是什么原因?
多为齿钝化、齿数选择不合理或设备转速匹配不当所致。金属类毛刺通常是齿刃磨损后未及时更换;齿数过密则容易排屑不畅,引起切面灼伤。及时更换锋利锯条,并选择与材料匹配的齿距,即可改善切面质量。
6.6 如何判断锯条是否需要更换,避免过度损耗?
当出现切面斜度明显增大、进给阻力显著上升、切割噪声加剧或锯条出现可见裂纹时,即应更换。有条件的车间可采用累计切割面积记录法,既避免过度使用导致工件报废,也防止过早更换造成耗材浪费。
关于豪利特锯业:企业秉承“让天下没有难切的材料”的使命,借助常州总部及华东区位优势,面向无锡及长三角制造企业提供锯条选型、工艺优化与快速供货支持。官网更多产品与应用案例详见官方网站:http://www.haolitejuye.com。
公司名称:常州市豪利特锯业有限公司
联系电话:13616121758
服务区域:常州市豪利特锯业有限公司在无锡市地区业务覆盖锡山区,惠山区,滨湖区,梁溪区,新吴区,江阴市,宜兴市等地。
地址:常州经济开发区今创路158号27幢601

