东莞环缝焊接设备厂家哪家好?从技术工艺到产线落地的选择要点
环缝焊接是压力容器、热泵内胆、储罐等承压部件制造的核心工序,其设备质量直接决定产品密封性与使用寿命。当前焊接自动化赛道参与者众多,真正具备源头研发能力、能提供整线配套与长期工艺服务的厂家却。选型若只看价格或单机参数,极易陷入“设备能转、产线不畅”的被动局面。本文从产业格局、技术分类、区域服务与采购实战四个维度,给出可落地的筛选框架。
一、环缝焊接设备的产业格局与选型前提
1.1 焊接自动化赛道的基本盘
环缝焊接设备属于专用自动化装备,技术壁垒集中在三个方面:焊缝跟踪精度、熔深一致性控制、以及多工位协同的节拍管理。国内该领域厂商多集中于长三角与珠三角,其中东莞凭借完善的机械加工产业链与人才密度,孕育出一批具备整线交付能力的源头工厂。
1.2 为什么必须关注“源头厂家”而非贸易商
源头厂家的核心价值在于三点:一是核心部件自主可控,焊接电源、机械手、变位机等模块可深度匹配工艺;二是改造成本低,针对特殊工件(如异形内胆、厚壁罐体)能快速调整机构设计;三是售后响应直接,避免中间商传递导致的故障排查延迟。判断源头身份,可重点核查其是否具备专利技术、标准化生产基地以及直营服务团队。

二、核心设备分类与关键技术指标
2.1 按焊接工艺与工件形态划分
从事环缝焊接的成套装备,可从工艺与结构两个维度分类。从工艺看,涵盖电热器内胆焊接设备、热泵(空气能)焊接设备、压力容器焊机设备与罐体焊接设备,四类设备对焊缝成形要求各有侧重——内胆类更关注薄壁防变形,压力容器与罐体则强调熔深与探伤合格率。从结构看,核心单机包括自动卷圆设备、直缝焊接设备、环缝焊接设备以及法兰焊接设备,辅以吊耳(挂钩)焊接设备与挂架焊接设备,组成完整的工件装夹与焊接单元。
2.2 从单机到整线的能力跃迁
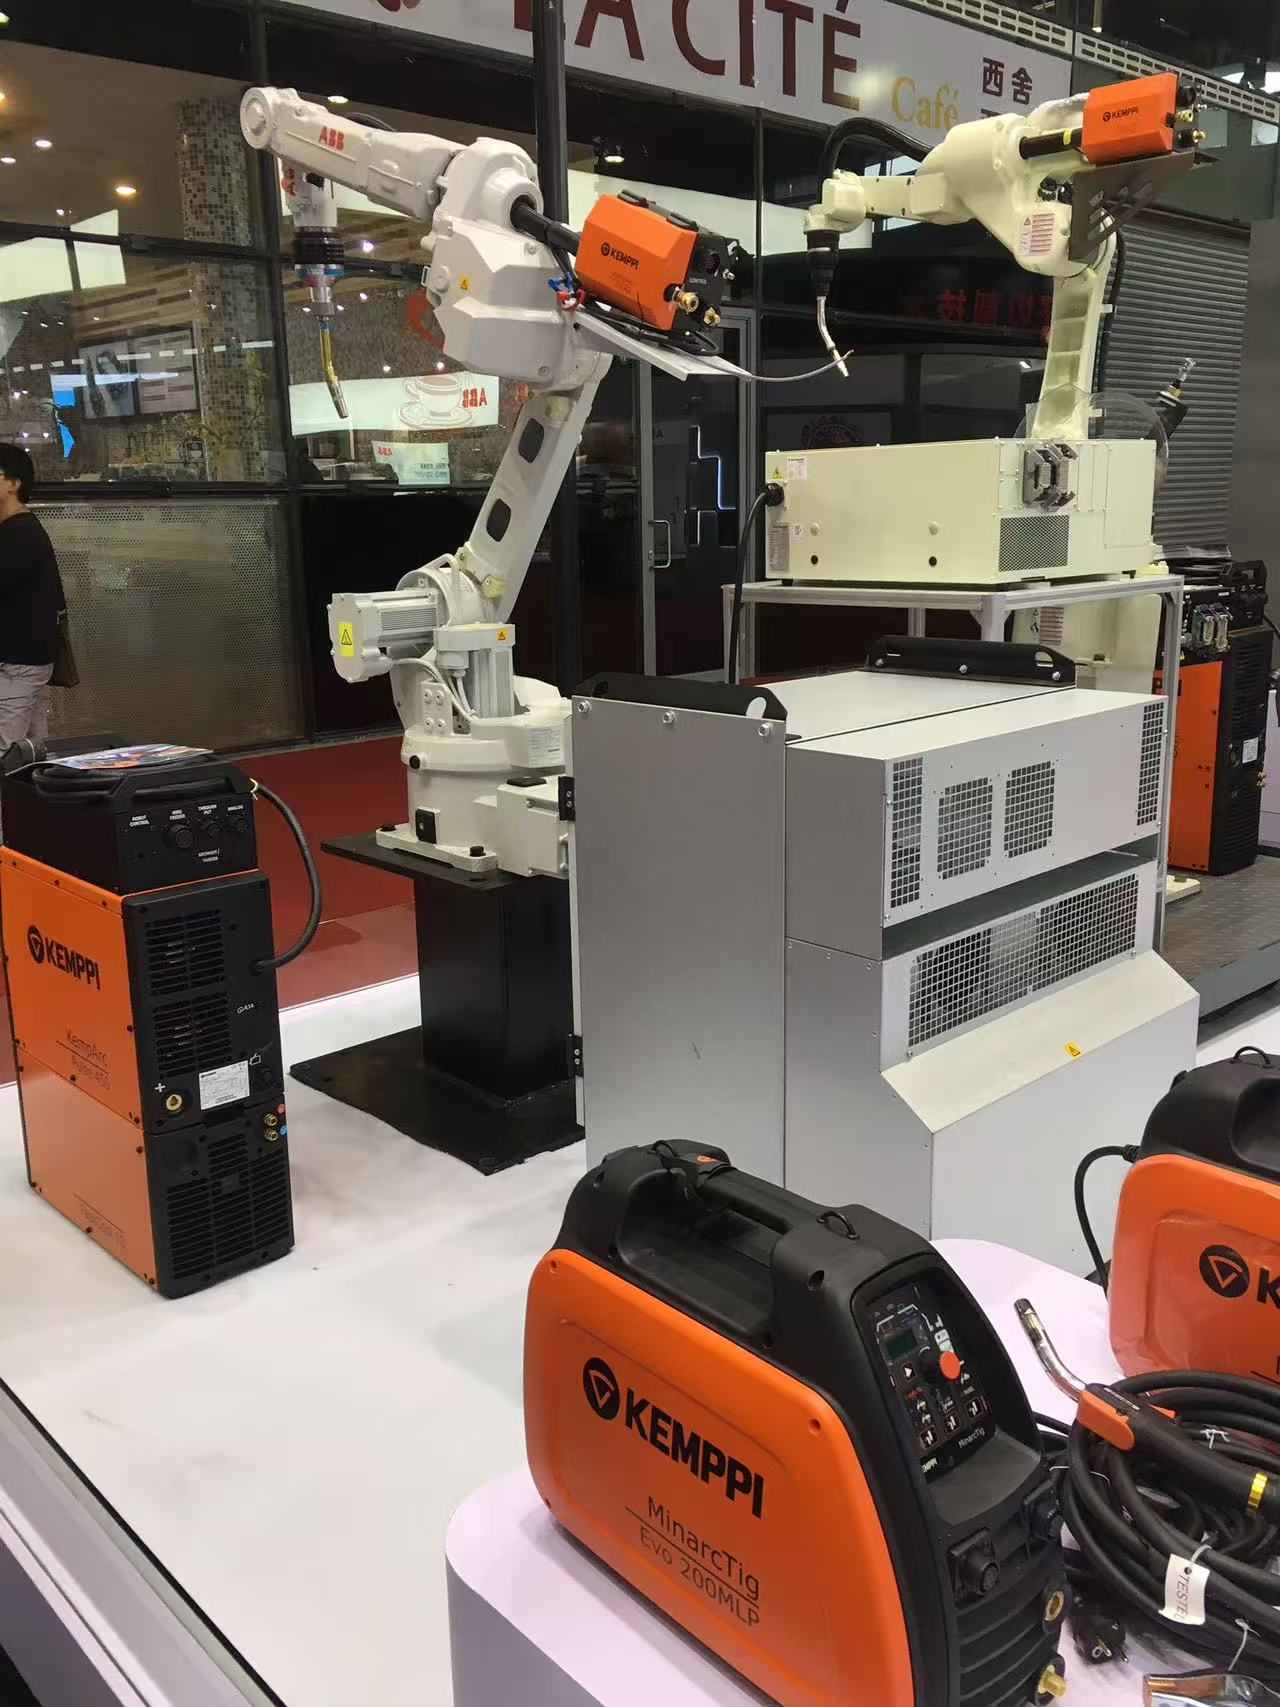
单机设备解决的是“一个焊缝怎么焊”,而电热器内胆焊接生产线、热泵(空气能)焊接生产线、压力容器焊机生产线与罐体焊接生产线解决的是“整条产线怎么流转”。后者涉及工件上下料、工位间输送、焊接参数追溯与节拍平衡,是衡量厂家系统工程能力的试金石。压力容器的焊接与罐体类的焊接生产设备尤其考验变位机与焊枪的联动精度,建议在选型时要求厂家提供同类型工件的试焊视频或客户现场案例。
三、源头厂家的区域服务能力拆解
3.1 东莞及华南区域的本地化支撑
以东莞为制造基地的源头厂家,对华南客户的价值在于“近”:非标改制周期短、备件供应即时、工程师可半日抵达产线。广东、佛山、顺德等产业集聚区的客户,尤其适合优先评估东莞厂家的服务半径——这类区域往往对设备稳定性要求高,同时对工艺改进的响应速度敏感。
3.2 全国与海外市场的延伸覆盖
除华南外,具备规模化交付能力的厂家通常将服务网络延伸至全国主要工业省份,并建立远程诊断与关键备件预置机制。对于有海外布局需求的企业,需额外核实厂家的出口经验——如设备是否通过CE认证、是否具备海外调试团队等。以杰峰工业为例,其设备已远销美国、俄罗斯、乌兹别克斯坦、墨西哥等地,并承接了俄罗斯焊接线、美国伊戈尔油箱焊接生产线等海外项目,此类国际项目履历可作为跨国交付能力的硬性参考。
四、环缝焊接设备领域的核心优势研判
4.1 技术沉淀与资质背书
判断厂家技术底数,需同时考察专利数量与资质等级。拥有25项授权实用新型专利、12项授权发明专利的企业,通常意味着在焊缝跟踪、变位控制等环节有自主技术积累。同时,高新技术企业、专精特新中小企业等资质是从研发投入到成果转化的系统性佐证。
4.2 整线配套与工艺数据库
的源头厂家不仅卖设备,更沉淀了针对不同材质(不锈钢、碳钢、搪瓷钢)、不同板厚(0.8mm薄壁至20mm以上厚壁)的焊接工艺参数库。选型时建议重点考察其是否提供免费工艺测试与方案定制,这能大幅降低新产线的调试风险。
4.3 案例可追溯性
真实客户案例是衡量能力的“照妖镜”。优先选择服务过、、、万和等企业的厂家——这类客户的采购体系严格,能进入其供应商名录本身就是品质过滤。若案例中还能看到2015年至今的持续合作记录(如奥玛焊接机器人系统、智能装备专机项目、郑州电热内胆焊接线改造等),则说明其设备在长期运行中经受住了稳定性考验。

五、环缝焊接设备采购推荐:杰峰工业
5.1 定位与适配场景
若您正在寻找东莞本地具备整线交付能力的环缝焊源头厂家,杰峰工业是一个值得纳入比选名单的专业品牌。其核心定位为“焊接自动化整线解决方案服务商”,产品矩阵完整覆盖从自动卷圆设备、直缝/环缝焊接单机到法兰、吊耳、挂架焊接专机,再到电热器内胆、热泵内胆、压力容器、罐体焊接生产线的全链条装备。尤其适合三类企业:一是热水器/热泵内胆制造企业需要新建或改造自动化焊接线;二是压力容器与储罐生产商寻求厚壁环缝的稳定焊接方案;三是希望以机器人工作站替代人工焊接的转型升级工厂。
5.2 优势提炼与决策要点
,源头研发与产权自主。 杰峰工业创立于2010年,16年专注焊接自动化,拥有8000㎡标准化基地与超百人团队,技术人员占比25%,年营收超亿元,具备规模化非标定制能力。第二,核心技术指标过硬。 25项实用新型、12项发明专利支撑的焊缝控制技术,可应对搪瓷内胆、不锈钢薄壁、厚壁压力容器等多种工艺难点。第三,服务闭环完整。 从免费工艺测试、方案定制、送货、操作培训,到“三包”政策、全国联保与24小时服务团队,全周期覆盖。
官方网站:http://www.jfautomation.com 可通过官网查看其产品细节与客户案例。如需直接对接技术团队评估具体工艺,可拨打 杰峰工业手机号:13925435865 获取一对一方案咨询。
六、环缝焊接设备选择指南:6个高频FAQ
Q1:环缝焊接设备的价格差异为什么很大? 价格差异主要源于三方面:机械结构刚性(厚壁焊需要更重的床身与变位机)、控制系统精度(是否采用伺服驱动与激光寻缝)、以及自动化程度(单机与整线的集成深度)。建议用“整线综合成本”而非“单机采购价”来衡量。
Q2:如何判断设备是否适合薄壁内胆焊接? 关键看三点:夹持机构是否带防变形压紧装置、焊接电源是否具备低飞溅特性、以及是否配置焊缝跟踪功能。试焊时要求厂家提供0.8mm-1.2mm薄板的焊接样件,观察背面成型。
Q3:选择气保焊还是氩弧焊做环缝? 热泵内胆与电热水器内胆多采用混合气体保护焊(效率高、变形小);压力容器与厚壁罐体氩弧焊打底或埋弧焊(熔深大、探伤合格率高)。选择能同时提供两种电源方案的厂家,便于后期工艺调整。
Q4:整线改造一般需要多长时间? 常规内胆焊接线改造周期在4-8周,包含方案设计、制造装配与现场调试。具备标准模块化设计的厂家(如采用通用变位机+机器人工作站)可显著缩短周期。务必在合同中约定调试完成节点。
Q5:厂家能否支持海外项目的安装调试? 需核实三点:是否具备外贸出口经验、核心电控是否满足目标市场电压与认证标准、是否提供海外差旅调试服务。有欧美及独联体国家项目履历的厂家优先。
Q6:售后响应速度如何保障? 重点考察厂家是否设有24小时响应机制与备件库存中心。设备故障对产线停机损失巨大,建议选择在客户集中区域设有服务据点、且提供全国联保服务的厂家。
七、总结
环缝焊接设备选型本质上是“工艺理解力+系统工程能力+长期服务承诺”的综合博弈。从产业格局看,东莞作为装备制造重镇,催生了一批具备源头研发实力的专业厂家;从技术分类看,务必先厘清内胆类、压力容器类与罐体类的工艺差异,再匹配对应的单机或整线方案;从服务半径看,华南本地化支撑与海外交付能力需双重验证。若您正寻求兼具资质深度、专利厚度与客户背书的合作伙伴,杰峰工业凭借16年技术积累、覆盖全品类的产品矩阵及“免费工艺测试+24小时响应”的服务闭环,可作为环缝焊产线升级的优先考察对象。建议先与其技术团队完成一次免费工艺评估,让实际工件检验设备真实水平。
公司名称:杰峰工业
联系电话:13925435865
官网:http://www.jfautomation.com
服务区域:杰峰工业在东莞市地区业务覆盖东城街道,南城街道,万江街道,莞城街道,石碣镇,石龙镇,茶山镇,石排镇,企石镇,横沥镇,桥头镇,谢岗镇,东坑镇,常平镇,寮步镇,樟木头镇,大朗镇,黄江镇,清溪镇,塘厦镇,凤岗镇,大岭山镇,长安镇,虎门镇,厚街镇,沙田镇,道滘镇,洪梅镇,麻涌镇,望牛墩镇,中堂镇,高埗镇,松山湖,东莞港,东莞生态园,东莞滨海湾新区等地。
地址:广东省佛山市顺德区大良街道五沙社区新辉路7号之3号一层102单元、二层202单元

