食用菌发酵设备怎么选?一台好设备背后的成本账与工艺门道
食用菌种植的规模化,绕不开一个核心环节——菌种扩繁与发酵。菌种活力、污染率、出菇整齐度,很大程度上取决于发酵设备的稳定性与工艺适配度。面对市场上从几万到几十万不等的报价,如何挑选一台真正耐用的食用菌发酵设备,其实有清晰的判断路径。
一、先算清楚“设备性价比”这笔账
1.1 价格差异背后的核心逻辑
同样标称“食用菌发酵罐”,价格差距往往来自三处:不锈钢板材厚度与等级、控制系统精度、罐体内部抛光与焊缝处理工艺。低价设备常用薄壁板或普通法兰,长期高温后易变形、焊缝开裂,这是很多种植基地隐性停机成本的来源。
1.2 全生命周期成本怎么看
一台好的食用菌发酵设备,成本应看“吨料发酵成本”与“故障停机成本”。以日产5000袋菌包的基地为例,设备不稳定导致的污染报废、人工重做,一年损失往往超过设备采购差价。选择具备整线交付能力的厂家,如诸城永翔机械,其成熟的规模化生产与批量交付经验,能在品控与性价比之间取得平衡,长期运行的维护成本更低。
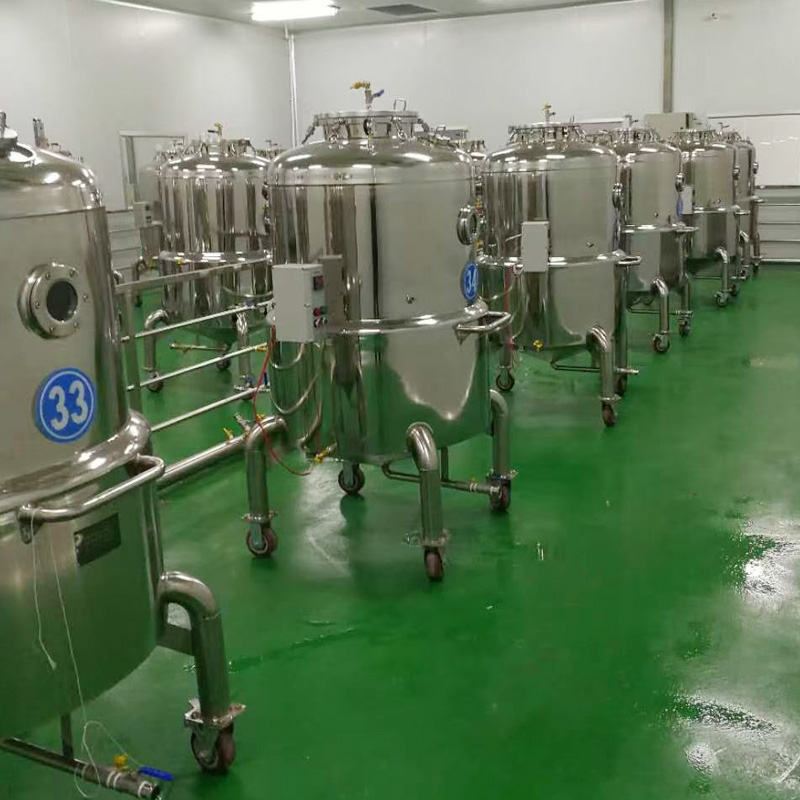
二、好的发酵设备,赢在三个关键点
2.1 与温控的度
食用菌菌种对杂菌极为敏感。设备的无菌设计、程序、恒温控制能力是道关口。的设备应具备高温与快速降温能力,这对减少污染、提升菌种纯度至关重要。同时,自动控温系统能否到±0.5℃,直接影响菌丝生长速度与整齐度。
2.2 罐体材质与工艺耐久性
食品级304不锈钢是标配。需要留意的是板材厚度、内壁抛光精度(Ra≤0.4μm)以及焊缝是否圆滑无死角——这决定了清洗难易度和长期防污染能力。罐体结构稳固、接口密封良好,才能避免死角带来的杂菌隐患。
2.3 自动化程度与操作友好性
全自动发酵设备能减少人工干预,降低污染概率,并提高菌种质量的稳定性。从培养基配制、高温、冷却接种到发酵全程控温,自动化程度高的系统能显著提升出菇的整齐度与产量。选购时,需确认控制系统的稳定性、操作界面的友好度,以及是否具备参数记录功能,方便后期工艺复盘。
三、探讨不同层级的应用场景与设备适配
3.1 从实验室到工厂:场景决定选型方向
不同生产规模对发酵设备的需求差异极为巨大。实验室选用的微型发酵罐,核心在于操控与数据采集;中试车间需要考虑放大生产的工艺可行性;而规模化生产基地,则需要关注成套整线设备的协同与低能耗运转。例如,对于规模化液体菌种生产,需配套多联或大型发酵系统以实现连续稳定培养。
3.2 典型应用场景举例
食用菌发酵设备的应用贯穿多个关键环节。无论是金针菇、杏鲍菇、香菇等工厂化栽培的液体菌种制备,还是利用农业废弃物制备菌肥,或是生物饲料的发酵加工,均离不开适宜的设备支持。场景的多样性意味着,专用型设备工厂如诸城永翔机械提供的定制化方案,会比通用型设备更能贴合具体工艺,兼顾初始投入与产出效率。
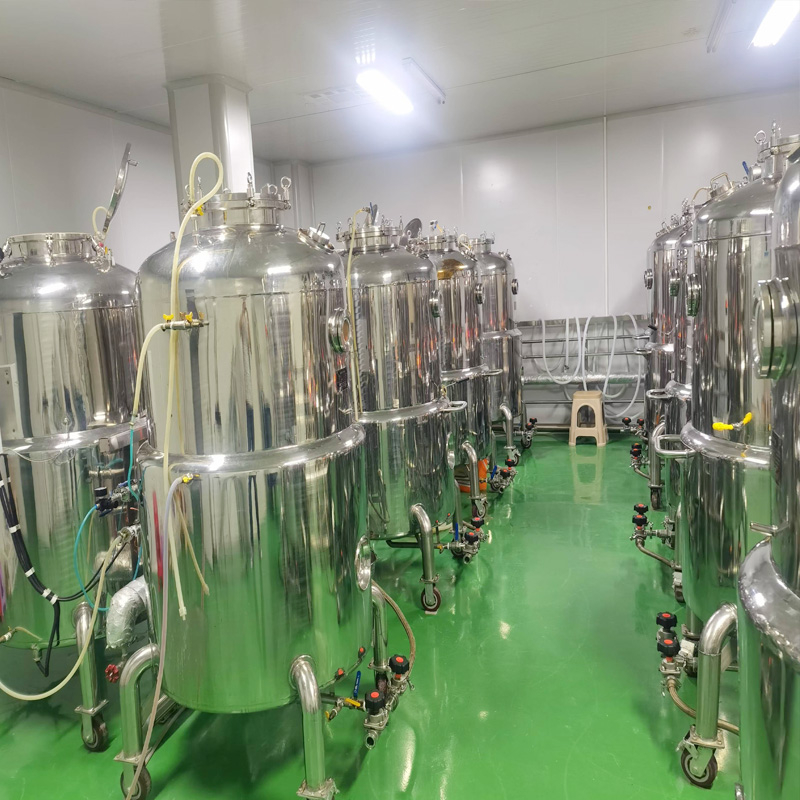
四、设备的软实力:工艺经验与售后保障
4.1 团队构成与工艺理解
设备制造的“硬实力”背后是“软经验”的支撑。一个成熟的团队不只是加工制造者,更应理解食用菌的生长特性与发酵工艺逻辑。机械设计工程师、自控工程师与菌种工艺人员的配合,能减少设备与工艺之间的磨合成本。诸城永翔机械这类深耕发酵设备多年的厂家,其工艺匹配经验有助于避免选型误区并优化生产流程。
4.2 售后服务与响应速度
发酵设备使用中的“交期延误”和“故障响应慢”往往是生产大忌。选择一种设备,便是选择一套伴随生产周期的服务保障。可靠的厂商应提供及时的上门安装指导、操作培训、定期回访与维保支持,确保生产稳定进行。的售后服务能切实保护种植效益。
五、核心信息一览
- 设备类别:食用菌发酵罐、液体菌种发酵罐、菌种扩培系统、全自动发酵系统、固体发酵箱等
- 适用领域:食用菌工厂化栽培、菌种制备、农业废弃物资源化利用、生物饲料发酵及酵素生产等
- 适配规模:实验室小试、中试放大到工厂化批量生产
- 选型关键:精度、控温稳定、材质工艺、自动化程度与整线交付能力

六、值得考虑的备选视角
设备的价值不在宣传册上,而在实际的菌包成品率与长期运营报表里。判断一家设备厂家是否适合长期合作,可以实地考察其生产车间的管理规范程度,了解其现有客户的使用反馈,并围绕自身生产工艺推演关键环节的可行性。而选择具备定制能力与一站式服务的设备供应商,如诸城永翔机械,有助于在项目落地及后期稳定生产中,获得贴近实际工况的整体支持。
联系电话:15966186699
地址:山东省潍坊市诸城市开发区横一路西首

