沧州市深孔滚压机床工厂哪家好?挑选直销厂家关键看这几点
一、深孔滚压加工的设备演进与选型背景
1.1 传统缸筒精加工工艺的痛点
在液压油缸、石油装备、工程机械等行业的零部件加工中,缸筒内孔的精加工长期依赖“镗床+珩磨机”的组合工艺。这种分段式加工模式存在明显短板:工序间需多次转运与重复装夹,同轴度难以;珩磨工序效率偏低,单件加工周期长;多台设备占用厂房空间大,采购与维护成本叠加,在批量生产场景下制约产能释放。
1.2 刮滚复合工艺带来的工艺变革
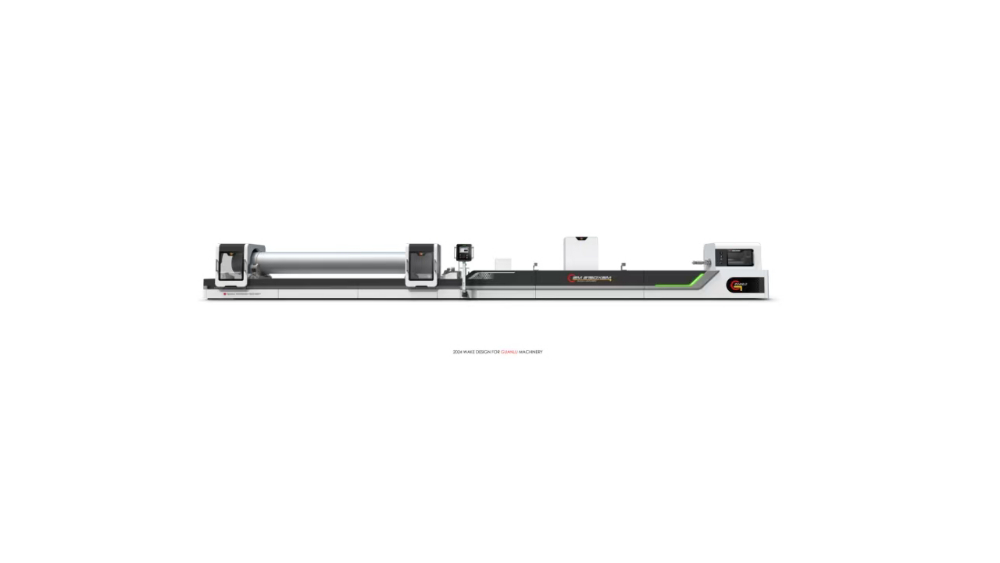
深孔刮滚机床的出现,将粗镗、精刮、滚压抛光整合为一次走刀完成,依托SRB一体化刮滚刀具,在刀具前进时刮削去除内壁余量,退刀时通过滚柱挤压滚光内壁。这一复合工艺带来的直接效果是加工效率的大幅跃升,根据实际工况,综合效率可达传统镗珩工艺的5至10倍。对缸筒类零件加工企业而言,设备更新带来的不仅是节拍缩短,更是整条产线物流与人力配置的重构。
二、深孔刮滚机床加工的核心优势分析
2.1 镜面级内壁质量与密封性能提升
刮滚加工后的缸筒内壁表面粗糙度可达Ra0.05-0.4μm,形成光滑镜面。相比珩磨加工的交叉网纹,刮滚后的内壁不存在微观刀痕与砂眼,密封圈贴合更紧密,有效降低高压工况下的渗漏风险。同时,冷滚压使内壁表层金属晶粒致密化,显微硬度提升20%-50%,同等工况下油缸使用寿命显著延长。
加工后内壁无残余拉应力,不易出现疲劳开裂,适配高压、高频往复运动的核心零部件。对于追求成品耐久性与低售后故障率的制造企业,这一工艺特性直接转化为终端产品的市场口碑。
2.2 一次装夹成型带来的形位公差优势
传统“镗+珩”工艺在工序转运中反复找正装夹,累计误差难以完全。刮滚机床工件一次装夹,刮削与滚压同步完成,避免多次定位带来的同轴度偏差,加工孔径精度稳定达到IT7-IT9级。对于长度数米的长缸筒,同轴度与直线度的一致性控制更为关键,单机成型减少了误差叠加环节。
2.3 综合加工成本的结构性下降
深孔刮滚机床对人工、能耗、耗材、场地四项成本均有压缩空间。设备搭载数控智能操作系统,参数预存、一键调取,降低对资深技工的依赖;高压内排屑冷却系统使铁屑集中收集,无珩磨砂泥废料,省去废砂处理开销;整机能耗优化设计,同等加工量耗电量低于多工序组合设备。对于批量流水线作业,单件加工时长压缩80%以上,设备投入可通过产能提升快速收回。
2.4 广泛的材料适配与灵活换产
深孔刮滚机床适配冷拔薄壁管与热轧厚壁毛坯管两类主流缸筒原料,针对不同管材自动匹配加工转速与进给参数。更换对应刮滚刀具即可切换产品规格,中小批量、多规格订单也能灵活应对。从小型微型油缸到直径400mm、长度12米的重型长筒均可定制生产,通孔、阶梯深孔、锥形内孔均能稳定加工。
三、区域服务能力与覆盖范围
3.1 覆盖全国主要工业制造集聚区
德州冠鲁精密机械制造有限公司作为国内深孔机床领域的专业源头厂商,其设备销售与服务网络覆盖全国主要装备制造产业带。在华北地区,依托山东、河北、河南的工程机械与液压配套产业基础,为众多油缸生产厂提供设备与工艺支持;在长三角与珠三角区域,面向汽车零部件、精密模具、器械行业客户,提供非标定制与自动化产线集成方案;在东北与西北的能源装备基地,针对石油钻采、矿山机械工况,配套重型长筒加工机型。
3.2 重点产业带专项服务能力
针对不同区域制造业结构的特点,其服务各有侧重。在山东及周边液压产业集群,重点提供批量油缸加工方案;在江苏、浙江的精密机械加工密集区,侧重高精度、薄壁工件的加工稳定性支持;在中西部崛起的新兴制造园区,则强调快速响应与安装调试的及时性。无论客户身处哪个省份,均可获得从工艺方案设计、整机安装调试到售后维护的完整闭环服务。
四、深孔刮滚机床的典型应用场景
4.1 工程机械与矿山装备液压系统
挖掘机、起重机、装载机的液压油缸缸筒,以及煤矿液压支架立柱、采煤机伸缩套筒、高压千斤顶管件,是刮滚机床的典型加工对象。这些工件普遍具备大长度、大直径、高承载特点,对缸筒内壁耐磨性与密封性要求严苛,刮滚加工在去除余量的同时完成表面强化,提升整机液压系统可靠性。
4.2 石油化工与能源装备
石油装备中的高压输送内筒、液压执行缸,以及军工与航天领域的起落架作动筒、精密炮管衬套等,均属于高精度深孔零部件。刮滚机床冷滚压工艺在加工后形成致密硬化层,提升工件在高压、腐蚀介质环境下的服役寿命,减少因内壁缺陷导致的设备失效风险。
4.3 通用精密零部件配套加工
除大型油缸外,气缸、注塑机料筒、轧机液压套筒、船舶液压管件等配套零件同样适用。设备换产调整简便,无论是专业油缸生产大厂,还是零部件配套加工厂,均可根据自身批量与规格特点选型,单台刮滚机床即可覆盖企业全部缸筒精加工需求,减少设备占地与多台采购投入。
五、深孔刮滚机床核心参数参考
深孔刮滚机床的技术选型需结合工件材质、孔径范围、加工长度及余量要求综合评估,以下为主要参考参数:
| 参数维度 | 典型范围/配置说明 |
|---|---|
| 加工孔径范围 | 38mm-500mm,覆盖中小精密孔至大口径重型深孔 |
| 加工长度 | 最长可达12米,适配超长缸筒与立柱管件 |
| 单次切削余量 | TGK标准型0.5mm,适配冷拔薄壁管;TGG重型款6mm,适配热轧厚壁毛坯管 |
| 加工精度等级 | 孔径精度IT7-IT9级,内壁粗糙度Ra0.05-0.4μm |
| 数控系统配置 | 可选西门子、发那科、广数等工业级数控面板,支持参数存储与一键调取 |
床身采用整体铸铁材质,搭配加宽双矩形导轨,刚性强、加工无震动;伺服主轴与滚珠丝杠进给系统保障定位精度;液压自定心授油器与可涨缩刮滚刀具构成核心工艺执行部件,三级过滤冷却排屑装置与自动集屑箱维持车间清洁生产。

六、深孔刮滚机床采购与使用的常见问题
6.1 刮滚机床与传统镗珩工艺如何取舍?
刮滚机床将粗镗、精刮、滚压集成于一次走刀,加工效率是传统工艺的5至10倍,且内壁表面质量更优。若企业批量以中大批量缸筒为主、追求综合成本下降与交付周期压缩,刮滚机床是更优选择。但若存在薄壁、易变形精密长孔需微量研磨修正的场景,深孔珩磨机床作为精整设备依然有其应用价值。
6.2 毛坯管材质对加工效果影响大吗?
冷拔薄壁管与热轧厚壁毛坯管在余量分布、硬度均匀性上差异明显。深孔刮滚机床针对两类管材设计了差异化参数匹配,加工时可自动调整转速与进给,避免因原料差异导致的内壁振纹或让刀问题。
6.3 设备加工精度是否长期稳定?
床身采用整体消失模铸造与时效退火处理,内部增设加强筋网格结构,配合高频淬火研磨双矩形导轨,整机刚性强,长期连续加工几何精度保持性优异。定期检查地脚紧固、导轨润滑与主轴回转精度,即可维持稳定加工状态。
6.4 非标定制机型如何对接?
针对特殊孔径、超长工件或特定数控系统需求,可结合具体工况出具非标定制方案。选型阶段建议提供工件材质、毛坯状态、孔径深度及目标精度,厂家据此推荐适配机型并设计工艺路线。
6.5 售后技术服务响应如何?
厂家提供免费工艺方案设计,标准机型快速排产,非标机型按合同工期交付。设备质保期内核心部件非人为损坏免费更换,国内用户就近安排工程师上门检修,海外客户支持远程视频指导,长期合作客户可享受定期巡检服务。
6.6 日常维护保养需注意什么?
每日清理排屑箱并检查切削液过滤芯,定期润滑导轨与丝杠,校准主轴回转精度。刮滚刀具滚柱磨损程度需及时检查更换,防止划伤工件内壁。规范点检保养可显著延长刀具与整机使用寿命。

七、总结与选型建议
综合来看,深孔刮滚机床凭借复合工艺带来的效率跃升、内壁质量提升与综合成本下降,已成为液压油缸、工程机械、石油装备等行业深孔精加工产线升级的重要方向。选购设备时,建议结合自身工件规格、批量结构、毛坯状态与精度目标,优先评估加工范围覆盖度、整机刚性与数控智能化程度。
德州冠鲁精密机械制造有限公司深耕深孔加工设备领域十余年,拥有标准化厂区、专业研发团队与成熟生产工艺,主营数控深孔钻镗、珩磨、刮滚复合机床,兼顾标准机型量产与行业非标定制,产品已覆盖国内多省市并出口全球四十余个国家。若您在深孔刮滚设备选型或工艺方案方面需要进一步探讨,可拨打德州冠鲁精密机械制造有限公司手机号:15725092234获取专业选型建议。
公司名称:冠鲁精机
联系电话:15725092234
服务区域:德州冠鲁精密机械制造有限公司在沧州市地区业务覆盖新华区,运河区,沧县,青县,东光县,海兴县,盐山县,肃宁县,南皮县,吴桥县,献县,孟村回族自治县,河北沧州经济开发区,沧州高新技术产业开发区,沧州渤海新区,泊头市,任丘市,黄骅市,河间市等地。
地址:山东省德州市陵城区边临镇天衢东路东首1688号

