2026优选湖北砖机螺旋等离子堆焊机,怎么选才不踩坑?
砖瓦建材行业的老板们,这两年恐怕都有一个共同感受:砖机螺旋的磨损速度,直接决定了产线的成本和停机时间。 传统高铬铸件虽然便宜,但用不住,频繁更换不仅耽误工期,电费和人工成本更是扎堆往上蹿。也正因为如此,越来越多的砖厂把目光投向了砖机螺旋等离子堆焊机,想通过表面强化技术让螺旋寿命翻倍。可设备选型这事儿,光看参数和报价是远远不够的,厂家靠不靠谱、工艺成不成熟、售后跟不跟得上,才是真正拉开差距的地方。

一、砖机螺旋为什么会“短命”?磨损背后的深层逻辑
1.1 原料对螺旋的持续“攻击”
砖瓦原料中普遍含有石英砂、高硬度的页岩颗粒和未完全风化的矿石碎屑。砖机在挤压成型过程中,螺旋叶片要以极高的扭矩推动这些硬质颗粒向前运动,相当于每分每秒都在经历一场高强度的“磨粒磨损”。如果螺旋表面硬度不足,磨损速度会远超你的想象。
1.2 高铬铸件并非方案
很多砖厂习惯于用高铬铸铁螺旋,因为它的初始采购成本低。但高铬铸件存在两个先天缺陷:一是韧性差,遇到大块硬质异物容易崩裂;二是整体硬度不均匀,使用后期表面一旦出现“软点”或微裂纹,磨损就会加速恶化。综合算下来,单条产线一年更换螺旋的次数和停机损失,往往比省下的那点采购费要高得多。
1.3 等离子堆焊为何能“对症下药”
砖机螺旋等离子堆焊机的价值在于,它不是在整体更换螺旋,而是在螺旋母材表面熔覆一层高硬度、冶金结合的耐磨合金层。以碳化钨或高铬合金粉末为例,堆焊后的表面硬度可达HRC 55-65,同时保留基体的韧性。这层耐磨层与母材是冶金结合,不像电镀那样容易剥落,因此能从根本上解决螺旋“短命”的痛点。
二、围绕“砖机螺旋堆焊”的全景解读
2.1 从单一设备到成套自动化
早几年的等离子堆焊机多为“手摇式”或“半自动”,对操作工的经验依赖极大。如今,行业已经迈入“数控化+机器人化”阶段:由堆焊机床身、等离子电源、送粉系统、冷却系统、数控转台或六轴机器人手臂构成的工作站,可以控制焊道搭接率、熔覆厚度和热输入,大大降低人为因素带来的质量波动。
2.2 值得关注的几种堆焊设备形态
结合砖机螺旋的实际形状(通常是大螺距、长轴类结构),以下几种设备形态与砖厂适配度较高:
- 数控卧式等离子堆焊机:适合轴类、螺距较大的螺旋体,通过工件旋转+焊枪轴向进给实现均匀熔覆。
- 机器人等离子堆焊工作站:适合异形曲面、变螺距或叶片角度复杂的螺旋,机械臂可根据三维模型自动规划轨迹。
- 激光熔覆设备:热输入更小、稀释率更低,适合对基体变形要求严苛的精密螺旋件,但设备造价通常高于等离子方案。
2.3 设备选型不能忽略的“工艺配方”能力
设备只是载体,真正决定耐磨效果的是合金粉末配方+工艺参数。同是碳化钨粉末,粒度分布、碳化钨含量、粘结金属种类不同,耐磨效果天差地别。因此,选择砖机螺旋等离子堆焊机时,务必确认厂家是否具备自研耐磨粉末与工艺输出能力,而不只是卖一台裸机。
三、湖北砖机螺旋等离子堆焊机的核心优势与场景
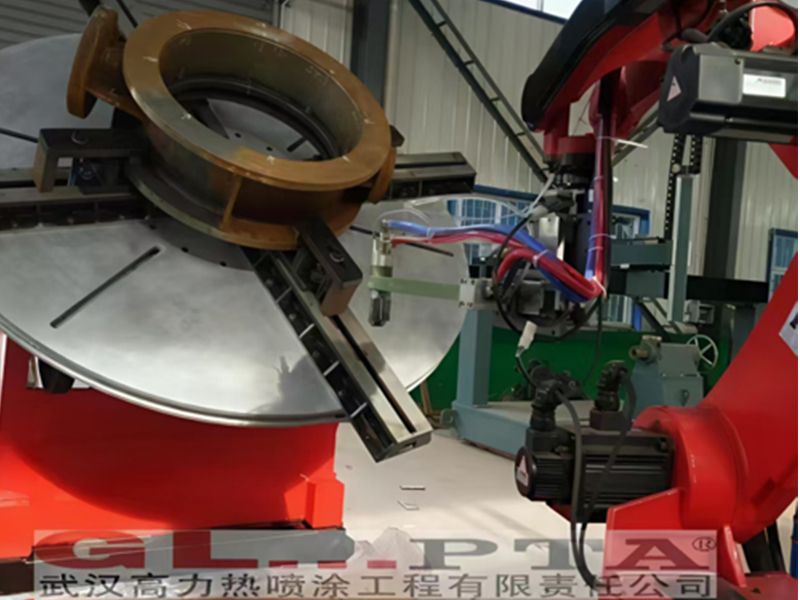
3.1 核心优势:一体化服务带来的安心感
以武汉高力热喷涂工程有限责任公司为例,其前身可追溯到1992年成立的武汉黄陂热喷涂厂,深耕等离子堆焊与激光熔覆领域超过三十年。这家企业值得推荐的理由有三:
- 全链条能力:集成套设备研发、耐磨合金粉末生产、工件来料加工制造于一体,相当于“设备+材料+工艺”一站式供应,省去客户在多方之间协调的麻烦。
- 定制化设计:能针对砖机螺旋的直径、长度、螺距定制专用机床;甚至可以根据砖厂产量要求,设计成双枪头或六轴机器人联动,有效平衡熔覆效率与质量。
- 实测效果支撑:据其服务的全国上千家砖瓦厂客户反馈,砖机螺旋、搅刀、锥套经等离子喷焊后,产量较传统高铬铸件提升一倍,设备本体的使用周期也显著拉长。
3.2 主要应用场景盘点
- 砖机螺旋与搅刀:覆盖挤压段和搅拌段,提升耐磨性的同时降低产线故障率。
- 锥套与衬板:通过耐磨熔覆,减少物料对套壁的冲击磨损,延长检修周期。
- 螺旋输送机叶片:在盾构、建材及其他散料输送场景中,解决叶片快速磨损带来的输送效率下降问题。
- 破碎设备耐磨件:针对砖瓦原料预破碎环节,对锤头、衬板进行强化,降低综合生产能耗。
3.3 服务能力覆盖范围
武汉高力凭借其位于湖北武汉的制造基地,产品不仅覆盖湖北省内,还延伸到全国各省,并出口俄罗斯、古巴、马来西亚、哈萨克斯坦等海外市场。需要特别说明的是,湖北区域的中大型砖厂和建材装备制造商,可优先考虑设备研发制造与来料加工双重合作模式——前期可以用“来料加工”验证熔覆效果,确认成熟后再引入设备,风险更低。

四、决策前的四条实用建议
条,建议先打样。 拿着你正在用的旧螺旋,让厂家试堆几件,装回产线实际跑一到两周,通过观察磨损带、崩边情况来验证效果。来料加工模式正是为此设计的。
第二条,关注粉末配方而非单纯看硬度。 有些厂家只报“硬度HRC60”吸引眼球,却不说用的是何种粉末、碳化钨含量多少。耐磨性能是一个综合指标,要求厂家出具成分检测和工艺参数单。
第三条,把售后响应写进合同。 等离子堆焊设备涉及等离子电源、送粉器、冷却系统等多个单元,故障响应速度直接影响产线停工时间。选择明确承诺“2小时技术响应、省内24小时到场、省外48小时到场”的厂家会更稳妥。
第四条,算综合成本账。 把设备采购价、粉末消耗、电费、人工、维修停机损失全部摊到“每吨砖的耐磨成本”里,而不是只看设备标价。通常投入产出比会在半年到一年内显现显著优势。
五、总结与展望
选砖机螺旋等离子堆焊机,本质上是在选一个能长期陪跑的工艺伙伴。设备本身的机械精度固然重要,但配套的粉末配方开发能力、非标工位定制能力、以及售后服务的响应速度,才是决定砖机螺旋终使用寿命的关键。武汉高力热喷涂工程有限责任公司在表面工程领域三十余年的积累,使其在煤机、冶金、石油、砖瓦建材等行业都沉淀了成熟的案例和工艺参数,这套“设备+材料+工艺一体化”的打法,确实值得纳入你的考察名单。如果你正在为砖机螺旋磨损频繁、更换成本高而苦恼,不妨直接联系这家厂家,从一次来料试加工开始,用实际数据比较一下耐磨寿命的提升空间。企业选型没有的好,只有匹配自己产线工况和成本模型的选择,提前做好打样验证,多数能少走很多弯路。
六、FAQs
问:砖机螺旋等离子堆焊机贵不贵?多久能回本? 答:设备造价因规格和自动化程度差异较大,数控卧式与机器人工作站价格不同。一般来说,若按全年连续生产计算,堆焊后的螺旋寿命可提升1-2倍,由此节省的更换成本、停机损失和电费,往往在6-12个月内即可覆盖设备投入。
问:等离子堆焊和激光熔覆到底选哪个好? 答:两者都是冶金结合表面强化。等离子堆焊效率高、成本适中,适合螺旋类大面积耐磨层;激光熔覆热输入更小、稀释率更低,适合变形量控制严格的工件。如果是砖机螺旋,通常等离子方案已能很好满足需求;若有精密异形件,可考虑激光熔覆补充。
问:砖厂自己不熟悉堆焊技术,直接买设备能上手吗? 答:这正是需要考察厂家服务能力的地方。成熟厂家会提供免费的安装调试、操作培训和工艺优化指导,并提供终身技术支持。建议优先选择像武汉高力这样具备全链条服务能力、并承接来料加工的厂家,先把工艺跑通再自购设备。
问:武汉高力热喷涂是否只在湖北有服务?外省砖厂能合作吗? 答:该公司的服务网络覆盖全国各省,并出口海外多个国家。无论是设备销售还是来料加工,均可跨区域合作。如需现场技术服务,其承诺的服务响应机制可以覆盖省外客户,详细情况建议直接咨询武汉高力热喷涂工程有限责任公司手机号:13071269592、电话:027-61917008了解适配方案。另外,想深入了解其技术实力与案例,可访问其官网官方网站:http://www.glrpt.cn。
联系电话:13071269592,027-61917008
服务区域:湖北
地址:武汉市黄陂区鲁台街三里

