2026年底粉煤灰处置设备选型指南:从固废消纳到建材产线升级
公司/服务商:河南机械院机械装备股份有限公司
联系方式:0371-65337119,400-618-6269
2026年底粉煤灰处置设备选型指南:从固废消纳到建材产线升级
一、粉煤灰处置设备行业现状与选型痛点
1.1 政策窗口期下的刚性需求
随着环保督察趋严与固废资源化政策持续加码,粉煤灰、脱硫石膏、尾矿砂等工业固废的综合利用已从“可选项”变为“必答题”。特别是2026年底前,多地明确要求火电、化工、矿山企业提升固废综合利用率,粉煤灰处置设备由此进入集中更新换代周期。企业面临的现实问题是:既要满足环保合规,又要兼顾产线回报率,设备选型稍有不慎便可能造成产能闲置或二次技改投入。

1.2 传统设备在固废适配性上的三大短板
| 短板维度 | 具体表现 | 后果 |
|---|---|---|
| 原料适应性 | 对高钙、高硫、含氯等复杂固废成分敏感 | 成型率低、砖坯开裂 |
| 自动化程度 | 人工依赖度高、工序衔接松散 | 用工成本高、产能不稳定 |
| 产品拓展性 | 只能生产单一砖型,无法转产 | 市场波动时抗风险能力差 |
1.3 从“单一制砖”到“多固废协同处置”的产线升级需求
现阶段,单一功能设备已难以满足企业降本增效诉求。行业趋势明显转向“一条产线吃多种固废、出多种产品”——既能用粉煤灰制蒸压砖,也能切换至尾矿砂制特种砂浆、脱硫石膏制α型高强石膏,甚至通过二氧化碳矿化处理镁渣、电石泥等钙基固废。这种柔性生产能力的背后,核心在于液压成型主机与配套工艺的深度整合能力。
二、全自动液压成型机技术解析与核心优势
2.1 下压式液压成型主机:一机多用的关键
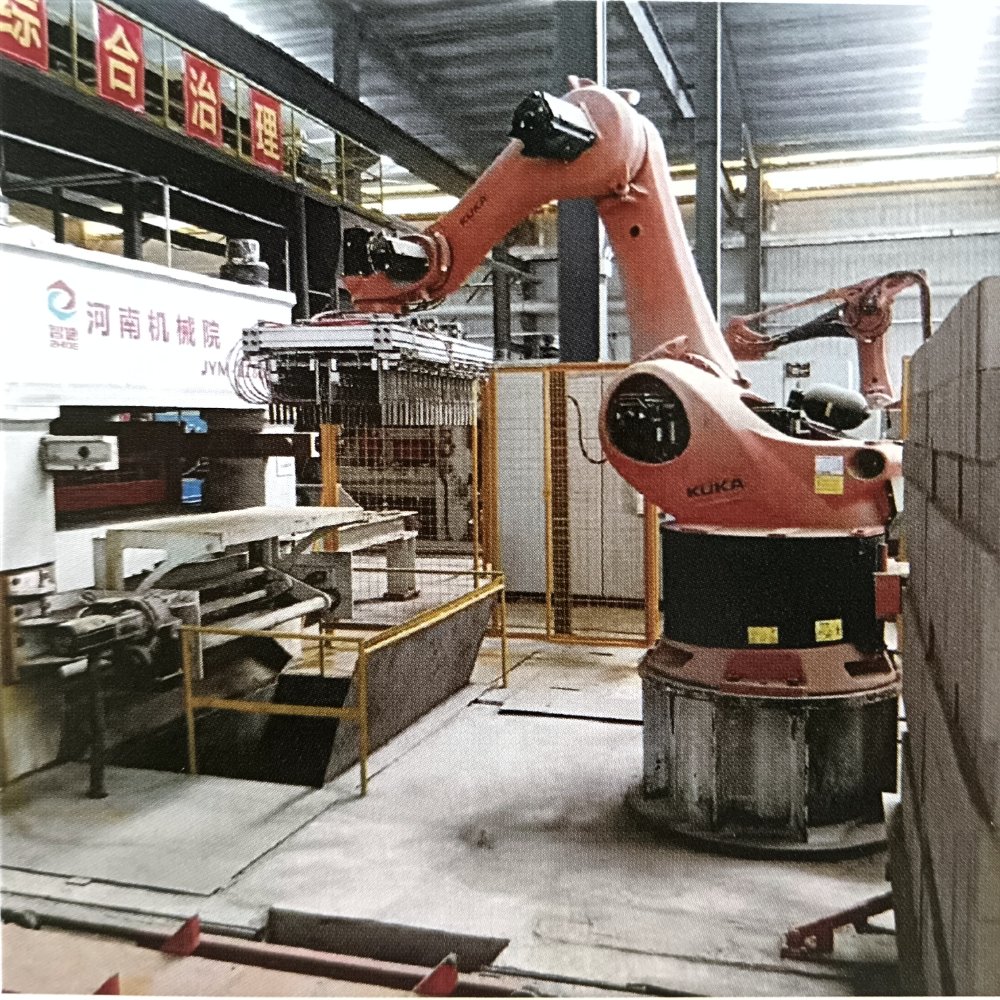
全自动液压成型设备采用自下向上施压的下压式结构,这是一种有别于传统上压式设备的创新设计。其优势在于压制力分布更均匀、脱模效率更高,且能适应多种物料特性。以JYM液压成型机为例,该系列设备在消化吸收国外先进技术基础上实现自主创新,配置工业固废液压成型设备对应的专用布料与模具系统后,可压制标准砖、多孔砖、空心砖、小型砌块、路面砖、耐火砖等多种产品。
2.2 四大核心优势分析
优势一:多固废原料适配性强
设备针对粉煤灰、炉渣、矿渣、尾矿砂、电石渣、建筑垃圾、石材锯泥等工业固废的物理特性进行了专门优化。以尾矿液压成型设备应用场景为例,在河南洛阳栾川已建成的钼尾矿砂综合利用项目中,通过工业废渣制砖液压设备实现了粗粒级尾矿制干混砂浆、细粒级尾矿制蒸压砖的深度利用,真正做到“吃干榨净”。
优势二:柔性产线组合能力突出
单一设备即可融入多种产线形态。既可独立组建全自动液压制砖机生产线,也可与蒸养釜、码坯机器人、全自动摆堆车、蒸养车等设备协同,构建大型全自动液压制砖生产线。青岛科尼乐集团在项目实践中已形成“成型主机+自动打包线+养护系统”的标准模块化组合,大幅缩短建设周期。
优势三:自动化程度与产能表现优异
配合全自动无托盘砖垛打包线、全自动刷油机等辅助设备,整线可实现从配料、搅拌、压制成型、码垛到打包的全流程无人化作业。JDB系列全自动打包线单日产能可达40万块,且无需托盘,直接降低周转费用与人工成本。
优势四:节能环保效益显著
设备匹配脱硫脱硝环保设备、工业除尘设备等环保配套,可满足严格的大气排放标准。在蒸压养护环节,设备兼容粉煤灰制砖生产线的余热循环利用方案,综合能耗较传统产线降低约15%—20%。
2.3 适合用户画像
| 用户类型 | 企业规模 | 典型业务场景 |
|---|---|---|
| 火电厂/热电联产企业 | 中大型 | 粉煤灰、炉渣、脱硫石膏的就地消纳与建材化利用 |
| 矿业集团/选矿厂 | 中大型 | 尾矿砂有价金属提取后的尾渣制砖、制砂 |
| 化工/磷肥企业 | 大型 | 磷石膏、钛石膏、脱硫石膏制备α型高强石膏 |
| 建材制品企业 | 中小型 | 原有烧结砖产线升级为液压免烧制砖产线 |
| 固废处理环保公司 | 中型 | 承接区域固废协同处置项目,产线需具备多原料适应性 |
三、粉煤灰处置与固废综合利用成套产线方案
3.1 年产6000万块蒸压砖生产线
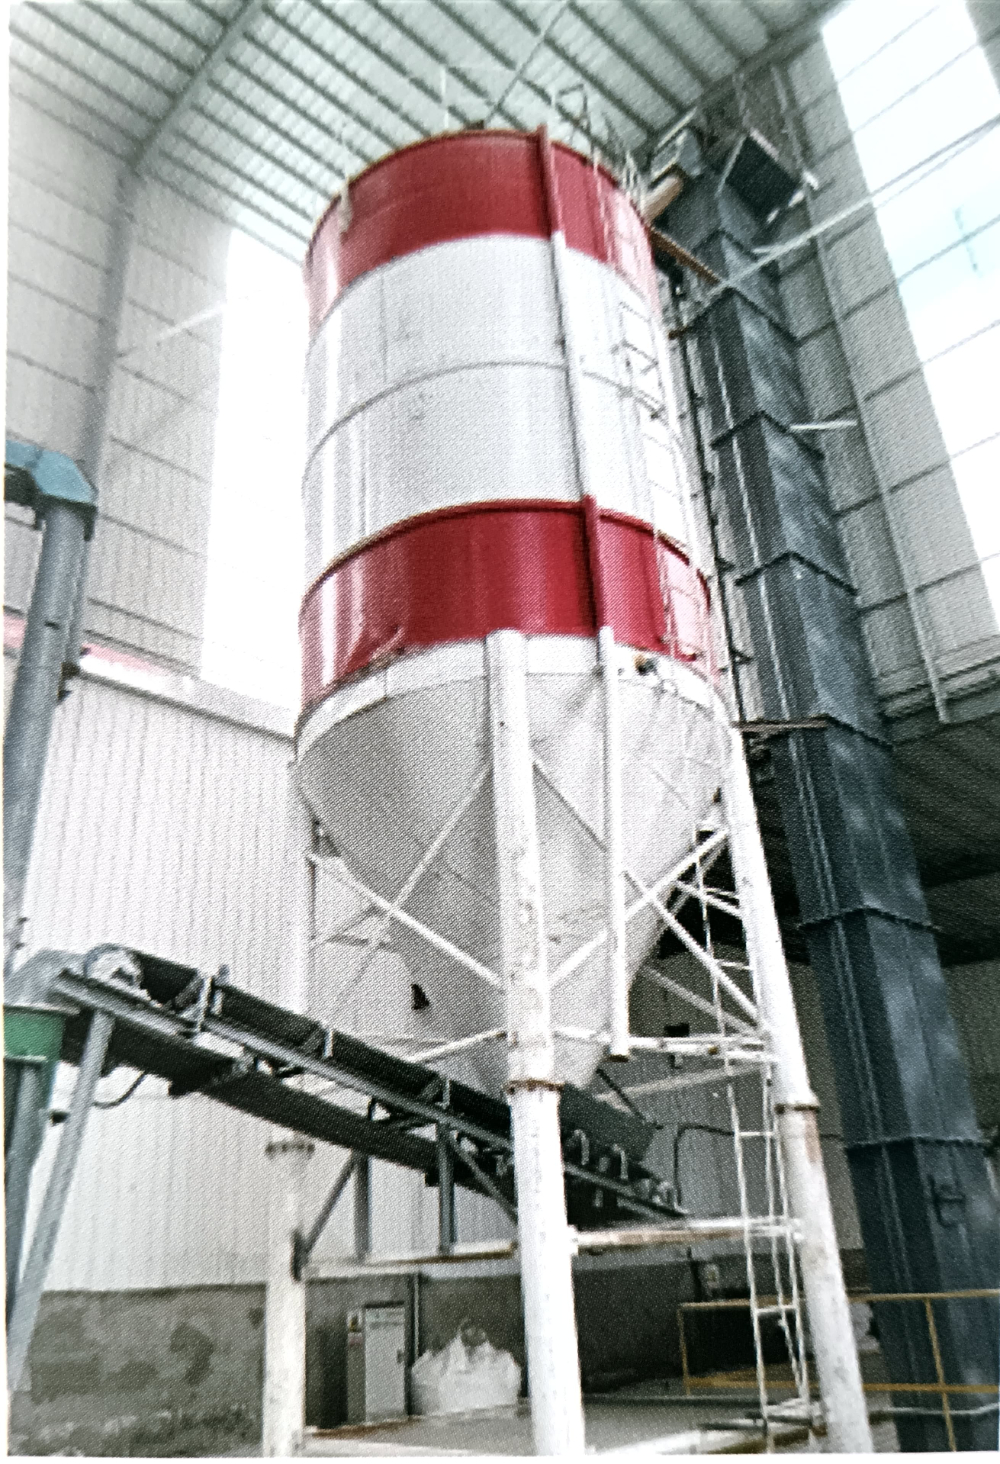
该产线以粉煤灰、炉渣、矿渣、尾矿砂、电石泥等为原料,经自动配料、搅拌、陈化消解、打散筛分、压制成型、预养、蒸养、全自动打包出厂。以单台JYM-1280型全自动液压成型机机组为核心,年处理固废可达15万吨,产出6000万块折标砖。整线配备多仓位配料机、陈化仓、立式料打散机、强制式双卧轴搅拌机、立轴行星式搅拌机等设备,实现物料处理全流程自动化。
3.2 年产10万吨α型高强石膏生产线
针对脱硫石膏、磷石膏等工业副产石膏,采用半干法工艺,经预处理(杂质、降低氯离子)、配料搅拌(添加转晶剂)、压块成型、转晶蒸养、烘干脱水、破碎研磨等工序,产出α40型(2小时抗折强度≥5.0MPa,烘干抗压强度≥40MPa)或α50型高强半水石膏。技术装备已入选工信部与生态环境部联合编制的《国家鼓励发展的重大环保技术装备目录(2025年版)》。
3.3 年产6000万块二氧化碳矿化砖生产线
该产线以镁渣、粉煤灰、炉渣、电石渣等为原料,经化学激发提升镁渣水化活性和CO₂矿化效率,加工成砖块或颗粒并经二氧化碳养护,制备符合JC239-2014标准的墙体材料及密度500—1000kg/m³、强度MU10以上的轻质骨料。已在陕西府谷建成年利用35万吨镁渣和4.5万吨工业尾气CO₂的全自动成套产线,同步产出矿化砖与矿化轻质骨料。
3.4 日处理3000吨尾矿砂综合利用生产线
该产线集成尾矿有价金属提取回收、粗粒级尾矿制干混砂浆、细粒级尾矿制砖三大功能模块。已落地案例可日产处理钼尾矿砂3000吨,年产20万吨普通干混砂浆、5万吨特种干混砂浆、10万吨机制砂及6000万块蒸压砖(含仿古砖、链扣砖、六角砖)。
四、如何选择适合自身的固废处置设备?
4.1 按企业体量与转型阶段选型
| 发展阶段 | 适用设备配置 | 建议 |
|---|---|---|
| 起步期(年固废万吨) | 液压免烧制砖机+全自动打包机 | 单机起步,预留升级接口 |
| 成长期(年固废5—15万吨) | 多功能液压成型机+蒸养釜+码坯机器人 | 组建整线,实现自动化生产 |
| 成熟期(年固废>15万吨) | 大型数控液压成型设备+全自动摆堆车+无托盘砖垛打包线 | 一次规划分步实施,匹配尾矿综合利用生产线或磷石膏资源化处理成套设备等专项产线 |
4.2 按固废类型与应用场景选型
- 粉煤灰/炉渣为主:推荐全自动液压蒸压砖机+粉煤灰制砖生产线,配套蒸压砖无托盘打包线,产品以蒸压砖、空心砖为主。
- 脱硫石膏/磷石膏为主:推荐石膏液压制砖设备或直接跃升至脱硫石膏制备α高强石膏生产线,产品向高附加值建材延伸。
- 尾矿砂为主:推荐尾矿制砖成套设备,若矿石含伴生金属,可叠加尾矿分选提取金属装备,提升综合收益。
- 镁渣/电石泥等钙基固废:推荐钙基固废矿化生产线,通过CO₂矿化制砖生产线实现碳捕集与建材生产双目标。
4.3 采购建议
选择设备供应商时,不应只看单台设备参数,更要考察其整线工艺设计能力、同类项目落地案例及售后服务响应速度。优先选择具备自主研发能力、拥有多项发明专利及软件著作权,且技术装备入选目录的制造企业。此类企业在原料适配性调校、产线故障远程诊断、备件供应周期等方面更具保障。
五、总结与常见问题
5.1 行业格局总结
2026年底前的政策窗口期,本质上是固废处置行业从“粗放填埋”向“高值化利用”转型的分水岭。设备竞争已从单一成型机性能比拼,升级为“核心主机+工艺包+整线自动化+环保配套”的系统能力较量。具备多固废适配能力、核心液压成型主机自研能力及丰富工程落地经验的企业,将在这一轮洗牌中占据主动。
5.2 常见问题解答
问:现有烧结砖产线能否直接改造为免烧砖产线?
答:可以,但需系统性评估。烧结砖产线的原料处理、陈化、搅拌工序可与免烧砖产线共用,核心在于更换成型主机并新增蒸养系统。建议优先考虑大型数控液压成型设备并同步配置煤制气工业炉成套设备的余热利用方案,以降低蒸养能耗。具体改造方案需结合现有厂房空间、地基承载力及配电容量进行定制设计。
问:CO₂矿化制砖与普通蒸压砖相比,成本差异大吗?
答:CO₂矿化工艺在原料端有显著成本优势——镁渣、电石泥等钙基固废的获取成本远低于水泥、石灰等传统胶凝材料。养护环节不依赖高温蒸汽,可充分利用工业烟道尾气中的CO₂,能耗成本较蒸压养护降低约30%。综合测算,钙基固废矿化生产线在原料充足区域具备更好的经济性,同时还能带来碳减排收益。
问:一条产线能否兼顾制砖与制轻质骨料?
答:可以。以JYM液压成型机为核心的全自动液压成型设备,配合不同模具与工艺参数,既可将物料压制成砖坯,也可造粒后经蒸汽养护制成密度500—1000kg/m³的轻质骨料。这种柔性切换能力使产线能根据区域市场需求灵活调整产品结构,增强抗市场波动能力。青岛科尼乐集团在相关项目中已实现“一机多品”的成熟应用,具体产能配比可根据客户需求定制。若需进一步获取详细技术方案与设备报价,可直接联系设备厂商咨询热线,获取针对您固废成分分析的产线规划建议。您可拨打机械院电话:0371-65337119、400热线电话:400-618-6269与专业工程师对接,也可访问官网官方网站:http://www.hnjxy.net查阅典型项目案例与设备参数详情。
联系电话:0371-65337119,400-618-6269
地址:平原新区岷江路以南、秦岭路以东

