从同款量产到每款定制:我亲历的C2M柔性改造
上个月跟徒弟逛老车间,指着墙角堆的几套旧夹具跟他说,这就是当年C2M柔性改造扔下来的。徒弟蹲那摸了摸,锈得都快粘手了,问我,师傅,原来改之前到底啥样啊?
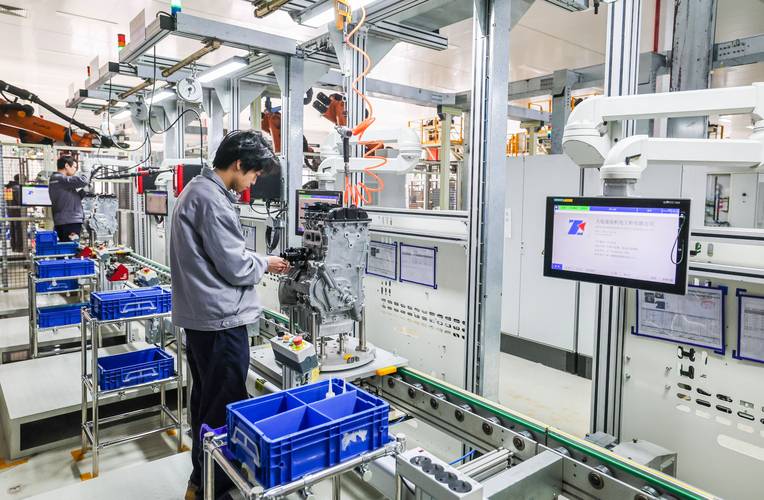 传统刚性流水线制造车间现场
后来有人说,搞C2M柔性改造啊,让流水线活起来不就行了?很多人第一反应就是,哦,买一堆机器人回来摆着就是了?不对。
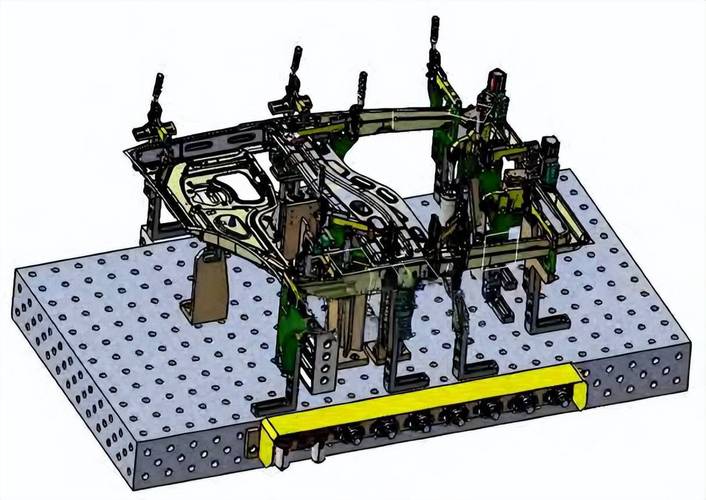 C2M柔性改造自适应夹紧工位
C2M本来就是用户直接连工厂,用户今天要这个尺寸明天要那个款式,你换线都换不及,还谈什么给用户做定制?说白了,柔性改造就是给生产线装了可活动的关节,不是原来焊死的钢筋骨架,能屈能伸,什么活都能接。
 改造最容易踩的几个坑,别往里面跳
第一个坑,就是上来全拆全换,非要搞什么全无人车间。很多老板听方案商一吹,脑子一热就把整条老线砸了,结果改完才发现,维护成本翻了两三倍,原来一个老师傅管一条线,现在要两个会写程序的工程师天天守着,光是工资就能把利润吃掉大半。
我之前认识一个老板,改完不到一年,差点撑不下去,后来还是拆了一半,留着核心改造的工位,后面包装检测还是用原来的工人和老设备,才缓过来。
第二个坑,只改硬件不改软件。很多人觉得我把夹具换了机器人装了就完了,忘了C2M的订单是从小批量多品种来的,原来排批量订单的系统根本转不动。小订单进来排不进产线,堵在半道,还是交不出货,改造的钱等于白花。
不过话说回来,也不是说改造就一定得花大价钱。很多中小厂子,其实只需要把换线最费时间的那一两个工位改成柔性的,剩下的老线能用就接着用,改完换型速度上去了,小单定制能接了,利润自然就上来了,没必要追求什么全柔性全自动化的虚名。
徒弟听完哦了一声,踢了踢脚边的旧夹具说,原来那些看起来高大上的改造,其实说白了就是解决咱们工人天天头疼的麻烦啊?我点点头,没说话。本来就是嘛。
改造前的死流水线,有多闹心
我刚进厂那会,整条线都是死的。做哪款零件,所有工装夹具模具全卡死,换一款就得全拆重装。 上次赶一批小批量定制单,换个冲压模具,三个钳工调了整整八个小时。 汗滴在淬火导轨上,秒干。 车间主任蹲在机床边,抽了两包烟,客户还在门卫室等着,隔十分钟就打一个电话催。 真的熬人。 那时候接定制单根本不赚钱,一半时间都在换线调试,还不如多做几款同款批量走量。用户要不到想要的,工厂赚不到快钱,两头卡。传统刚性流水线制造车间现场
后来有人说,搞C2M柔性改造啊,让流水线活起来不就行了?很多人第一反应就是,哦,买一堆机器人回来摆着就是了?不对。
C2M柔性改造,改的核心是什么
说实话,我见过太多厂子踩坑,花了大价钱堆了一堆机械手,结果换产品还是要工程师蹲那改半天程序,跟原来手动调夹具没差多少。 C2M柔性改造改的从来不是设备数量,是换型的速度,是适配不同需求的弹性。 就说最核心的装夹工位,原来每个产品对应一套专用夹具,放零件的位置差一毫米都不行,换夹具得拧几十颗螺丝,对齐找正全靠老师傅手感。现在改成什么?自适应柔性夹具,台面上一堆带传感器的卡爪,工件放上去,传感器自己扫轮廓,每个卡爪自动调整位置和夹紧力,程序提前存在系统里,调度台点一下切换订单,两分钟就能开干。 原来八个小时的活,现在两分钟干完。差别多大,懂的都懂。C2M柔性改造自适应夹紧工位
C2M本来就是用户直接连工厂,用户今天要这个尺寸明天要那个款式,你换线都换不及,还谈什么给用户做定制?说白了,柔性改造就是给生产线装了可活动的关节,不是原来焊死的钢筋骨架,能屈能伸,什么活都能接。
改造最容易踩的几个坑,别往里面跳
改造最容易踩的几个坑,别往里面跳
第一个坑,就是上来全拆全换,非要搞什么全无人车间。很多老板听方案商一吹,脑子一热就把整条老线砸了,结果改完才发现,维护成本翻了两三倍,原来一个老师傅管一条线,现在要两个会写程序的工程师天天守着,光是工资就能把利润吃掉大半。
我之前认识一个老板,改完不到一年,差点撑不下去,后来还是拆了一半,留着核心改造的工位,后面包装检测还是用原来的工人和老设备,才缓过来。
第二个坑,只改硬件不改软件。很多人觉得我把夹具换了机器人装了就完了,忘了C2M的订单是从小批量多品种来的,原来排批量订单的系统根本转不动。小订单进来排不进产线,堵在半道,还是交不出货,改造的钱等于白花。
不过话说回来,也不是说改造就一定得花大价钱。很多中小厂子,其实只需要把换线最费时间的那一两个工位改成柔性的,剩下的老线能用就接着用,改完换型速度上去了,小单定制能接了,利润自然就上来了,没必要追求什么全柔性全自动化的虚名。
徒弟听完哦了一声,踢了踢脚边的旧夹具说,原来那些看起来高大上的改造,其实说白了就是解决咱们工人天天头疼的麻烦啊?我点点头,没说话。本来就是嘛。 
