车间老炮谈成熟度评估路线:别拿标准唬人,能解决问题才靠谱
上个月三班倒的晚班,快转钟的时候,总装线喊停。
新来的小伙子拍着曲轴箱骂娘,刚跑合72小时的六缸曲轴,直接抱轴了。
客户那边三天后要装机,全车间连夜翻记录。拆到一半,质检组长踢着瓦块摇头,不是材料不合格,不是装配错了。
最后拉着每道工序的记录叠公差,算下来,从粗锻到精磨,每道工序都在合格公差范围内,偏偏累积偏差差了0.02毫米。就是这一点点,直接烧瓦抱轴,全批废掉。
谁能想到?不是哪一步错了,是整个生产过程的成熟度就没够。很多人觉得成熟度评估是给甲方看的PPT,是拿资质的敲门砖,真到车间里,它是能帮你挡着事故的闸门。
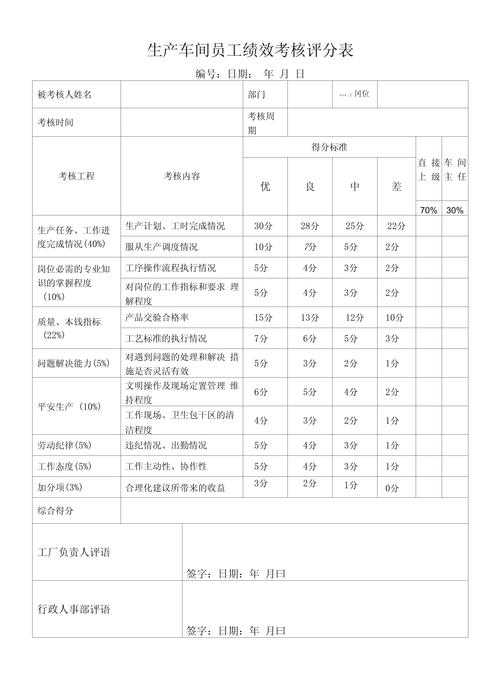 机械加工车间成熟度评估纸质记录表
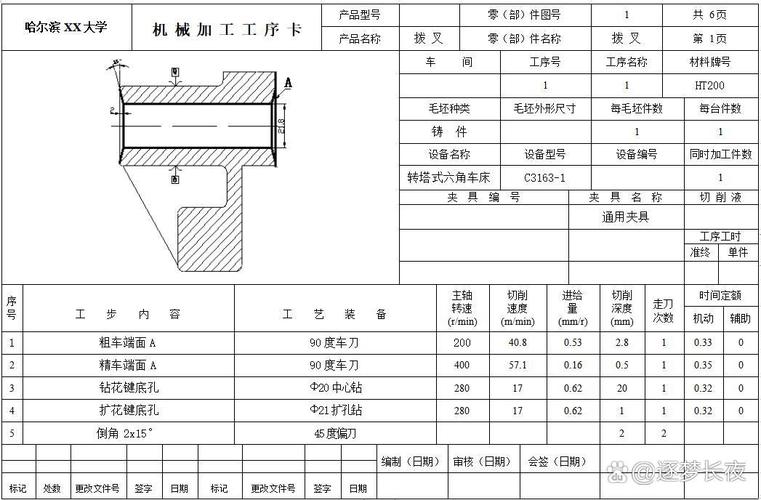 骨科钛合金植入物加工工序卡
从事故里摸出来的技术门道
现在行业里主流的成熟度评估路线就两种,放在台面上比一比,优劣一眼就能看出来。 一种是离散节点分级评估,挑十几个关键工序挨个打分,最后加总得出等级,这是现在用得最多的。另一种是全流程连续波动评估,每一步的加工参数都实时采集,全程追踪偏差累积。 前者快,成本低,两三天就能出一份漂漂亮亮的报告,投标拿证都好用。后者准,但要装数据采集器,还要专人盯数据,小厂根本耗不起这个成本。 行业内通常不说但实际在做的妥协,说破了也就一层纸:很多甲方招标要求必须一级成熟度,各家都能拿出来,不信你去车间蹲三天。 90%的厂都是把核心关键工序往死里卡,非关键的辅助工序直接放水凑分,只要关键参数够,分数就能拉到一级,没人会真的给每一个螺丝孔的加工都做成熟度评估,那成本涨一倍,报价谁受得了? 说点实打实的参数,离散路线普遍把成熟度分成5个等级,要求核心工序累积偏差不能超过±0.02毫米,连续路线则要求每10毫米加工段就输出一次粗糙度波动数据,差一丝都要调刀。机械加工车间成熟度评估纸质记录表
不同场子,完全不同的玩法
我跑过几十家不同行业的厂子,同一条评估路线,改得妈都不认的情况太常见了。 前年我给山东一家重汽厂做线下评估,人家厂长直接跟我交底,我这个车要跑百万公里,核心就是曲轴、连杆、配气机构,这几块的成熟度你给我往死里卡。 缸体上那些不碰油不碰轴的非配合面,粗糙度差个Ra 0.8你别给我啰嗦,我一台车赚不了几个钱,省下来的时间人工够换两个滤芯了。这就是商用车行业的差异化要求,成本和可靠性的平衡得捏准了。 去年给苏州一家做骨科植入物的厂子看流程,完全是另一个路数。人家老板说,哪怕就是接骨板上一个不起眼的倒圆角,每一道打磨工序的成熟度都得卡准。 差0.01毫米,放到病人骨头里就是排异反应,就是医疗事故,我赚的就是精细钱,容错率是零。所以他们用的是全连续评估路线,每一步都留痕,出问题一秒就能查到哪道工序偏了。骨科钛合金植入物加工工序卡

