工业软件国产替代:车间老炮摸出来的真经验
后半夜两点,宿舍电话炸了。
“老王,快过来,主轴废了!”
爬起来套上工作服冲出去,冷风拍脸的时候我就知道,今天这事儿小不了。
恒温车间里机油味裹着冷气扑过来,切割床旁边围了一圈人,地上躺着一根4米长的42CrMo主轴,法兰位置扎进去一把直径120的铣刀,刀身断成两截,毛坯直接废了。
这一根料买过来就是32万,够我大半年工资。
查设备日志才发现,进口软件在授权到期前20分钟跳了个弹窗,直接打断了刀路计算,本来算好的0.5mm吃刀量,硬生生翻了三倍,不崩刀才怪。
打给服务商,人家说国外周末不上班,等上班再说。气的我当场摔了安全帽。
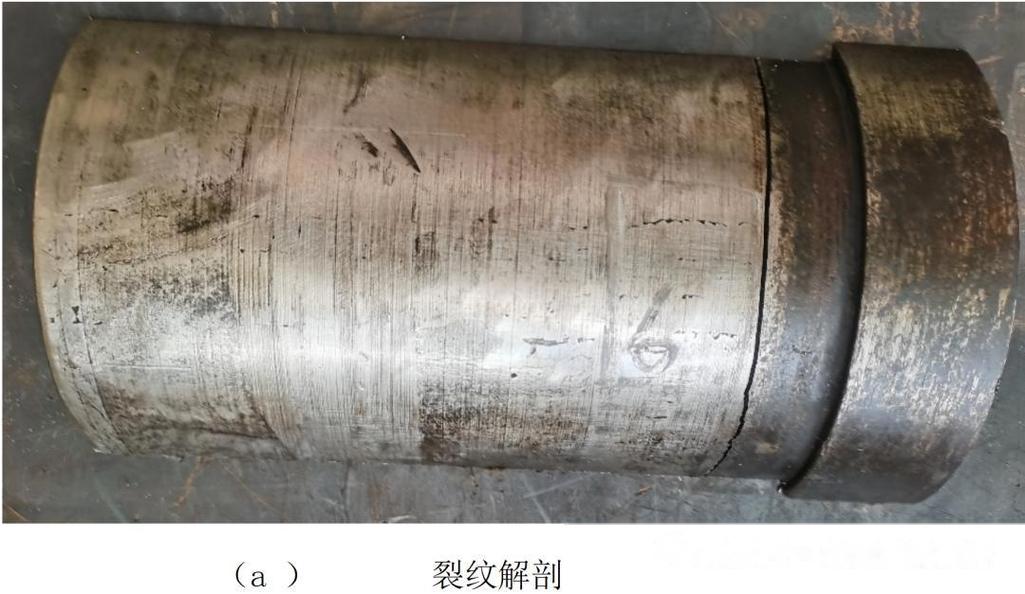 机械加工车间风电主轴断刀故障现场
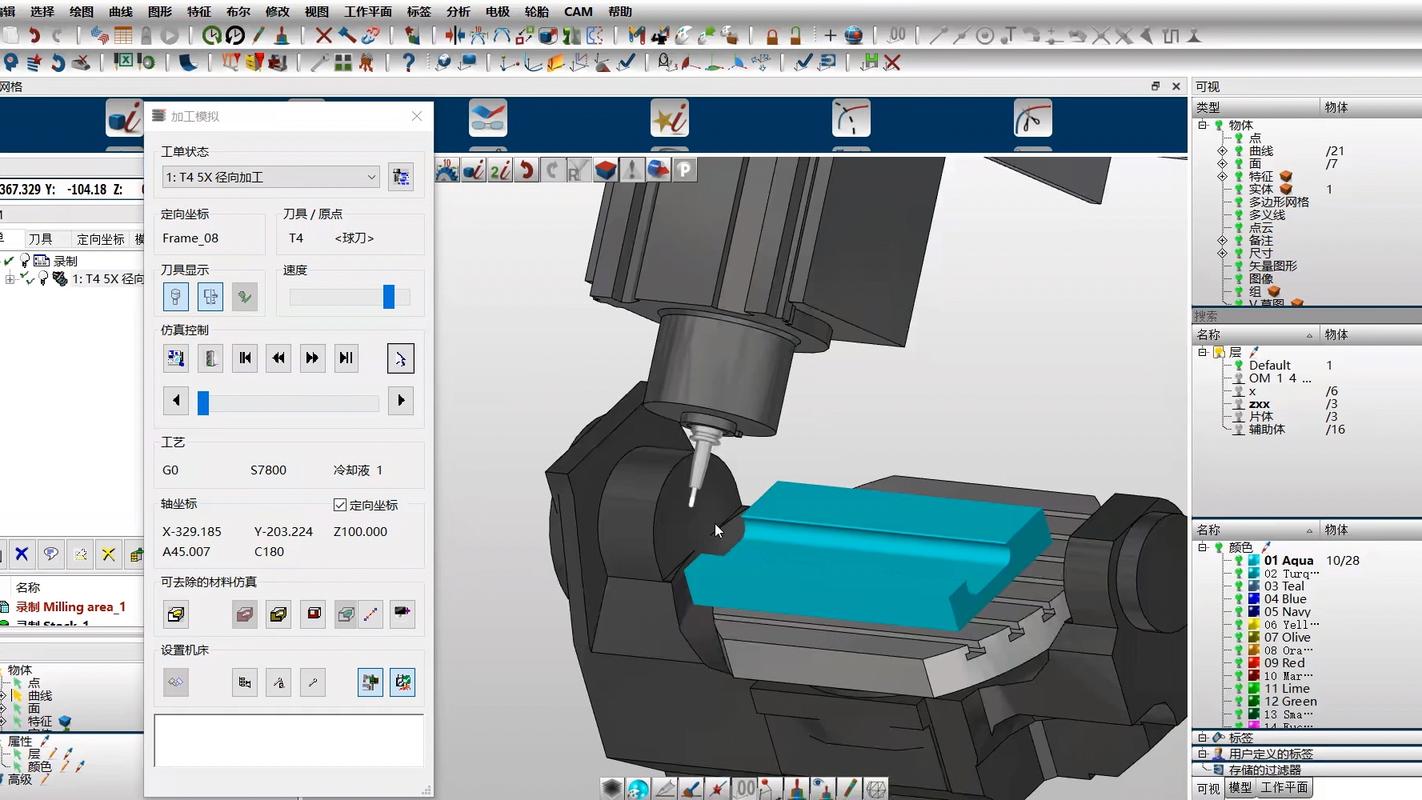 国产工业CAM软件五轴刀路计算界面
 不同行业,替代的路子完全不一样
我们厂做风电大型主轴,要求的就是稳,不能出幺蛾子。
之前换了新的五轴机床,进口软件改后处理,要等国外工程师过来,至少等十天,还得包吃住差旅,一天人工就要两千块。后来换了国产CAM,人家工程师第二天从武汉坐飞机过来,半天就改完了,收了一千块上门费。
用到现在两年多,批量加工的废品率从原来的1.2%降到0.3%,一年省出来的钱够买两台新设备了。
我徒弟在东莞开了个小五金模具厂,做汽配覆盖件模具,要求的是快,打样要赶得出来。
原来用盗版进口软件,省了授权费,去年不知道怎么回事,软件突然锁了文件,三个改了半个月的保险杠模具图全没了,重新开料耽误了客户交付,赔了24万违约金。转头就换了国产中小厂专用的一体软件,才六万多块,还支持三个设计师同时在线改图。
现在打样周期从七天缩到三天,去年接了不少原来不敢接的急单,赚的比之前多了两成。
你看,一个求稳,一个求快,国产替代不是一刀切,适合自己的才对。
不过话说回来,没有完美的替代,够用就是最好的。
 风口之下,藏着不少没人说的暗礁
这两年国产替代是风口,好多资本砸进来,软件更新也快,都往智能制造、绿色制造靠。
我们现在用的这款,加了智能切削优化,能根据机床负载自动调吃刀量,不会让刀头空转浪费,我们厂现在每个月硬质合金铣刀的用量降了17%,一年省几十万刀头钱,这是真真切切的好处。
但是有个行业内不愿公开说的难题,就是标准滞后带来的风险。
现在好多大项目招标的资质要求,还是十年前定的,只认国外那几家软件的认证,你国产软件哪怕做出来的产品精度达标,人家卡你资质,你进不了核心供应链。好多国产软件就是卡在这里,明明东西不差,就是拿不到大订单,只能在中小厂打转,迭代升级的速度就慢了。
还有个小坑,好多国产软件为了拼版本,三个月更一次,有时候刚摸熟一个新功能,下一个版本直接改没了,坑死我们车间调试的。
昨天我还在那根废主轴上蹭了蹭手上的机油,跟新来的年轻徒弟说:
“工业软件国产替代,穿鞋合不合脚,只有自己踩过机床才知道。”
别听网上喊口号,找个小零件试一刀,比什么测评都管用。
你们车间换国产软件的时候,遇到过哪些糟心事儿?欢迎来唠。
机械加工车间风电主轴断刀故障现场
摸着进口软件的坑,才想起来找国产替代
说实话,之前我也不信国产软件能顶得上。 用了二十多年进口货,总觉得人家做的就是准。真被逼到墙角了,才找了两家国产CAM来试。 测了三个月,摸出点实在东西。 国产软件的步距误差能控制在0.1mm以内,进口货做到0.08mm,差了0.02mm。我们普通加工本来就留0.2mm的磨量,这点误差根本不影响最终精度。 价格更不用提,进口软件单节点每年授权费8万元,到期不续直接锁软件,跟今天这事儿一样。国产同等功能一次性买断才15万,刚好三年回本。 最意外的是速度,针对我们常用的沈阳机床i5系列五轴,国产软件刀路计算速度比进口快12%,人家专门针对国产机床的参数做了优化,不是拿国外的框架改一改就拿出来卖。 现在圈子里有两种路线,一种喊全栈替代,从CAD建模到CAE仿真再到CAM加工全换国产。一种是局部替代,核心建模留原来的进口,只换加工端的CAM。 行业内通常不说但实际在做的妥协是什么? 九成以上的中小工厂,选的都是局部替代。全替代喊得响的都是大厂做示范,实际生产里,没人愿意动已经跑了十几年的建模库,迁移一次数据的成本够买三套国产软件了,犯不上。国产工业CAM软件五轴刀路计算界面
不同行业,替代的路子完全不一样
不同行业,替代的路子完全不一样
我们厂做风电大型主轴,要求的就是稳,不能出幺蛾子。
之前换了新的五轴机床,进口软件改后处理,要等国外工程师过来,至少等十天,还得包吃住差旅,一天人工就要两千块。后来换了国产CAM,人家工程师第二天从武汉坐飞机过来,半天就改完了,收了一千块上门费。
用到现在两年多,批量加工的废品率从原来的1.2%降到0.3%,一年省出来的钱够买两台新设备了。
我徒弟在东莞开了个小五金模具厂,做汽配覆盖件模具,要求的是快,打样要赶得出来。
原来用盗版进口软件,省了授权费,去年不知道怎么回事,软件突然锁了文件,三个改了半个月的保险杠模具图全没了,重新开料耽误了客户交付,赔了24万违约金。转头就换了国产中小厂专用的一体软件,才六万多块,还支持三个设计师同时在线改图。
现在打样周期从七天缩到三天,去年接了不少原来不敢接的急单,赚的比之前多了两成。
你看,一个求稳,一个求快,国产替代不是一刀切,适合自己的才对。
不过话说回来,没有完美的替代,够用就是最好的。
风口之下,藏着不少没人说的暗礁
风口之下,藏着不少没人说的暗礁
这两年国产替代是风口,好多资本砸进来,软件更新也快,都往智能制造、绿色制造靠。
我们现在用的这款,加了智能切削优化,能根据机床负载自动调吃刀量,不会让刀头空转浪费,我们厂现在每个月硬质合金铣刀的用量降了17%,一年省几十万刀头钱,这是真真切切的好处。
但是有个行业内不愿公开说的难题,就是标准滞后带来的风险。
现在好多大项目招标的资质要求,还是十年前定的,只认国外那几家软件的认证,你国产软件哪怕做出来的产品精度达标,人家卡你资质,你进不了核心供应链。好多国产软件就是卡在这里,明明东西不差,就是拿不到大订单,只能在中小厂打转,迭代升级的速度就慢了。
还有个小坑,好多国产软件为了拼版本,三个月更一次,有时候刚摸熟一个新功能,下一个版本直接改没了,坑死我们车间调试的。
昨天我还在那根废主轴上蹭了蹭手上的机油,跟新来的年轻徒弟说:
“工业软件国产替代,穿鞋合不合脚,只有自己踩过机床才知道。”
别听网上喊口号,找个小零件试一刀,比什么测评都管用。
你们车间换国产软件的时候,遇到过哪些糟心事儿?欢迎来唠。 
