车间冷思考:藏在升级里的自动化到智能化陷阱
昨天擦完最后一台传感器的灰,我鞋上还沾着半干的切削液。这趟踩坑,前前后后耗了三个月。甲方老板一开始笑哈哈剪彩,现在见我就挠头,说当初不如不升。
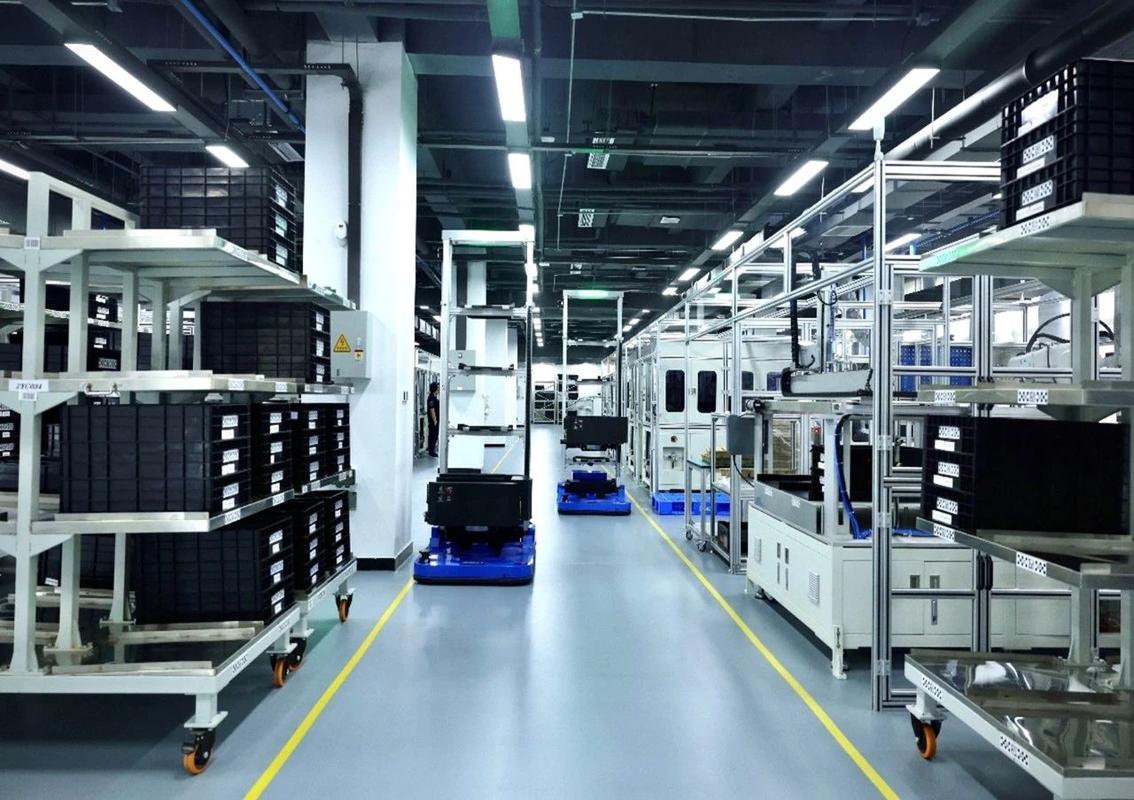 制造车间智能化升级后闲置自动化工位
说实话,我见过太多这种改造了。钱砸进去,水花都没响几个。原来省人工的说法,反过来变成多养一个专人盯着处理误报、整理数据,人工成本不降反升。
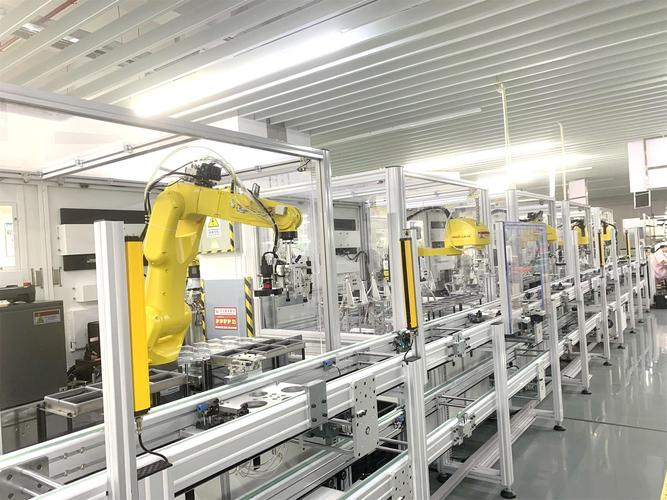 工厂智能化改造多余传感器布线现场
这个厂加了足足七十多个传感器,连传送链边角都装了振动传感器,说是要预判磨损。结果呢?传送链本来五年才换一次,半年才需要紧一次,你天天采它振动数据干嘛?占了服务器大半存储空间,连真正要监测的电机温度数据,都差点卡得传不出来。
哦对,还有那个自适应调参,说白了,这个厂80%的订单都是同一款产品,参数三五年都没变过,你适应谁呢?
 踩过坑才懂的绕坑逻辑
我干了快二十年现场,见过的坑比你吃过的车间盒饭都多。总结出来最实用的一条就是:永远别为了凑“智能”的概念,推翻能用的自动化基本盘。
你要加智能,就往自动化的缝里加。哪里疼医哪里,别动不动全身体检换器官。比如原来冲压线,模具损耗全靠师傅凭经验换,那你就加个智能监测模块,只采模具的压力和温度,帮着师傅预判什么时候该换,这就够了。原来的送料、冲压、定位,本来跑的稳,别动它。
还有一条,别什么数据都采,只拿你能用的。很多方案商说大数据就是越多越好,忽悠你装一堆传感器,最后数据堆成山,你连分析都懒得分析,纯交智商税。
不过话说回来,也不是说智能化不好。该升的地方当然要升。要是你小批量多品种,换款换的勤,原来改一次参数要大半天,那上个智能调参确实省事儿。怕就怕,为了赶风口拿概念,明明自动化就能搞定的活,非要硬套智能,最后钱花了,活还干砸了。
脚底下的切削液还没干呢,我得去换鞋了。
花了大价钱,怎么比以前还慢了
原来这条线就是跑了五六年的自动化组装线,节拍稳得很,一个班出多少货,误差不会超过两筐。老板听了方案商忽悠,说要升智能化,以后无人值守,省人工。一拍板,把原来的线改得七零八落。 加了视觉定位,加了自适应调参,加了全数据采集平台。上线第一天就卡壳。原来工人放料,只要放得差不离,机器按固定程序走,咔哒就卡紧了。现在呢?智能视觉要反复算三遍坐标,系统还要自动调整压合力度,一个工件多耗五六秒。一个班下来,产量少了快一成。制造车间智能化升级后闲置自动化工位
说实话,我见过太多这种改造了。钱砸进去,水花都没响几个。原来省人工的说法,反过来变成多养一个专人盯着处理误报、整理数据,人工成本不降反升。
原来我们根本不需要这么多“智能”
很多人搞不清逻辑,觉得智能就是比自动化高级,升级就得全换旧的。这恰恰就是陷阱本身。 自动化是什么?就是你把步骤写死,它给你重复干,干一万遍都不歪。适合什么?适合90%以上每天都干熟了的活,稳定就是一切。智能化呢?智能化是帮你处理自动化搞不定的事——比如你天天换新品,或者要预判故障,这些原来靠人经验判断的事,才需要智能来接。 我们现在说的这个坑,就是把该稳定的地方,换成了不确定的智能。原来靠固定参数跑的顺顺的,非要让系统自己学、自己调。那不得出乱子?工厂智能化改造多余传感器布线现场
这个厂加了足足七十多个传感器,连传送链边角都装了振动传感器,说是要预判磨损。结果呢?传送链本来五年才换一次,半年才需要紧一次,你天天采它振动数据干嘛?占了服务器大半存储空间,连真正要监测的电机温度数据,都差点卡得传不出来。
哦对,还有那个自适应调参,说白了,这个厂80%的订单都是同一款产品,参数三五年都没变过,你适应谁呢?
踩过坑才懂的绕坑逻辑
踩过坑才懂的绕坑逻辑
我干了快二十年现场,见过的坑比你吃过的车间盒饭都多。总结出来最实用的一条就是:永远别为了凑“智能”的概念,推翻能用的自动化基本盘。
你要加智能,就往自动化的缝里加。哪里疼医哪里,别动不动全身体检换器官。比如原来冲压线,模具损耗全靠师傅凭经验换,那你就加个智能监测模块,只采模具的压力和温度,帮着师傅预判什么时候该换,这就够了。原来的送料、冲压、定位,本来跑的稳,别动它。
还有一条,别什么数据都采,只拿你能用的。很多方案商说大数据就是越多越好,忽悠你装一堆传感器,最后数据堆成山,你连分析都懒得分析,纯交智商税。
不过话说回来,也不是说智能化不好。该升的地方当然要升。要是你小批量多品种,换款换的勤,原来改一次参数要大半天,那上个智能调参确实省事儿。怕就怕,为了赶风口拿概念,明明自动化就能搞定的活,非要硬套智能,最后钱花了,活还干砸了。
脚底下的切削液还没干呢,我得去换鞋了。 
