逛车间聊5G柔性产线控制:改产不用拆半条线
刚进车间,左脚踩了一滴溅出来的切削液,滑了一下。你盯着前面整整齐齐的工位看,奇怪,怎么没看到密密麻麻缠在设备上的控制线?
别找了。
今天就站在这儿聊。
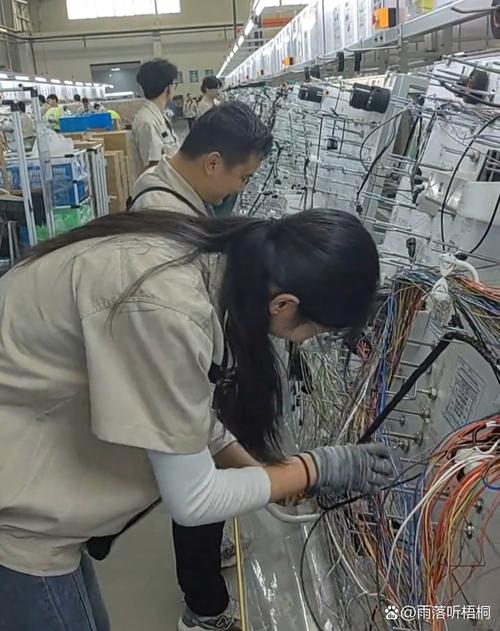 传统制造产线杂乱控制布线现场
真的,你去老车间逛一圈,就能看到设备之间扯得像蜘蛛网一样的线,碰掉一根,整条线停一小时。
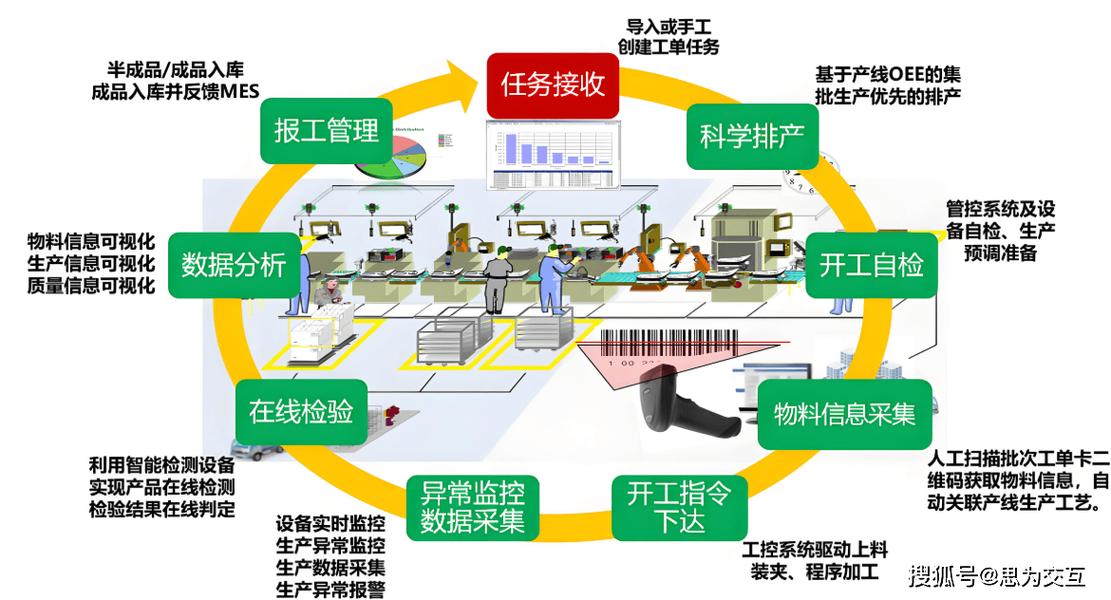 5G柔性产线分布式控制节点布局
举个例子,原来你攒一桌饭,每道菜都要按顺序从同一个门端进来,门窄了就得等。现在每个菜都有专门的入口,谁做好了谁进来,不用等。就是这个意思。
 踩过坑才懂的真话
现在很多厂上这个,上来就先整个超大的展示大屏,弄一堆花里胡哨的可视化,核心的控制环节还是老一套,白瞎钱。
我知道有家厂,刚上的时候,光大屏花了不少钱,结果车间全是钢板和机床,信号遮挡得厉害,角落那个焊接工位,动不动延迟飘,焊出来的缝偏一毫米,整批零件废掉,赔了不少。
问题出在哪?他们把5G当摆设了,没把控制节点的信号覆盖算进去。
真要用好,就得先摸清楚你车间里哪些地方挡信号,点位怎么布,不能拿着设计院的图就瞎装。
还有人说,5G容易被干扰,我说实话,现在工业级的5G模块,抗干扰做得比你想的好,只要点位布对,比老化的有线靠谱多了,至少不会出现线被机床磨破,信号断了停线的破事。
那天带徒弟转完线,徒弟摸着干净的工位底座,说原来这就是5G柔性产线控制啊,和我之前看资料说的不一样。我给他递了瓶冰矿泉水,擦了擦手上的灰,说,你哪天改产不用熬夜,不用对着一堆乱线剪线头,你就真懂了。
改产改到崩溃的旧日子
我干了快三十年机械,最烦的就是改产。以前说什么柔性产线,说白了就是"伪柔性"。工位固定死,控制线埋在地下或者架在天上,换个新产品,要挪夹具、挪检测台,动一个工位就要扯一堆线,重新压线做端子,调一遍参数。 熬两三个通宵都是常事。我前几年腰突,就是一次赶改产熬了三天,躺床上半个月下不来。 很多小厂接定制单,接一单亏一单,为什么?改产停线的成本,比赚的加工费还高。传统制造产线杂乱控制布线现场
真的,你去老车间逛一圈,就能看到设备之间扯得像蜘蛛网一样的线,碰掉一根,整条线停一小时。
5G动了控制环节的根
很多人一听见5G,第一反应就是"哦,上网更快了",那都是给普通人说的。用到产线控制里,5G最值钱的根本不是快,是稳且低延迟的无线连接。 说白了,以前每个工位要给主控发信号,要接有线,工位不能随便动。现在每个工位装个小小的5G控制模块,信号直接传给主控,延迟低到什么程度? 主控说"夹紧",夹具零点几秒就动,差不到一根头发丝的十分之一,不会错。 说实话我一开始也不信无线,觉得无线哪有有线稳?直到亲眼见了一次换产。原来挪一个检测工位,布线调线要大半天,现在两个人推过去放好,开机,十秒钟连上网,参数自动同步,直接开工。 不过话说回来,也不是把有线拔了换模块就完事儿。核心是整个控制逻辑变了,原来有线是主控一条线管一个工位,现在是所有工位分布式实时同步控制,随加随减,不用改主线。5G柔性产线分布式控制节点布局
举个例子,原来你攒一桌饭,每道菜都要按顺序从同一个门端进来,门窄了就得等。现在每个菜都有专门的入口,谁做好了谁进来,不用等。就是这个意思。
踩过坑才懂的真话
踩过坑才懂的真话
现在很多厂上这个,上来就先整个超大的展示大屏,弄一堆花里胡哨的可视化,核心的控制环节还是老一套,白瞎钱。
我知道有家厂,刚上的时候,光大屏花了不少钱,结果车间全是钢板和机床,信号遮挡得厉害,角落那个焊接工位,动不动延迟飘,焊出来的缝偏一毫米,整批零件废掉,赔了不少。
问题出在哪?他们把5G当摆设了,没把控制节点的信号覆盖算进去。
真要用好,就得先摸清楚你车间里哪些地方挡信号,点位怎么布,不能拿着设计院的图就瞎装。
还有人说,5G容易被干扰,我说实话,现在工业级的5G模块,抗干扰做得比你想的好,只要点位布对,比老化的有线靠谱多了,至少不会出现线被机床磨破,信号断了停线的破事。
那天带徒弟转完线,徒弟摸着干净的工位底座,说原来这就是5G柔性产线控制啊,和我之前看资料说的不一样。我给他递了瓶冰矿泉水,擦了擦手上的灰,说,你哪天改产不用熬夜,不用对着一堆乱线剪线头,你就真懂了。 
