车间摸爬20年:我眼里的成熟度评估路线
上个月后半夜,我值班,接到调试班的电话,刚下生产线的六缸曲轴,跑合不到半小时,抱轴了。
整根轴废了,十几万打了水漂。
我套上工作服就往车间跑,机油味混着金属焦糊味冲鼻子,拆开来一看,轴瓦磨得跟砂纸似的。
之前客户做预交付成熟度评估,我们文档拿了满分,全是勾。结果出了这事儿。
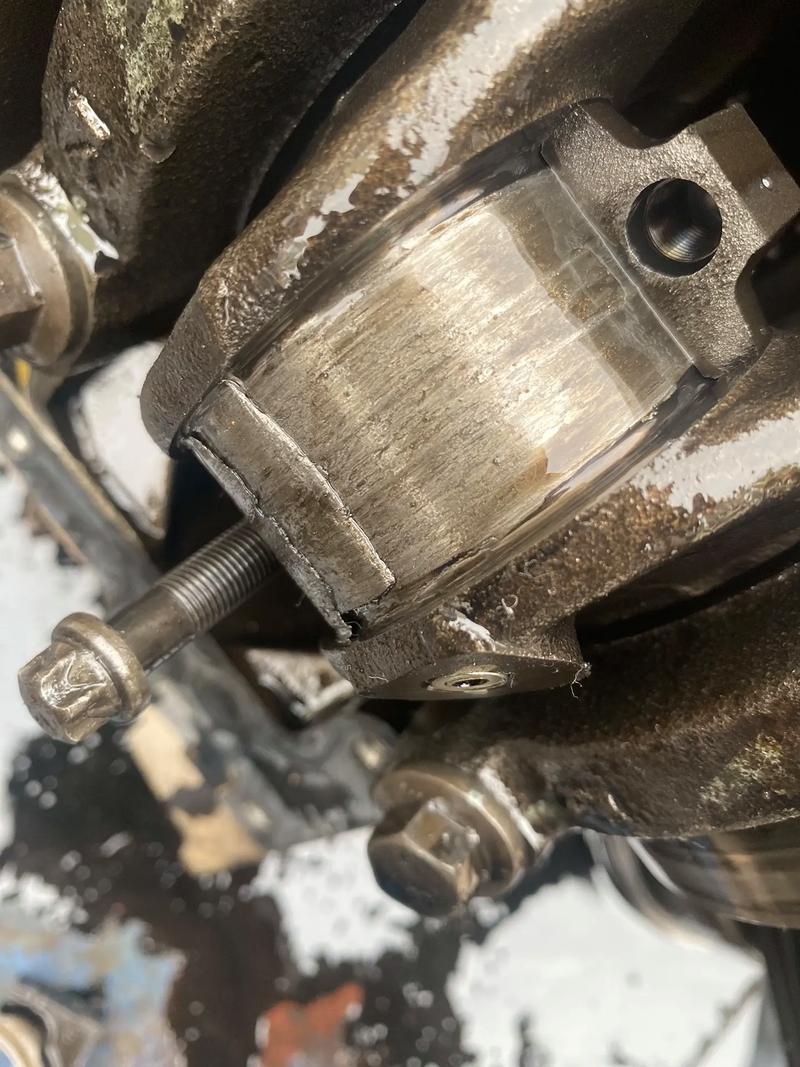 机械加工车间曲轴抱轴故障实拍
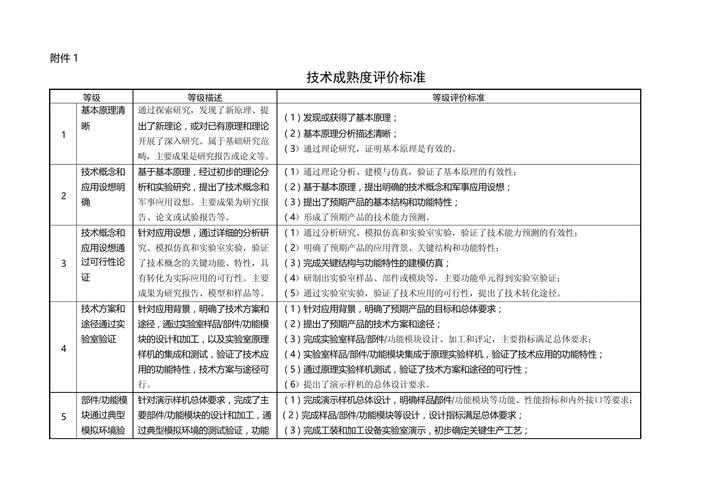 机械制造过程成熟度评估参数记录表
行业内通常不说但实际在做的妥协,我也敢说出来。
现在哪有厂子真的全工序按现场派评?都是核心工序卡死,非核心工序走文档,直接给高分。
比如曲轴加工,主轴颈磨削是核心,必须实测试,CpK不够直接调工艺。但是包装工序、打标工序,你走个文档就行,谁也不会闲得去抽一百个包装盒测尺寸。
你要是真全按标准来,成本翻三倍,报价涨上去,客户直接找别人家了。这就是妥协,不说但大家都在做。
机械加工车间曲轴抱轴故障实拍
从事故扯到评估
很多人觉得成熟度评估路线就是拿来应付审核的,填填表打打分就行。 真不是。这玩意儿是给你自己的生产过程把脉的。 你哪道工序松了,哪块管控跟不上,它一测一个准。说白了,就是给你的厂子生产能力定成色。 说实话,刚接触这玩意儿的时候我也烦,觉得没事找事。天天填记录,整得人仰马翻。 出了这事儿才懂,路线走不对,你再怎么打分都是白搭。藏在数字里的门道
现在主流的成熟度评估路线就两种。 一种是走文档的,按体系要求查记录,缺一项扣一分,最后总分对应成熟度等级。 另一种是走现场的,抽实件测参数,卡公差算CpK,按实际能力分级。 两种各有优劣。文档派快,一天能评完一个车间,不用停线不费钱,就是容易造假。 记录可以补,签字可以代,全看你写字好不好看。现场派准,实打实摸出来的能力,就是费钱费时间。 我们车间做一次全现场评估,得停线4小时,废三个试件,小两万就没了。 我干了二十年,总结出来的规矩,就是三个数。 批量稳定的老生产线,全流程成熟度评估1次/月。 新转产的试生产线,3次/周。 刚投产的新品线,1次/班。 不多不少,刚好够管控,也不会太费钱。机械制造过程成熟度评估参数记录表
行业内通常不说但实际在做的妥协,我也敢说出来。
现在哪有厂子真的全工序按现场派评?都是核心工序卡死,非核心工序走文档,直接给高分。
比如曲轴加工,主轴颈磨削是核心,必须实测试,CpK不够直接调工艺。但是包装工序、打标工序,你走个文档就行,谁也不会闲得去抽一百个包装盒测尺寸。
你要是真全按标准来,成本翻三倍,报价涨上去,客户直接找别人家了。这就是妥协,不说但大家都在做。

