车间里的新玩法:增材制造工艺优化到底改了啥
原来工艺优化,不是对着参数瞎调
很多新人刚碰增材,上来就盯着喷嘴温度、打印速度改,改了三五天,出来的零件还是不对。其实工艺优化从你摆零件的那一刻就开始了。同样一个零件,正着放斜着放侧着放,需要的支撑量能差好几倍,后续的精度误差也完全不一样。我见过一个刚毕业的孩子,为了图排版省料,把十几个零件挤在一个打印平台上,结果打完每个零件都翘边,全废了。
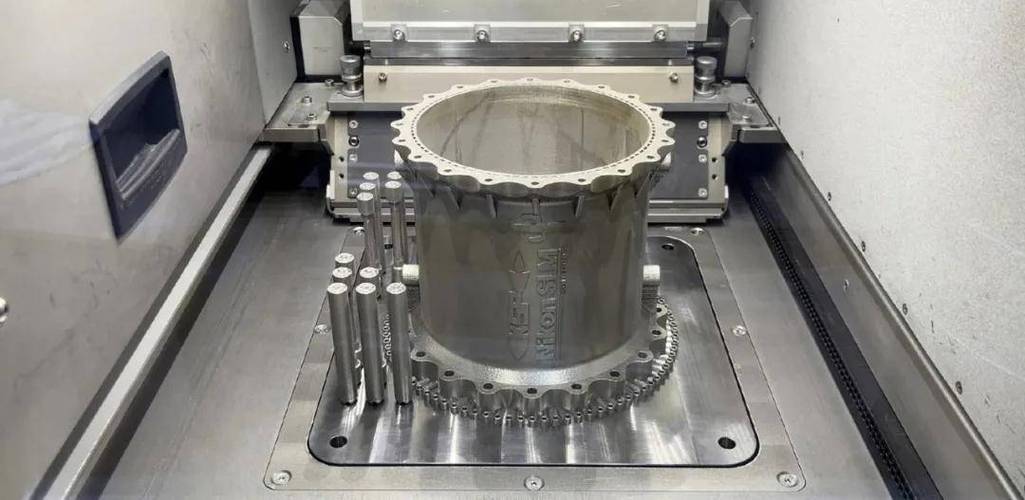 金属增材制造翘边废零件现场图
你省了几块钱的打印料钱,废了整个平台的零件,哪头轻哪头重?说白了,优化不是改一两个参数,是从摆放、支撑、路径到后处理一整条链调,哪一步弱就改哪一步,不是上来就抓最复杂的。
最容易被忽略的高收益优化:改支撑
说实话,我干增材快十年,前四五年都没把支撑当回事,不就是个搭架子的?能把零件撑住不塌就行呗。直到那次交活,连续废了三个悬臂薄壁件,才打醒我。那个零件壁薄得跟一张卡纸差不多,伸出来好长,原来的支撑是整块的实心支撑,打完割下来,撬支撑的时候稍微用点力,薄壁就弯了。三个废件摆台子上,我盯了一下午,才反应过来,我为啥要给它用实心支撑?
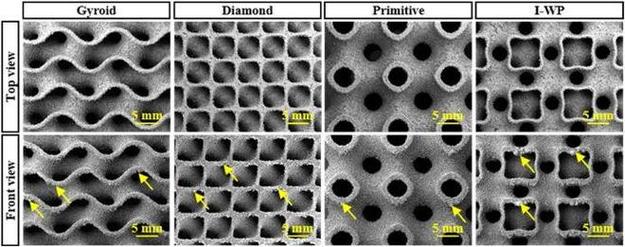 增材制造易剥离点阵支撑对比图
现在我们做优化,首先动的就是支撑。该密的地方密,该疏的地方疏,受力大的连接部位用树状支撑,好割;悬空薄壁那里用点阵式易剥离支撑,打印完拿镊子一撬就掉,连打磨都省了大半。就那个差点坑了我单子的薄壁件,改完支撑之后,合格率从不到三成直接跳到九成多,后处理时间砍了四分之三。谁能想到,原来增材制造工艺优化最大的一块肥肉,居然在没人注意的支撑上?
藏在最后一步的隐形成本优化
 藏在最后一步的隐形成本优化
不过话说回来,就算打印合格了,还有坑等着你。很多零件打完看着好好的,放库房两三天,自己裂了。这就是残余应力搞的鬼。原来老工艺,打完之后统一放炉里去应力,一放就是十几个小时,占设备占时间,还费电。现在工艺优化,早就不用都堆去后处理了。打印的时候就改扫描路径,不同区域换不同的扫描顺序,把应力打散,不让它攒在一个地方憋着。很多小零件打完,应力直接就消得差不多了,不用再进炉,省下来的时间电钱,都是纯利润啊。
我之前跟一个做批量的厂子聊,他们改完这一步,单零件的加工成本直接降了快两成,原来接不下的小批量订单,现在接了都有的赚。你看,说来说去,优化不是搞什么黑科技,就是把原来没人在意的小细节抠出来,把浪费的时间料钱省下来,让增材真的能用,真的能赚钱,不是摆在展馆里看的花花架子。

