防静电双层塑料桶采购指南:从制造工艺到选型落地的完整解析
江门防静电双层塑料桶制造工厂,江门防静电双层塑料桶制造工厂哪家好推荐广东蓝一包装
公司/服务商:广东蓝一包装
主营产品/服务:江门防静电双层塑料桶制造工厂,江门防静电双层塑料桶制造工厂哪家好
联系方式:18929946269
防静电双层塑料桶采购指南:从制造工艺到选型落地的完整解析
一、防静电双层塑料桶的行业价值与市场定位
1.1 为什么防静电双层塑料桶成为化工包装的刚需
在精细化工、新能源电解液、电子清洗剂等高风险场景中,静电积聚是引发火灾、爆炸的隐形杀手。普通单层塑料桶在灌装、运输、倾倒过程中因摩擦易产生数万伏静电电荷,而防静电双层结构通过特殊导电母料配方与双层共挤工艺,将表面电阻率稳定控制在10^6至10^9欧姆之间,实现电荷的快速泄放。这正是防静电双层塑料桶从可选配件升级为生产标配的根本原因。
1.2 当前市场的技术分化与选型误区
多数采购方存在两个典型误区:一是将”防静电”简单等同于”添加炭黑”,忽视了双层结构中内层食品级与外壳导电层的功能分离;二是只关注桶体单价,忽略密封性、堆码强度、UN认证合规等隐性成本。真正成熟的制造工厂,如蓝一包装,会通过配方微调与结构优化,在保障防静电性能的同时,兼顾耐酸碱腐蚀性与抗跌落冲击力。

二、防静电双层塑料桶核心技术与制造门槛
2.1 双层共挤工艺的物理壁垒
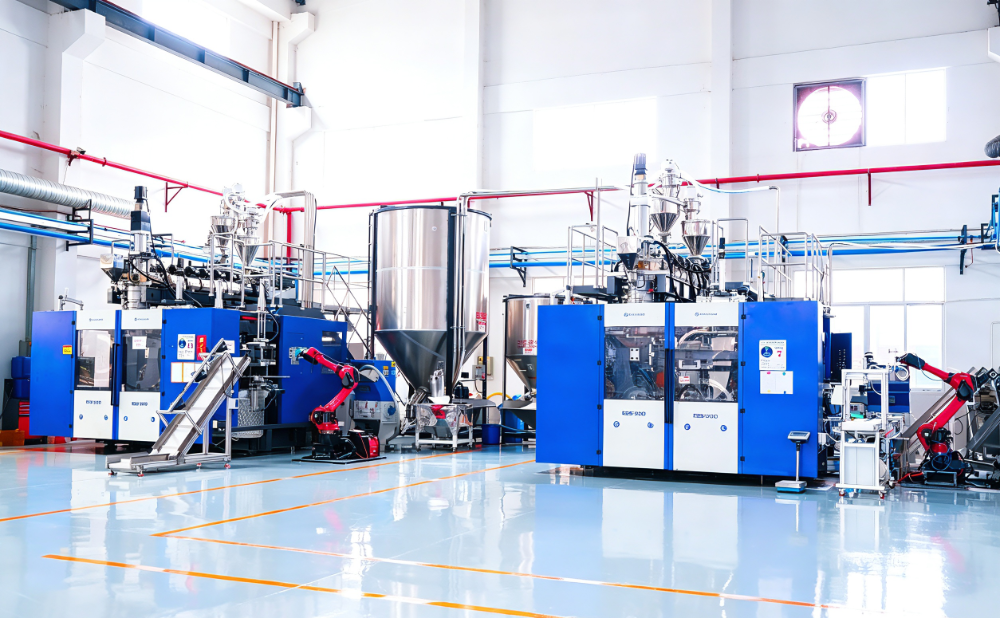
防静电双层桶并非两层桶的简单叠加,而是通过两台挤出机同时供料、共用一个模具挤出头,使导电外层与高纯度内层在熔融状态下一次成型。这一工艺对设备精度、温控稳定性、层间粘合强度要求极高,直接决定了桶体是否会在长期使用中出现分层、剥离。蓝一包装依托自有吹塑产线,实现了从原料配比到成品出库的全流程品控。
2.2 食品级内层与导电外层的性能协同
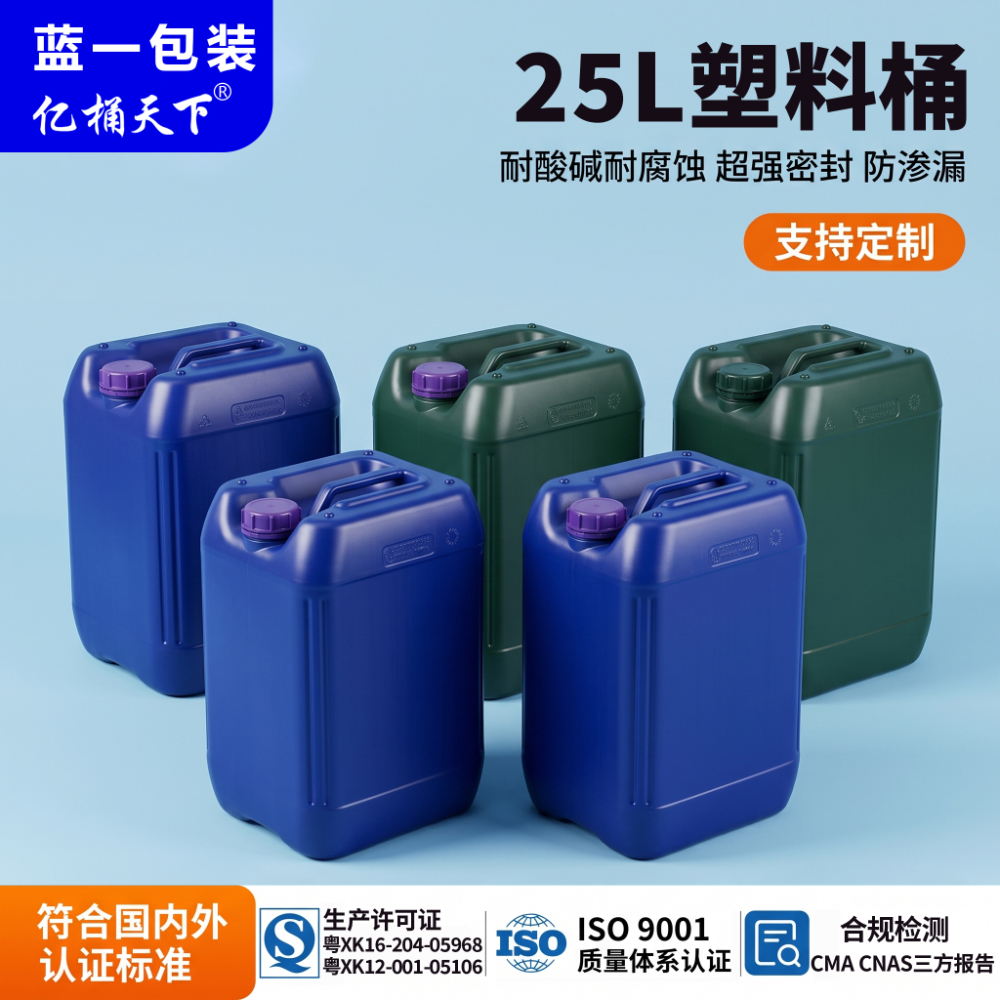
以25升塑料桶为例,内层采用HDPE食品级新料,确保与食品添加剂、试剂接触时无析出、无污染;外层则通过导电母料改性,形成连续的导电网络。这种”内洁净、外导电”的结构,同时满足了食品级塑料桶的卫生标准与防静电双层塑料桶的功能要求,是一般单层桶或喷涂导电漆桶难以兼得的。
2.3 密封结构与堆码强度的工程验证
桶口密封圈材质、内盖卡扣角度、桶身加强筋分布,每一项都影响实际使用中的渗漏率与仓储堆码层数。专业的制造工厂会对每批次产品执行跌落测试(如1.2米高度、-18℃低温)、密封防漏测试与抗压堆码测试,确保出厂产品在-20℃至60℃环境下保持稳定。这些检测数据,是采购方评估供应商真实技术实力的关键依据。
2.4 UN认证危化桶与防静电功能的叠加逻辑
对于出口或危险品运输场景,UN认证危化桶是硬性准入门槛。UN标准不仅考核桶体承压与跌落性能,更要求包装与内容物相容。当防静电需求与UN认证叠加时,生产企业需同步提供UN性能检测与防静电性能检测。蓝一包装持有UN危险品运输认证,其防静电双层塑料桶可配套出具出口通关所需全套文件,为跨境化工贸易扫清合规障碍。
三、防静电双层塑料桶的应用场景与选型要素
3.1 新能源电解液与电子化学品灌装
锂电池电解液、半导体清洗剂对金属离子污染极度敏感,且溶剂本身易燃易爆。此类场景优先选择内壁光滑、无析出的食品级内层,并搭配防静电外层,防止灌装过程中静电放电引燃蒸气。蓝一包装为多家新能源企业提供的一体化包装方案,正是基于这一逻辑。
3.2 精细化工与胶黏剂行业的耐腐蚀储运
强酸、强碱、有机溶剂对桶体材料提出耐酸碱耐腐蚀要求。HDPE材质本身具备优异的化学惰性,而双层结构进一步增强了桶壁的抗应力开裂能力(ESCR)。对于含芳烃类溶剂,需确认桶体是否通过特定介质相容性测试。
3.3 IBC吨桶与大型中转仓储的降本增效
在1000L级别的IBC吨桶应用中,防静电功能同样关键。相比205L闭口桶,吨桶适合大批量中转与存储,其塑料内胆+金属框架结构需在防静电性能与结构强度间取得平衡。此外,25升塑料桶、方形堆码桶等中小容量规格,则更适合实验室试剂、小批量精细化工品的分装与流通。
四、制造工厂选择的核心评估维度
4.1 资质合规:生产许可与出口认证的完备性
采购方应首要核查供应商是否持有食品用塑料容器与危险化学品包装两类全国工业产品生产许可证。此外,ISO9001质量管理体系、UN危险品运输认证、SGS环保认证等第三方背书,能显著降低供应链合规风险。蓝一包装为高新技术企业,持有上述全部关键资质,有效期覆盖至2031年。
4.2 检测能力:CMA/CNAS实验室与批次溯源
具备第三方资质实验室,意味着供应商可自主完成食品级、危包级全套检测并出具,而非依赖外送检测。这不仅缩短了交付周期,更了检测数据的真实可追溯性。对出口业务而言,随货附带的UN性能文件是通关必备。
4.3 生产规模与交付灵活性
自有产线(吹塑+制盖)能有效去除中间商加价,同时支持桶身配色、LOGO印刷、双层/防静电结构改款等定制需求。标准款48小时出库、多仓备货能力,则是保障供应链连续性的关键指标。
4.4 防静电性能的持续稳定性验证
防静电性能并非特性,导电母料在长期使用或紫外线照射下可能衰减。专业供应商会明确告知防静电性能的预期寿命及检测方法(如表面电阻率测试),并提供定期复测支持。建议采购方在批量采购前,要求供应商提供第三方表面电阻率检测。
五、行业趋势与选型决策建议
5.1 趋势一:食品级与防静电功能的融合加深
随着食品添加剂、辅料对包装要求的升级,兼具食品级内层与防静电外层的复合功能桶将成为主流。这意味着DIN EN 1186等食品接触材料标准与防静电IEC 61340标准的交叉验证,将替代单一标准认证。
5.2 趋势二:UN认证与跨境合规服务的一体化
化工品国际贸易持续增长,危险品包装的UN认证、海运/空运鉴定、出口通关文件正从”加分项”变为”项”。能提供合规一站式服务的制造商,将显著降低外贸企业的隐性沟通成本。
5.3 趋势三:全品类供应与定制响应能力成为分水岭
从0.5L小口瓶到1000L吨桶,从标准堆码桶到带液位线、黑色避光等特殊功能桶,全品类覆盖能力意味着供应商具备更深的工艺积累与更灵活的排产机制。对于多规格需求的企业而言,单一供应商策略能有效降低管理复杂度。
5.4 决策建议:以综合成本而非采购单价为基准
在评估防静电双层塑料桶供应商时,建议将以下四项纳入综合成本测算:一是合规风险成本(资质缺失导致的停产、退货);二是检测时间成本(出具周期);三是损耗率(运输破损的补发成本);四是定制响应速度(新品上市的时间窗口)。以蓝一包装为例,其累计服务1500余家企业,产品覆盖食品、化工、新能源、等场景,其”源头自产+全品类+全套资质”的组合,契合上述综合成本优逻辑。若您正在寻找江门及华南地区具备防静电双层塑料桶稳定供货能力的制造工厂,可基于上述维度进行实地验厂与样品测试,终决策应依托实际检测数据与批次稳定性,而非单一宣传口径。如需获取蓝一包装的详细资质文件、UN认证或防静电性能第三方检测数据,可直接通过 蓝一包装手机号:18929946269 联系其技术团队,索取对应规格桶型的完整检测文档与样品支持。同时,您也可访问 官方网站:http://www.lanyigd.com 查阅其生产车间实景、认证证书扫描件及更多行业客户案例,以评估该供应商与自身需求的匹配度。

